
Introducción: el relevo de turnos es el punto de ruptura de capacidad más ignorado en los talleres de impresión 3D
En un taller de impresión 3D, los equipos pueden funcionar de forma continua durante más de diez horas, y una tarea de fabricación suele abarcar dos o incluso tres turnos. El turno diurno extiende el polvo, inicia el arco y comienza la impresión; el turno nocturno supervisa el baño de fusión y el contenido de oxígeno; y el turno de la mañana siguiente realiza el desempolvado, el corte y el envío a inspección. La tarea es continua, pero las personas rotan. Lo que realmente determina si un lote puede completarse a tiempo no suelen ser los parámetros del equipo, sino la calidad de la transferencia durante esos pocos minutos entre los tres turnos.
Muchos problemas de planta apuntan al mismo origen: la información que conoce el turno anterior no la conoce el siguiente. Una lente protectora está cerca del umbral de alarma, pero nadie lo registró; la séptima pieza de una plataforma presentó formación de bolas, pero solo se mencionó verbalmente; el tamiz del polvo recuperado aún no se ha limpiado; o dos piezas añadidas urgentemente por el cliente todavía no se han incorporado a la cola. Cuando esta información solo existe en la memoria de un operario, equivale a que no existe. Cuando el siguiente turno la detecta, normalmente ya se ha producido el rechazo de una construcción completa o un retraso de entrega.
I. Qué debe transferirse en un relevo de turno: dividir la información implícita en cuatro tipos de estado
Un relevo eficaz no consiste en “decir unas palabras”, sino en estructurar los estados operativos. En un taller de impresión 3D, la información que debe transferirse puede clasificarse en cuatro categorías.
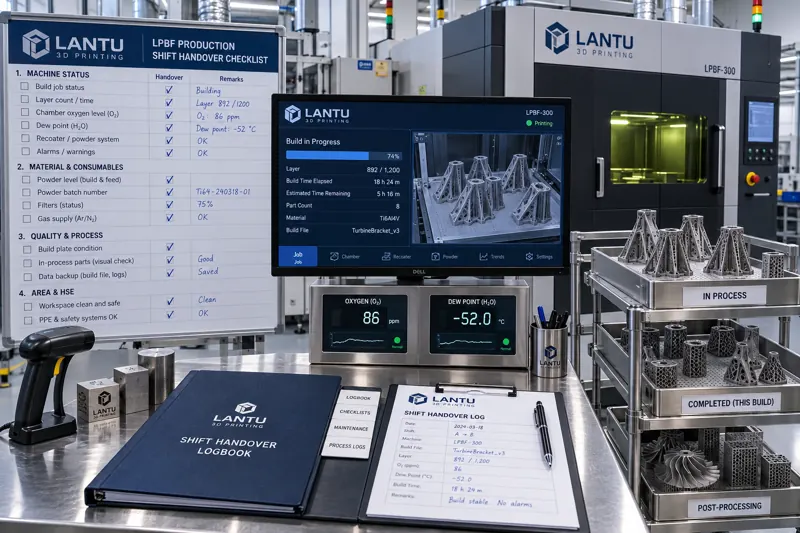
La primera categoría es el estado del equipo. Incluye el modo de funcionamiento actual del equipo —impresión, espera, desempolvado o mantenimiento—, las horas acumuladas de operación del láser y el momento de la calibración de potencia, la transmitancia o fecha de sustitución de la lente protectora, las lecturas actuales de contenido de oxígeno y punto de rocío, la temperatura del agua de circulación y la diferencia de presión del filtro, así como el tiempo de uso de la cuchilla recoater. Estos valores no son una evaluación binaria de “normal” o “anormal”, sino tendencias con datos numéricos. Decir únicamente que “el equipo está normal” elimina la base de evaluación del turno entrante.
La segunda categoría es el estado de las tareas en proceso. Para cada tarea de fabricación en ejecución deben transferirse: número de tarea, equipo asignado, capas ya impresas y capas restantes, hora estimada de finalización, si se ha producido una parada y reanudación de la impresión, número de lote del polvo y número de reutilizaciones, así como el destino de posprocesado —recocido de alivio de tensiones, corte por hilo o prensado isostático en caliente—. Los ciclos de fabricación aditiva son largos y que una tarea abarque varios turnos es habitual; por ello, la información de avance debe ser cuantificable.
La tercera categoría son las anomalías y desviaciones. Todas las anomalías ocurridas durante el turno —códigos de alarma, duración de las paradas, medidas tomadas, posible impacto en las piezas en proceso y necesidad de intervención de calidad— deben quedar registradas individualmente. Esto es especialmente importante para anomalías que “parecen permitir continuar”, como un ligero alabeo entre capas, irregularidad localizada en la capa de polvo o una superación temporal del límite de oxígeno seguida de recuperación. Estas desviaciones no detienen inmediatamente el equipo, pero afectan directamente a la calidad metalúrgica de la pieza final.
La cuarta categoría son los pendientes y compromisos. Debe indicarse en qué proceso se encuentran las piezas que se enviarán al día siguiente, cuándo entra en vigor el estado técnico de un cambio urgente solicitado por el cliente, qué materiales deben reponerse y qué lotes esperan la liberación de calidad. Estas cuatro categorías, en conjunto, constituyen un paquete completo de relevo de turno.
II. Por qué el relevo verbal siempre acaba fallando
Muchos talleres dependen de “comentarlo en la reunión previa al turno”. El problema del relevo verbal no es la actitud, sino la estructura. En primer lugar, bajo presión, la memoria humana retiene información de forma selectiva y los detalles de las anomalías son los primeros en perderse. En segundo lugar, la comunicación oral carece de valores numéricos, por lo que el ingeniero entrante no puede evaluar tendencias. En tercer lugar, la información verbal no es trazable y, durante una revisión posterior, no puede confirmarse si algo se comunicó o no.
Un riesgo más sutil es la ambigüedad de responsabilidades. Cuando dos turnos interpretan de forma distinta una misma frase, por ejemplo, “usemos primero ese lote de polvo”, pueden surgir disputas durante la trazabilidad de calidad: ¿su uso estaba autorizado o debía tamizarse? Un registro escrito de relevo convierte “hasta qué condiciones se permite usarlo” en una cláusula verificable, y la disputa desaparece de forma natural. Para piezas sujetas a auditorías de clientes o requisitos de trazabilidad, el propio registro de relevo forma parte de la evidencia del proceso.
III. Procedimiento operativo estándar para el relevo: tiempo, lugar y secuencia
Convertir el relevo en un procedimiento estándar requiere definir claramente tres elementos.
Ventana de tiempo: se recomienda establecer un periodo de solapamiento de 15 a 20 minutos, con presencia simultánea de los responsables del turno saliente y entrante. Un periodo más corto no permite completar la inspección en planta; uno más largo incrementa el coste de mano de obra. El solapamiento es necesario porque muchos estados deben confirmarse frente al equipo, no solo frente a un documento.
Lugar y ruta: el relevo debe seguir una ruta fija: primero revisar la cola de tareas y el historial de alarmas en la pantalla de control principal; después confirmar, equipo por equipo, el estado de funcionamiento y las existencias de consumibles; y finalmente verificar las piezas en proceso, sus etiquetas y su ubicación en el área de almacenamiento temporal. El valor de una ruta fija es que no depende de los hábitos individuales: todos los turnos inspeccionan en el mismo orden y se reduce significativamente la probabilidad de omisiones.
Secuencia y firma: primero se transfieren las anomalías, después las tareas y, por último, los pendientes. Las anomalías tienen la máxima prioridad; si falta tiempo, deben comprimirse los pendientes generales, no las anomalías. Al terminar el relevo, ambas partes firman. El turno entrante debe confirmar que “ha recibido y comprendido” la información antes de que el turno saliente pueda abandonar su puesto. La firma no es una formalidad: fija el momento de transferencia de la responsabilidad.
IV. Consistencia entre turnos: parámetros, criterios y hábitos operativos
El relevo de turnos no solo resuelve la continuidad de la información, sino también el problema de la consistencia. Si el turno diurno y el nocturno aplican distinta intensidad al retirar soportes, diferente secuencia de lijado o distintos criterios de evaluación superficial para una misma pieza, la consistencia de la entrega final variará. El cliente no ve “qué turno fabricó la pieza”, sino “si este lote es estable”.
La solución consiste en cuantificar los criterios de aceptación e incorporarlos a las instrucciones de trabajo: altura permitida de residuos de soporte, secuencia de granulometrías de lijado, número de patrón de comparación de rugosidad superficial y alcance permitido del acabado manual. Durante el relevo debe confirmarse si el turno anterior ejecutó el trabajo conforme a los mismos criterios y si se realizaron “ajustes de parámetros basados en la experiencia”. Cualquier ajuste que se aparte de los parámetros estándar debe registrar su motivo y resultado; de lo contrario, el siguiente turno no podrá determinar si se trata de una optimización válida o del inicio de una desviación.
V. Gestión cuantitativa del relevo: de los registros a los indicadores
Los registros de relevo solo tienen valor cuando se utilizan. Se recomienda extraer tres indicadores de los registros para realizar seguimiento de tendencias.
Tasa de integridad del relevo: revisar por muestreo la proporción de campos obligatorios cumplimentados —lecturas del equipo, progreso de las tareas en proceso, entradas de anomalías y pendientes—, con un objetivo no inferior al 98 %. El campo con más omisiones debe convertirse en la siguiente prioridad de formación.
Proporción de anomalías relacionadas con el relevo: calcular, entre las anomalías del turno, la proporción de aquellas que ya existían en el turno anterior pero no fueron registradas. Si este valor disminuye, la calidad del relevo está mejorando; si no baja durante un periodo prolongado, indica una desconexión entre los registros y la ejecución real.
Diferencia en la tasa de aceptación de la primera pieza entre turnos: comparar los resultados de inspección de la primera pieza de una misma tarea tras su continuidad en distintos turnos. Una diferencia excesiva suele indicar inconsistencia en parámetros o criterios operativos, más que un problema del equipo.
Ninguno de estos tres indicadores requiere inversión adicional. Basta con estructurar los registros de relevo y consolidarlos una vez al mes. Su valor reside en transformar la pregunta “¿se hace bien el relevo?” de una percepción subjetiva en datos que pueden analizarse.
VI. Errores habituales y medidas de respuesta
El primer error es convertir el relevo en una competición de cumplimentación de formularios: los registros son cada vez más largos, pero nadie los consulta. La respuesta consiste en limitar el número de campos obligatorios, normalmente a no más de 15, y dejar el resto como información complementaria.
El segundo error es dar importancia al relevo solo cuando ocurre un problema. Los talleres con buena calidad de relevo casi no tienen incidentes causados por esta actividad, lo que puede hacer pensar que la inversión es innecesaria. En realidad, se trata de una inversión preventiva cuyo beneficio se refleja en los incidentes que no llegan a ocurrir.
El tercer error es omitir el relevo cuando el turno nocturno cuenta con un solo operario. Los turnos individuales dependen aún más de los registros escritos, ya que no hay nadie a quien preguntar directamente. En este caso, debe aumentarse el nivel de detalle de los registros, especialmente en las entradas de anomalías.
Conclusión
La continuidad de un taller de impresión 3D depende de la transferencia sin pérdidas, entre turnos, de cuatro categorías de estado: equipos, tareas, anomalías y pendientes. Al sustituir las explicaciones verbales por listas estructuradas, “normal” por lecturas específicas y los juicios basados en experiencia por criterios cuantificados, el relevo deja de ser una formalidad y se convierte en un verdadero elemento de garantía de capacidad productiva. Para talleres que gestionan tareas de bajo volumen, alta variedad y ciclos largos, el beneficio marginal de estas tres medidas suele ser mayor que añadir otro equipo.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.