
Einleitung: Die Schichtübergabe ist der am leichtesten übersehene Kapazitätsbruch in der 3D-Druckwerkstatt
In einer 3D-Druckwerkstatt können Anlagen mehr als zehn Stunden ununterbrochen laufen, und ein Fertigungsauftrag erstreckt sich häufig über zwei oder sogar drei Schichten. Die Tagschicht verteilt Pulver, zündet den Lichtbogen bzw. startet den Druck; die Nachtschicht überwacht Schmelzbad und Sauerstoffgehalt; die Frühschicht am nächsten Tag entpulvert, trennt die Bauteile ab und gibt sie zur Prüfung weiter. Der Auftrag selbst ist kontinuierlich, das Personal wechselt jedoch. Ob ein Baulos tatsächlich termingerecht fertig wird, entscheidet oft nicht die Maschinenparameterwahl, sondern die Qualität der wenigen Minuten, in denen drei Schichten Informationen übergeben.
Viele Probleme in der Praxis weisen auf dieselbe Ursache hin: Informationen, die die vorherige Schicht kennt, sind der nächsten nicht bekannt. Das Schutzglas befindet sich bereits nahe der Alarmgrenze, wurde aber nicht dokumentiert; beim siebten Teil eines Baujobs trat Kugelbildung auf, die nur beiläufig mündlich erwähnt wurde; das Sieb für rückgewonnenes Pulver wurde noch nicht gereinigt; zwei kurzfristig zusätzlich bestellte Kundenteile wurden noch nicht eingeplant. Wenn solche Informationen nur im Gedächtnis eines Bedieners vorhanden sind, sind sie praktisch nicht vorhanden. Bis die nächste Schicht sie entdeckt, ist häufig bereits ein gesamter Baujob Ausschuss oder der Liefertermin verpasst.
1. Was muss bei der Schichtübergabe tatsächlich übergeben werden? Implizite Informationen in vier Statuskategorien aufteilen
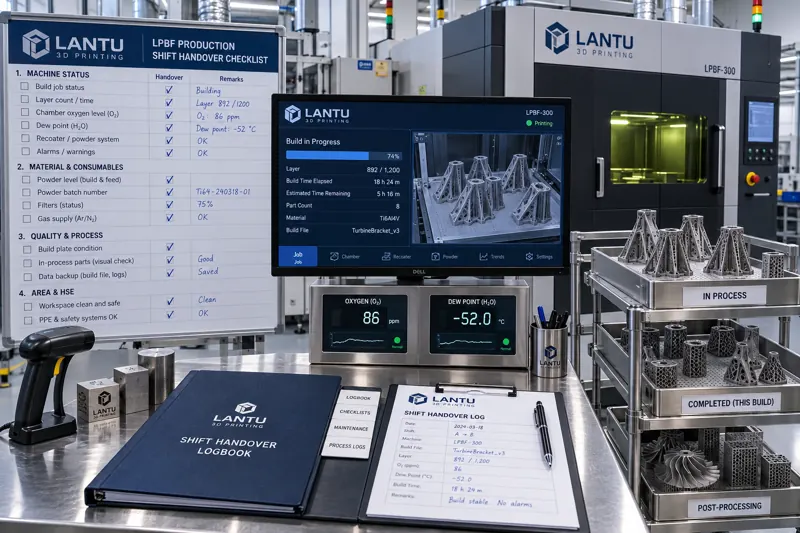
Eine wirksame Schichtübergabe besteht nicht darin, „ein paar Worte zu sagen“, sondern darin, Betriebszustände zu strukturieren. Für eine 3D-Druckwerkstatt lassen sich die zu übergebenden Informationen in vier Kategorien einteilen.
Die erste Kategorie ist der Anlagenstatus. Dazu gehören der aktuelle Betriebsmodus der Anlage (Druckbetrieb, Standby, Entpulvern, Wartung), die kumulierte Laserbetriebszeit und der Zeitpunkt der Leistungskalibrierung, die Transmission oder der Wechselzeitpunkt des Schutzglases, die aktuellen Werte für Sauerstoffgehalt und Taupunkt, die Kühlwassertemperatur und die Druckdifferenz am Filter sowie die bisherige Einsatzdauer des Rakels. Diese Werte sind keine binäre Beurteilung nach dem Muster „normal oder nicht normal“, sondern Trends mit konkreten Zahlenwerten. Nur zu sagen, die Anlage sei „in Ordnung“, nimmt der Folgeschicht ihre Entscheidungsgrundlage.
Die zweite Kategorie ist der Status laufender Aufträge. Für jeden aktuell ausgeführten Bauauftrag müssen Auftragsnummer, zugeordnete Anlage, bereits gedruckte und verbleibende Schichten, voraussichtlicher Fertigstellungstermin, eventuelle Unterbrechungen mit anschließender Druckfortsetzung, Pulverlosnummer und Anzahl der Wiederverwendungen sowie der vorgesehene Nachbearbeitungsschritt (Spannungsarmglühen, Drahterodieren, heißisostatisches Pressen) übergeben werden. Die Durchlaufzeit im 3D-Druck ist lang, und schichtübergreifende Aufträge sind die Regel. Daher müssen Fortschrittsinformationen quantifizierbar sein.
Die dritte Kategorie sind Abweichungen und Störungen. Alle in der Schicht aufgetretenen Abweichungen – Alarmcodes, Stillstandsdauer, getroffene Maßnahmen, mögliche Auswirkungen auf laufende Bauteile und erforderliche Einbindung der Qualitätssicherung – müssen einzeln dokumentiert werden. Dies gilt insbesondere für Abweichungen, die „scheinbar noch einen Weiterbetrieb erlauben“, etwa leichte Verformungen zwischen Schichten, lokal ungleichmäßige Pulverschichten oder kurzfristig erhöhte Sauerstoffwerte, die anschließend wieder sinken. Solche Abweichungen führen nicht unmittelbar zum Anlagenstopp, können jedoch die metallurgische Qualität des Endbauteils direkt beeinträchtigen.
Die vierte Kategorie sind offene Punkte und Zusagen. Dazu zählen der Prozessschritt von Bauteilen, die am nächsten Tag versendet werden müssen, der Zeitpunkt, ab dem ein kurzfristig geänderter technischer Kundenstand gilt, nachzuliefernde Materialien und Lose, die auf die Freigabe durch die Qualitätsprüfung warten. Erst diese vier Informationskategorien zusammen bilden ein vollständiges Übergabepaket.
2. Warum mündliche Schichtübergaben zwangsläufig scheitern
Viele Werkstätten verlassen sich darauf, „es kurz in der Schichtbesprechung zu erwähnen“. Das Problem mündlicher Übergaben liegt nicht an der Einstellung der Beteiligten, sondern an ihrer Struktur. Erstens speichert das menschliche Gedächtnis unter Belastung selektiv, wobei Details zu Abweichungen zuerst verloren gehen. Zweitens fehlen mündlichen Angaben häufig Zahlenwerte, sodass der übernehmende Ingenieur keine Trends beurteilen kann. Drittens sind mündliche Informationen nicht nachvollziehbar; bei einer späteren Analyse lässt sich nicht feststellen, „ob es tatsächlich gesagt wurde“.
Ein noch verdeckteres Risiko ist die unklare Verantwortlichkeit. Wenn zwei Schichten denselben Satz unterschiedlich verstehen, etwa „das Pulver kann vorerst weiterverwendet werden“, entstehen bei der Qualitätsrückverfolgbarkeit Streitfragen: War die Verwendung freigegeben oder sollte das Pulver zunächst gesiebt werden? Eine schriftliche Übergabedokumentation formuliert „unter welchen Bedingungen die Verwendung zulässig ist“ als eindeutig prüfbare Vorgabe; damit verschwinden solche Konflikte. Bei Teilen, die Kundenaudits oder Rückverfolgbarkeitsanforderungen unterliegen, ist die Übergabedokumentation selbst ein Teil des Prozessnachweises.
3. Standardarbeitsablauf für die Schichtübergabe: Zeit, Ort und Reihenfolge
Um die Schichtübergabe zu einem Standardarbeitsablauf zu machen, müssen drei Punkte klar definiert werden.
Zeitfenster: Empfohlen wird eine Überlappungszeit von 15 bis 20 Minuten, während der abgebende und übernehmende Mitarbeiter gleichzeitig anwesend sind. Bei kürzerer Zeit lässt sich der Anlagenrundgang nicht vollständig durchführen; bei längerer Zeit steigen die Personalkosten. Die Überlappung ist notwendig, weil viele Zustände direkt an der Anlage und nicht nur anhand von Unterlagen bestätigt werden müssen.
Ort und Route: Die Übergabe sollte entlang einer festen Route erfolgen: Zuerst werden Auftragswarteschlange und Alarmhistorie auf dem Hauptbedienbildschirm geprüft, anschließend werden an jeder Anlage Betriebszustand und Verbrauchsmaterialvorräte bestätigt, und zuletzt werden im Zwischenlager für laufende Teile die physischen Bauteile mit ihren Kennzeichnungen abgeglichen. Der Wert einer festen Route besteht darin, dass sie nicht von individuellen Gewohnheiten abhängt. Jede Schicht prüft in derselben Reihenfolge, wodurch das Risiko ausgelassener Punkte deutlich sinkt.
Reihenfolge und Unterschrift: Zuerst werden Abweichungen übergeben, danach Aufträge und zuletzt offene Punkte. Der Grund: Abweichungen haben die höchste Priorität. Reicht die Zeit nicht aus, sollten allgemeine offene Punkte gekürzt werden, nicht jedoch die Informationen zu Abweichungen. Nach Abschluss der Übergabe unterschreiben beide Seiten; die übernehmende Schicht bestätigt damit, dass sie die Informationen erhalten und verstanden hat. Erst dann darf die abgebende Person den Arbeitsplatz verlassen. Die Unterschrift ist keine Formalität, sondern fixiert den Zeitpunkt des Verantwortungsübergangs.
4. Schichtübergreifende Konsistenz: Parameter, Bewertung und Arbeitsgewohnheiten
Schichtübergaben gewährleisten nicht nur den Informationsfluss, sondern lösen auch ein Konsistenzproblem. Wenn Tagschicht und Nachtschicht für dasselbe Teil unterschiedliche Intensitäten bei der Stützenentfernung, unterschiedliche Schleifreihenfolgen oder unterschiedliche Maßstäbe für die Oberflächenbewertung anwenden, schwankt die Konsistenz der Endlieferung. Der Kunde sieht nicht, „welche Schicht das Teil gefertigt hat“, sondern ob „dieses Los zuverlässig und konsistent ist“.
Die Lösung besteht darin, Bewertungsmaßstäbe zu quantifizieren und in Arbeitsanweisungen verbindlich festzuschreiben: zulässige Resthöhe von Stützstrukturen, Reihenfolge der Schleifkörnungen, Kennnummern der Vergleichsmuster für Oberflächenrauheit und zulässiger Umfang manueller Nacharbeit. Bei der Schichtübergabe muss bestätigt werden, ob die vorherige Schicht nach denselben Maßstäben gearbeitet hat und ob „Parameter auf Grundlage von Erfahrung leicht angepasst wurden“. Jede Anpassung, die von Standardparametern abweicht, muss mit Ursache und Ergebnis dokumentiert werden. Andernfalls kann die Folgeschicht nicht beurteilen, ob es sich um eine wirksame Optimierung oder den Ausgangspunkt einer Abweichung handelt.
5. Quantitatives Management der Schichtübergabe: Von Aufzeichnungen zu Kennzahlen
Übergabeaufzeichnungen haben nur dann Wert, wenn sie genutzt werden. Es wird empfohlen, drei Kennzahlen aus den Dokumentationen zu extrahieren und als Trend zu verfolgen.
Vollständigkeitsquote der Übergabe: Bei Stichproben wird der Anteil ausgefüllter Pflichtfelder in den Übergabeprotokollen bewertet, darunter Anlagenwerte, Fortschritt laufender Aufträge, Abweichungseinträge und offene Punkte. Der Zielwert sollte mindestens 98 % betragen. Das am häufigsten fehlende Feld ist der Schwerpunkt der nächsten Schulung.
Anteil übergabebezogener Abweichungen: Erfasst wird der Anteil der Abweichungen einer Schicht, die bereits in der vorherigen Schicht vorhanden, aber nicht dokumentiert waren. Sinkt diese Kennzahl, verbessert sich die Übergabequalität; bleibt sie langfristig unverändert, besteht eine Lücke zwischen Dokumentation und tatsächlicher Ausführung.
Differenz der Erstteil-Gutrate zwischen Schichten: Verglichen werden die Erstteilprüfergebnisse desselben Auftrags nach der Fortsetzung durch unterschiedliche Schichten. Eine zu große Differenz weist in der Regel auf inkonsistente Parameter oder Arbeitsmaßstäbe hin und nicht auf ein Anlagenproblem.
Für diese drei Kennzahlen sind keine zusätzlichen Investitionen erforderlich. Es genügt, die Übergabeaufzeichnungen zu strukturieren und monatlich zusammenzufassen. Ihr Nutzen besteht darin, die Frage, „ob Schichtübergaben gut durchgeführt werden“, von einer subjektiven Einschätzung in diskutierbare Zahlen zu überführen.
6. Häufige Fehlannahmen und Gegenmaßnahmen
Die erste Fehlannahme besteht darin, die Schichtübergabe zu einem Wettbewerb im Ausfüllen von Formularen zu machen: Die Aufzeichnungen werden immer länger, aber niemand liest sie. Die Gegenmaßnahme besteht darin, die Zahl der Pflichtfelder zu begrenzen – in der Regel auf höchstens 15 Punkte – und alles Weitere als ergänzende Erläuterung zu führen.
Die zweite Fehlannahme besteht darin, Übergaben erst dann ernst zu nehmen, wenn ein Problem auftritt. Werkstätten mit hoher Übergabequalität haben fast keine Vorfälle, die „durch die Übergabe“ verursacht werden. Dadurch kann leicht der Eindruck entstehen, der Aufwand sei unnötig. Tatsächlich handelt es sich um eine typische präventive Investition, deren Nutzen sich in den nicht eingetretenen Ereignissen zeigt.
Die dritte Fehlannahme besteht darin, die Übergabe bei einer Einpersonenbesetzung der Nachtschicht auszulassen. Gerade Einpersonenschichten sind stärker auf schriftliche Dokumentation angewiesen, weil keine Person direkt befragt werden kann. In diesem Fall sollte der Detaillierungsgrad der Aufzeichnungen erhöht werden, insbesondere bei Abweichungseinträgen.
Fazit
Die Kontinuität einer 3D-Druckwerkstatt beruht auf der verlustfreien Übergabe von vier Statuskategorien zwischen den Schichten: Anlagen, Aufträge, Abweichungen und offene Punkte. Werden mündliche Absprachen durch strukturierte Checklisten ersetzt, allgemeine Aussagen wie „normal“ durch konkrete Messwerte und Erfahrungsurteile durch quantifizierte Maßstäbe, wird die Schichtübergabe von einer Formalität zu einem echten Baustein der Kapazitätssicherung. Für Werkstätten mit Kleinserien, hoher Variantenvielfalt und langen Durchlaufzeiten ist der zusätzliche Nutzen dieser drei Maßnahmen häufig größer als der einer weiteren Anlage.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.