
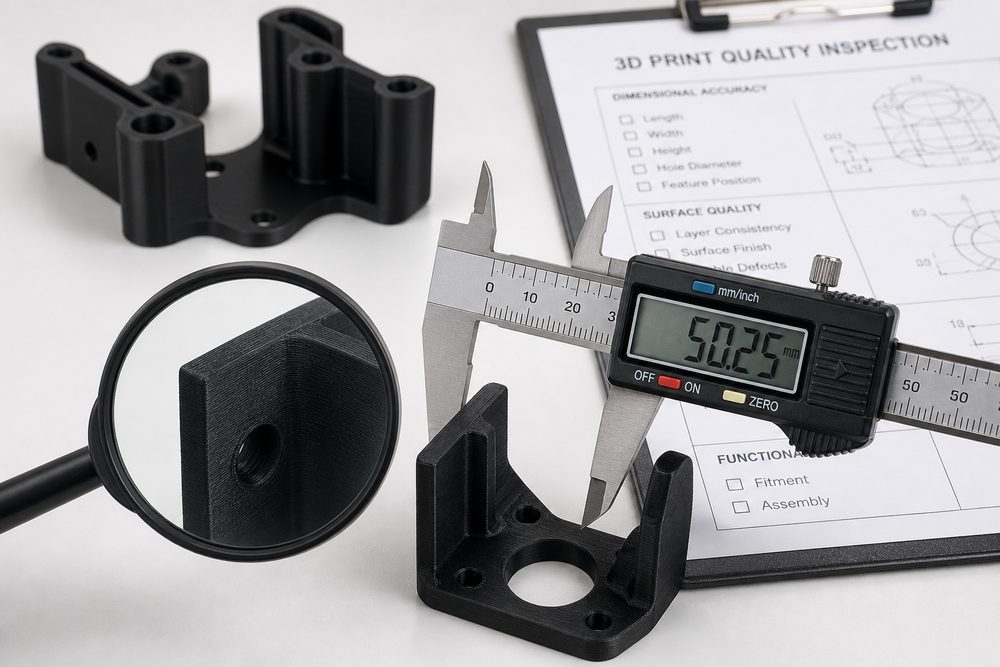
Introdução: A importância da inspeção de qualidade
Nos serviços de impressão 3D, a inspeção de qualidade das amostras é a última barreira para garantir a satisfação do cliente. Segundo estatísticas, cerca de 25% das reclamações dos clientes decorrem de problemas de qualidade, sendo a maioria prevenível por meio de um processo de inspeção aperfeiçoado. A criação de um sistema estruturado de inspeção de qualidade das amostras pode reduzir eficazmente os riscos de qualidade, aumentar a confiança do cliente e diminuir os custos de retrabalho.
I. Estrutura do processo de inspeção
1.1 Princípios de conceção do processo de inspeção
O estabelecimento de um processo de inspeção deve seguir os seguintes princípios:
- Integralidade: Abranger todos os aspetos, como aparência, dimensões e desempenho
- Operacionalidade: Métodos e critérios de inspeção claros e executáveis
- Rastreabilidade: Registos de inspeção completos e consultáveis
- Economicidade: Equilíbrio entre o custo da inspeção e o risco de qualidade
1.2 Etapas do processo de inspeção
Um processo típico de inspeção inclui:
- Inspeção visual (verificação visual, com lupa)
- Medição dimensional (paquímetro, máquina de medição por coordenadas, digitalização)
- Testes de desempenho (propriedades mecânicas, testes funcionais)
- Registo e arquivo (relatório de inspeção, registo fotográfico)
- Determinação da aprovação ou tratamento de retrabalho
II. Critérios de inspeção visual
2.1 Inspeção da qualidade da superfície
Os itens de inspeção incluem:
- Defeitos de superfície: fissuras, poros, fusão inadequada, delaminação
- Rugosidade da superfície: marcas de camadas, marcas de suporte, efeito de degraus
- Contaminação da superfície: pó, óleo, resíduos de pó
- Uniformidade da cor: variação de cor, manchas, queimaduras
2.2 Inspeção da integridade geométrica
Os itens de inspeção incluem:
- Integridade das características: verificação de cantos vivos e pequenos detalhes
- Empenamento/deformação: verificação de planeza e retitude
- Resíduos de suporte: remoção completa dos suportes
- Qualidade do pós-processamento: efeitos de lixagem, polimento e pintura
2.3 Exemplo de critérios de inspeção visual
| Tipo de defeito | Critério de avaliação | Método de tratamento |
|---|---|---|
| Fissura na superfície | Não permitido | Retrabalho ou sucata |
| Poros (diâmetro <0,5 mm) | No máximo 3 por cada 100 cm² | Registar, aceitável |
| Marcas de camada (profundidade <0,1 mm) | Aceitável se não afetar a função | Registar, aceitável |
| Resíduos de suporte | Não visível a olho nu | Completar o pós-processamento |
III. Métodos de medição dimensional
3.1 Seleção de ferramentas de medição
Escolher as ferramentas de medição de acordo com os requisitos de precisão:
| Requisito de precisão | Ferramenta recomendada | Intervalo de medição |
|---|---|---|
| ±0,5 mm | Régua de aço, fita métrica | Medição de grandes dimensões |
| ±0,1 mm | Paquímetro, régua de altura | Dimensões normais |
| ±0,02 mm | Micrómetro, medidor micrométrico | Dimensões de precisão |
| ±0,01 mm | Máquina de medição por coordenadas | Geometrias complexas |
| ±0,005 mm | Scanner ótico | Digitalização em tamanho real |
3.2 Aspetos-chave da medição dimensional
Ao realizar medições dimensionais, é necessário ter atenção a:
- Seleção da referência: definir claramente a referência de medição, consistente com a referência de projeto
- Controlo ambiental: efeito da temperatura e da humidade nos resultados da medição
- Número de medições: medir várias vezes as dimensões críticas e calcular a média
- Posição de medição: abranger todas as características e dimensões críticas
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.