
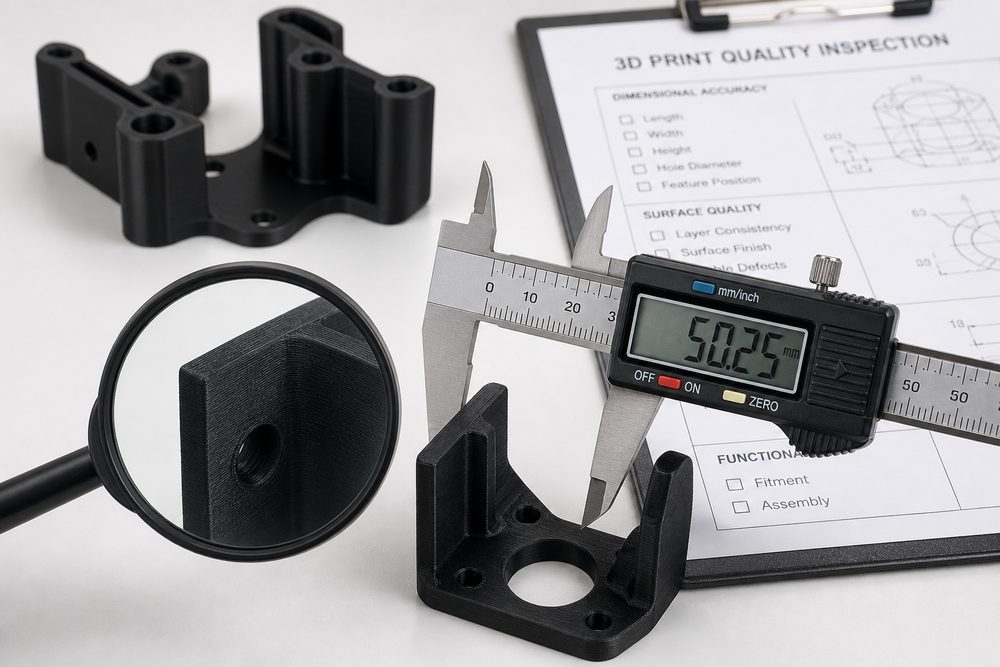
Pendahuluan: Pentingnya Pemeriksaan Kualitas
Dalam layanan pencetakan 3D, pemeriksaan kualitas sampel merupakan gerbang terakhir untuk memastikan kepuasan pelanggan. Menurut statistik, sekitar 25% keluhan pelanggan berasal dari masalah kualitas, dan sebagian besar dapat dicegah melalui proses pemeriksaan yang lebih baik. Membangun sistem pemeriksaan kualitas sampel yang sistematis dapat secara efektif mengurangi risiko kualitas, meningkatkan kepercayaan pelanggan, dan menekan biaya pengerjaan ulang.
I. Kerangka Proses Pemeriksaan
1.1 Prinsip Perancangan Proses Pemeriksaan
Dalam membangun proses pemeriksaan, perlu mengikuti prinsip-prinsip berikut:
- Komprehensif: mencakup aspek tampilan, dimensi, performa, dan lainnya
- Operasional: metode dan standar pemeriksaan jelas dan dapat dilaksanakan
- Ketertelusuran: catatan pemeriksaan lengkap dan dapat ditelusuri
- Efisiensi ekonomi: biaya pemeriksaan seimbang dengan risiko kualitas
1.2 Langkah-langkah Proses Pemeriksaan
Proses pemeriksaan yang umum meliputi:
- Pemeriksaan tampilan (inspeksi visual, pemeriksaan dengan kaca pembesar)
- Pengukuran dimensi (jangka sorong, CMM, pemindaian)
- Pengujian performa (sifat mekanik, pengujian fungsi)
- Pencatatan dan pengarsipan (laporan pemeriksaan, catatan foto)
- Penentuan lolos atau penanganan pengerjaan ulang
II. Standar Pemeriksaan Tampilan
2.1 Pemeriksaan Kualitas Permukaan
Item yang diperiksa meliputi:
- Defek permukaan: retak, pori-pori, peleburan tidak sempurna, delaminasi
- Kekasaran permukaan: garis lapisan, bekas penyangga, efek undakan
- Kotoran permukaan: debu, minyak, sisa bubuk
- Keseragaman warna: perbedaan warna, bercak, gosong
2.2 Pemeriksaan Keutuhan Geometri
Item yang diperiksa meliputi:
- Keutuhan fitur: apakah sudut tajam dan fitur kecil lengkap
- Deformasi melengkung: apakah kerataan dan kelurusan memenuhi standar
- Sisa penyangga: apakah penyangga telah dihilangkan sepenuhnya
- Kualitas pascaproses: hasil pengamplasan, pemolesan, dan pengecatan semprot
2.3 Contoh Standar Pemeriksaan Tampilan
| Jenis Defek | Standar Penilaian | Metode Penanganan |
|---|---|---|
| Retak permukaan | Tidak diperbolehkan | Rework atau dibuang |
| Pori-pori (diameter <0,5mm) | Tidak lebih dari 3 per 100cm² | Dicatat, dapat diterima |
| Garis lapisan (kedalaman <0,1mm) | Dapat diterima jika tidak memengaruhi fungsi | Dicatat, dapat diterima |
| Sisa penyangga | Tidak terlihat secara visual | Pascaproses tambahan |
III. Metode Pengukuran Dimensi
3.1 Pemilihan Alat Ukur
Pilih alat ukur berdasarkan persyaratan presisi:
| Persyaratan Presisi | Alat yang Direkomendasikan | Rentang Pengukuran |
|---|---|---|
| ±0,5mm | Penggaris baja, meteran | Pengukuran ukuran besar |
| ±0,1mm | Jangka sorong, height gauge | Ukuran umum |
| ±0,02mm | Mikrometer, alat ukur mikro | Ukuran presisi |
| ±0,01mm | Mesin ukur koordinat (CMM) | Geometri kompleks |
| ±0,005mm | Pemindai optik | Pemindaian ukuran penuh |
3.2 Poin Penting Pengukuran Dimensi
Saat melakukan pengukuran dimensi, perlu memperhatikan:
- Pemilihan datum: menetapkan acuan pengukuran dengan jelas dan konsisten dengan acuan desain
- Kontrol lingkungan: pengaruh suhu dan kelembapan terhadap hasil pengukuran
- Jumlah pengukuran: lakukan pengukuran berulang pada dimensi kritis dan ambil nilai rata-rata
- Posisi pengukuran: mencakup semua fitur dan dimensi penting
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.