
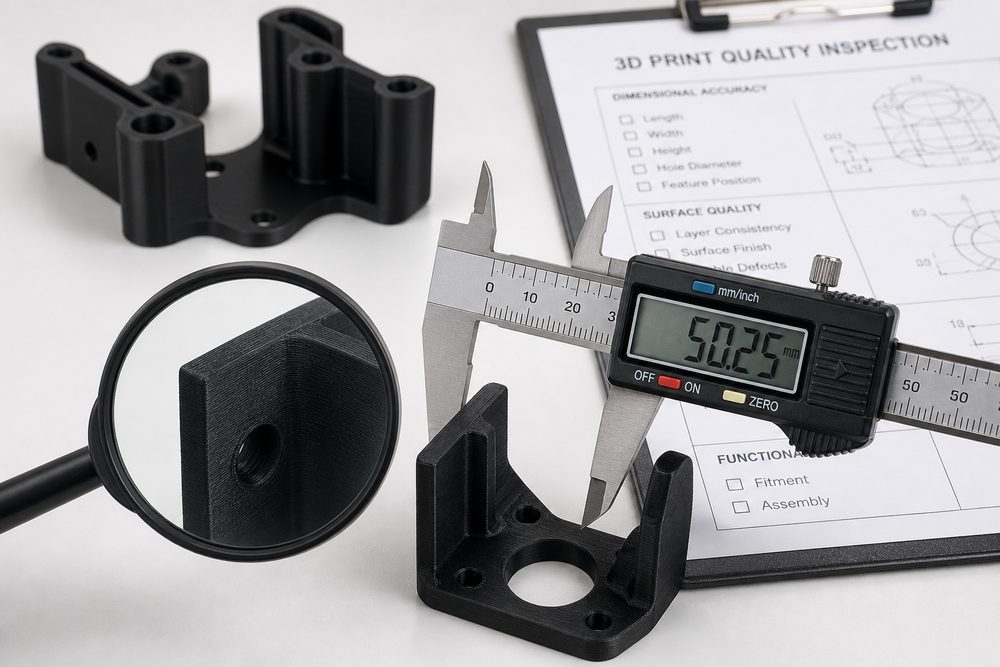
Inleiding: het belang van kwaliteitsinspectie
In 3D-printdiensten is de kwaliteitsinspectie van proefstukken de laatste controle om klanttevredenheid te waarborgen. Volgens statistieken is ongeveer 25% van de klachten van klanten terug te voeren op kwaliteitsproblemen, waarvan het grootste deel kan worden voorkomen door een goed inspectieproces. Het opzetten van een systematisch kwaliteitsinspectiesysteem voor proefstukken kan kwaliteitsrisico's effectief verminderen, het vertrouwen van klanten vergroten en nabewerkingskosten verlagen.
I. Kader van het inspectieproces
1.1 Ontwerpprincipes voor het inspectieproces
Bij het opzetten van een inspectieproces moeten de volgende principes worden gevolgd:
- Volledigheid: dekking van uiterlijk, afmetingen, prestaties en andere aspecten
- Uitvoerbaarheid: inspectiemethoden en normen zijn duidelijk en uitvoerbaar
- Traceerbaarheid: inspectiegegevens zijn volledig en raadpleegbaar
- Kostenefficiëntie: evenwicht tussen inspectiekosten en kwaliteitsrisico
1.2 Stappen van het inspectieproces
Een typisch inspectieproces omvat:
- Uiterlijke inspectie (visueel, inspectie met vergrootglas)
- Maatmeting (schuifmaat, coördinatenmeetmachine, scannen)
- Prestatietests (mechanische prestaties, functietests)
- Registratie en archivering (inspectierapport, fotoregistratie)
- Beoordeling voor vrijgave of herwerkingsbehandeling
II. Normen voor uiterlijke inspectie
2.1 Inspectie van de oppervlaktkwaliteit
Controlepunten omvatten:
- Oppervlaktedefecten: scheuren, poriën, slechte versmelting, delaminatie
- Oppervlakteruwheid: laaglijnen, steunsporen, trede-effect
- Oppervlakteverontreiniging: stof, vet, achtergebleven poeder
- Kleuruniformiteit: kleurverschil, vlekken, verbranding
2.2 Controle van geometrische integriteit
Controlepunten omvatten:
- Integriteit van kenmerken: of scherpe hoeken en kleine details intact zijn
- Kromtrekking/deformatie: of vlakheid en rechtheid voldoen
- Achtergebleven steunen: of de ondersteuning volledig is verwijderd
- Kwaliteit van nabehandeling: effect van schuren, polijsten en spuiten
2.3 Voorbeeld van normen voor uiterlijke inspectie
| Defecttype | Beoordelingsnorm | Behandelingsmethode |
|---|---|---|
| Oppervlaktescheuren | Niet toegestaan | Herwerken of afkeuren |
| Poriën (diameter <0,5 mm) | Niet meer dan 3 per 100 cm² | Registreren, acceptabel |
| Laaglijnen (diepte <0,1 mm) | Acceptabel als het de functionaliteit niet beïnvloedt | Registreren, acceptabel |
| Achtergebleven steunen | Niet zichtbaar met het blote oog | Aanvullende nabehandeling |
III. Methoden voor maatmeting
3.1 Keuze van meetinstrumenten
Kies meetinstrumenten op basis van de vereiste nauwkeurigheid:
| Nauwkeurigheidseis | Aanbevolen instrument | Meetbereik |
|---|---|---|
| ±0,5 mm | Stalen liniaal, meetlint | Grote afmetingen |
| ±0,1 mm | Schuifmaat, hoogtemeter | Standaardafmetingen |
| ±0,02 mm | Micrometer, fijnmeetinstrument | Precisieafmetingen |
| ±0,01 mm | Coördinatenmeetmachine | Complexe geometrie |
| ±0,005 mm | Optische scanner | Volledige maatscanning |
3.2 Aandachtspunten bij maatmeting
Bij het uitvoeren van maatmetingen moet men letten op:
- Referentiekeuze: bepaal duidelijk de meetreferentie en laat deze overeenkomen met de ontwerpreferentie
- Omgevingscontrole: invloed van temperatuur en vochtigheid op meetresultaten
- Aantal metingen: meet kritieke afmetingen meerdere keren en neem het gemiddelde
- Meetposities: dek alle kritieke kenmerken en afmetingen af
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.