
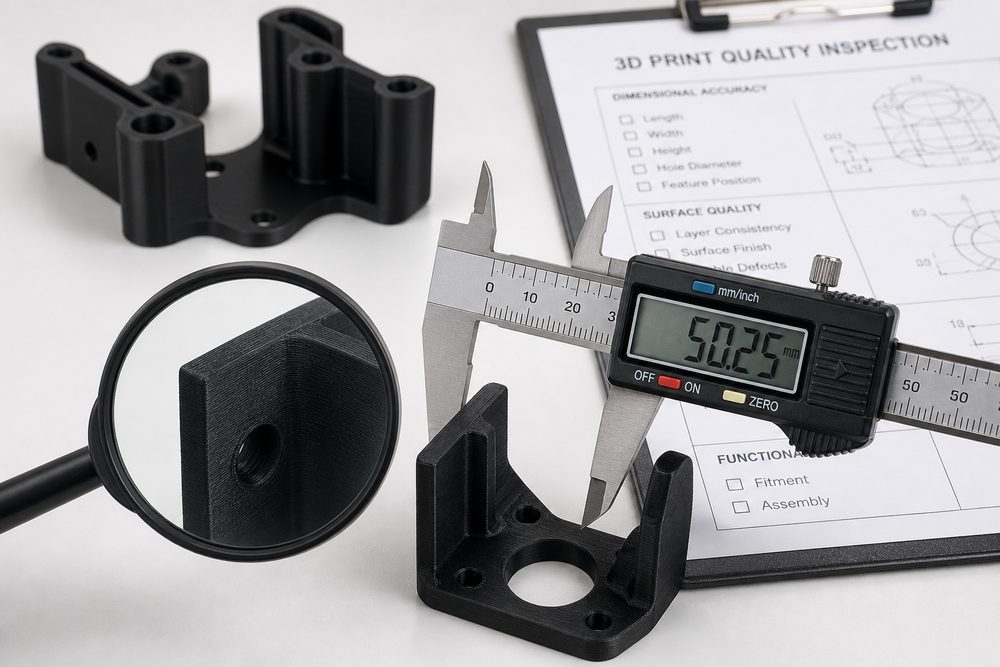
はじめに:品質検査の重要性
3Dプリントサービスにおいて、試作品の品質検査は顧客満足度を左右する最後の関門です。統計によると、顧客からの苦情の約25%は品質問題に起因しており、その大部分は検査プロセスの整備によって予防できます。体系的な試作品品質検査体制を構築することで、品質リスクの低減、顧客の信頼向上、手戻りコストの削減を効果的に実現できます。
一、検査プロセスの枠組み
1.1 検査プロセス設計の原則
検査プロセスの構築には、以下の原則に従う必要があります:
- 包括性:外観、寸法、性能など各方面を網羅する
- 実行可能性:検査方法と基準が明確で実施可能であること
- 追跡可能性:検査記録が完全で、後から確認できること
- 経済性:検査コストと品質リスクのバランスを取ること
1.2 検査プロセスの手順
典型的な検査プロセスには以下が含まれます:
- 外観検査(目視、拡大鏡検査)
- 寸法測定(ノギス、三次元測定機、スキャン)
- 性能試験(機械的性能、機能試験)
- 記録・保管(検査報告書、写真記録)
- 合否判定および出荷可否または手直し対応
二、外観検査基準
2.1 表面品質検査
検査項目には以下が含まれます:
- 表面欠陥:ひび割れ、気孔、溶融不良、層間剥離
- 表面粗さ:積層痕、サポート痕、段差効果
- 表面汚染:ほこり、油汚れ、残留粉末
- 色の均一性:色むら、斑点、焦げ
2.2 幾何学的完全性の検査
検査項目には以下が含まれます:
- 形状特徴の完全性:鋭角や微細形状が完全であるか
- 反り変形:平面度、直線度が合格しているか
- サポート残り:サポート除去が完全か
- 後処理品質:研磨、ポリッシング、塗装の仕上がり
2.3 外観検査基準の例
| 欠陥の種類 | 判定基準 | 処置方法 |
|---|---|---|
| 表面のひび割れ | 許容しない | 手直しまたは廃棄 |
| 気孔(直径<0.5mm) | 100cm²あたり3個以下 | 記録の上、許容 |
| 積層痕(深さ<0.1mm) | 機能に影響しなければ許容 | 記録の上、許容 |
| サポート残り | 目視で確認できないこと | 後処理を追加 |
三、寸法測定方法
3.1 測定工具の選定
精度要件に応じて測定工具を選択します:
| 精度要件 | 推奨工具 | 測定範囲 |
|---|---|---|
| ±0.5mm | 鋼尺、巻尺 | 大型寸法の測定 |
| ±0.1mm | ノギス、ハイトゲージ | 一般的な寸法 |
| ±0.02mm | マイクロメーター、測微計 | 精密寸法 |
| ±0.01mm | 三次元測定機 | 複雑形状 |
| ±0.005mm | 光学スキャナー | 全寸法スキャン |
3.2 寸法測定の要点
寸法測定を行う際は、以下に注意してください:
- 基準の選定:測定基準を明確にし、設計基準と一致させる
- 環境管理:温度・湿度が測定結果に与える影響
- 測定回数:重要寸法は複数回測定し、平均値を取る
- 測定位置:すべての重要な形状特徴と寸法をカバーする