
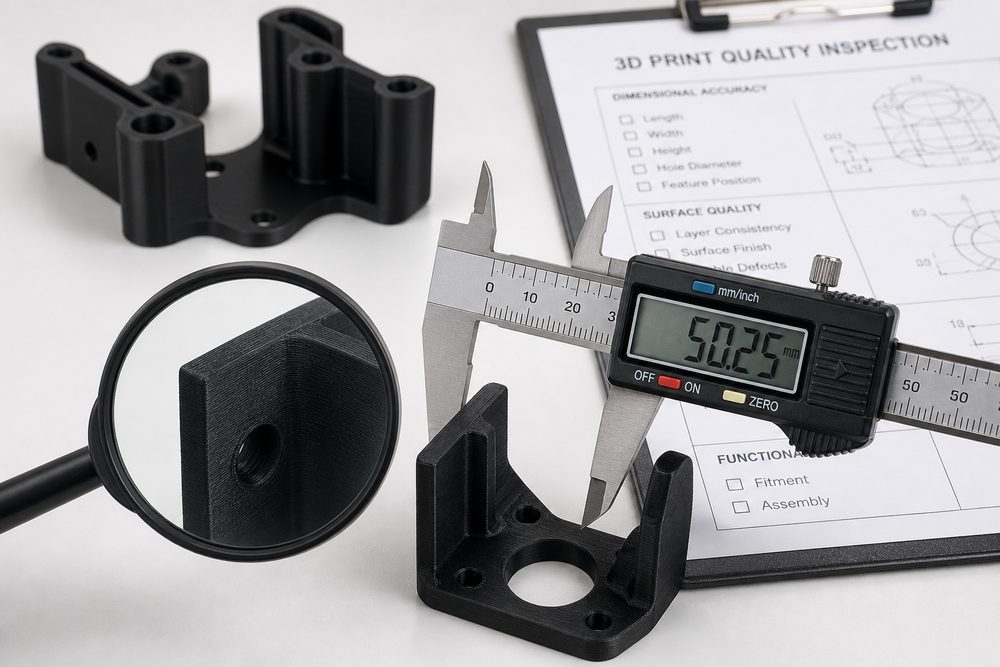
Введение: важность контроля качества
В услугах 3D-печати контроль качества образцов является последним барьером, обеспечивающим удовлетворенность клиентов. По статистике, около 25% жалоб клиентов связаны с проблемами качества, и большую часть из них можно предотвратить за счет совершенствования процесса контроля. Создание систематизированной системы контроля качества образцов позволяет эффективно снижать риски качества, повышать доверие клиентов и сокращать затраты на доработку.
1. Структура процесса контроля
1.1 Принципы проектирования процесса контроля
При построении процесса контроля следует придерживаться следующих принципов:
- Всесторонность: охват внешнего вида, размеров, характеристик и других аспектов
- Практическая реализуемость: методы и стандарты контроля должны быть четко определены и выполнимы
- Прослеживаемость: записи о контроле должны быть полными и доступными для проверки
- Экономичность: баланс между затратами на контроль и рисками качества
1.2 Этапы процесса контроля
Типичный процесс контроля включает:
- Проверка внешнего вида (визуальный осмотр, осмотр с увеличением)
- Измерение размеров (штангенциркуль, координатно-измерительная машина, сканирование)
- Испытания характеристик (механические свойства, функциональные испытания)
- Документирование и архивирование (отчет о контроле, фотодокументация)
- Принятие решения о выпуске или о доработке
2. Стандарты проверки внешнего вида
2.1 Проверка качества поверхности
Проверяемые пункты включают:
- Дефекты поверхности: трещины, поры, неполное сплавление, расслоение
- Шероховатость поверхности: следы слоев, следы поддержек, ступенчатый эффект
- Загрязнение поверхности: пыль, масляные пятна, остатки порошка
- Равномерность цвета: различие оттенков, пятна, подгар
2.2 Проверка геометрической целостности
Проверяемые пункты включают:
- Целостность элементов: острые углы, мелкие элементы — целы ли они
- Коробление и деформация: соответствуют ли плоскостность и прямолинейность норме
- Остатки поддержек: полностью ли удалены поддержки
- Качество постобработки: результат шлифовки, полировки, окраски
2.3 Пример стандарта проверки внешнего вида
| Тип дефекта | Критерий оценки | Способ обработки |
|---|---|---|
| Трещины на поверхности | Не допускаются | Доработка или брак |
| Поры (диаметр <0,5 мм) | Не более 3 на 100 см² | Зафиксировать, допустимо |
| Следы слоев (глубина <0,1 мм) | Допустимо, если не влияет на функцию | Зафиксировать, допустимо |
| Остатки поддержек | Не должны быть видны визуально | Дополнительная постобработка |
3. Методы измерения размеров
3.1 Выбор измерительного инструмента
Выбор измерительного инструмента осуществляется в зависимости от требований к точности:
| Требуемая точность | Рекомендуемый инструмент | Диапазон измерений |
|---|---|---|
| ±0,5 мм | Стальная линейка, рулетка | Измерение крупных размеров |
| ±0,1 мм | Штангенциркуль, высотомер | Стандартные размеры |
| ±0,02 мм | Микрометр, измерительный микрометр | Прецизионные размеры |
| ±0,01 мм | Координатно-измерительная машина | Сложная геометрия |
| ±0,005 мм | Оптический сканер | Полное сканирование размеров |
3.2 Основные моменты измерения размеров
При выполнении измерений размеров следует обратить внимание на следующее:
- Выбор базы: четко определить базу измерения, она должна соответствовать конструкторской базе
- Контроль условий среды: влияние температуры и влажности на результаты измерений
- Количество измерений: для ключевых размеров проводить несколько измерений и брать среднее значение
- Положение измерения: охватывать все ключевые элементы и размеры Следующий шаг Это близко к тому, что вам нужно?
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.