
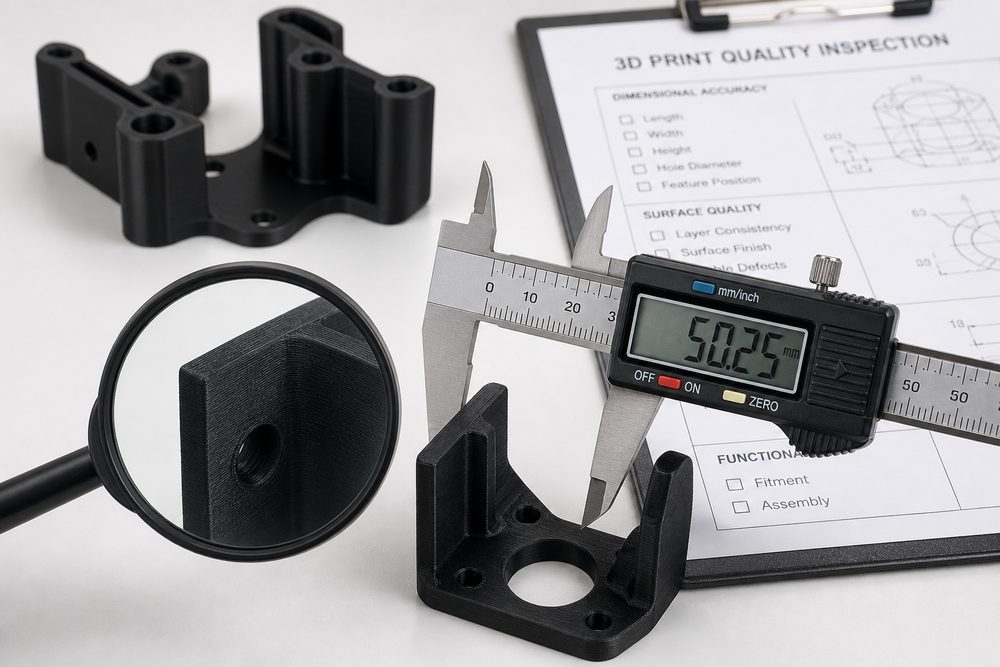
Introduzione: l'importanza del controllo qualità
Nell'ambito dei servizi di stampa 3D, il controllo qualità dei campioni rappresenta l'ultima barriera per garantire la soddisfazione del cliente. Secondo le statistiche, circa il 25% dei reclami dei clienti deriva da problemi di qualità, la maggior parte dei quali può essere prevenuta con un processo di ispezione completo. La creazione di un sistema strutturato di controllo qualità dei campioni consente di ridurre efficacemente i rischi qualitativi, migliorare la fiducia dei clienti e diminuire i costi di rilavorazione.
1. Quadro del processo di ispezione
1.1 Principi di progettazione del processo di ispezione
La definizione di un processo di ispezione deve seguire i seguenti principi:
- Completezza: coprire tutti gli aspetti, come aspetto, dimensioni e prestazioni
- Operatività: metodi e standard di ispezione chiari e applicabili
- Tracciabilità: registri di ispezione completi e consultabili
- Economicità: equilibrio tra costo dell'ispezione e rischio qualitativo
1.2 Fasi del processo di ispezione
Un processo di ispezione tipico include:
- Controllo dell'aspetto (ispezione visiva, con lente di ingrandimento)
- Misurazione dimensionale (calibro, macchina di misura a coordinate, scansione)
- Test di prestazione (prestazioni meccaniche, test funzionali)
- Registrazione e archiviazione (rapporto di ispezione, documentazione fotografica)
- Decisione di rilascio o gestione della rilavorazione
2. Standard di controllo dell'aspetto
2.1 Controllo della qualità superficiale
Le voci da controllare includono:
- Difetti superficiali: crepe, porosità, fusione insufficiente, delaminazione
- Rugosità superficiale: linee di strato, segni dei supporti, effetto scalino
- Contaminazione superficiale: polvere, macchie d'olio, polvere residua
- Uniformità del colore: differenze di colore, macchie, bruciature
2.2 Controllo dell'integrità geometrica
Le voci da controllare includono:
- Integrità delle caratteristiche: gli spigoli acuti e i piccoli dettagli sono integri
- Deformazione da imbarcamento: planarità e rettilineità conformi ai requisiti
- Residui di supporto: rimozione completa dei supporti
- Qualità della post-lavorazione: efficacia di levigatura, lucidatura e verniciatura
2.3 Esempio di standard di controllo dell'aspetto
| Tipo di difetto | Standard di valutazione | Metodo di trattamento |
|---|---|---|
| Crepe superficiali | Non ammesse | Rilavorazione o scarto |
| Pori (diametro <0,5 mm) | Non più di 3 per ogni 100 cm² | Registrare, accettabile |
| Linee di strato (profondità <0,1 mm) | Accettabili se non influenzano la funzione | Registrare, accettabile |
| Residui di supporto | Non visibili a occhio nudo | Ulteriore post-lavorazione |
3. Metodi di misurazione dimensionale
3.1 Scelta degli strumenti di misura
Selezionare lo strumento di misura in base ai requisiti di precisione:
| Requisito di precisione | Strumento consigliato | Campo di misura |
|---|---|---|
| ±0,5 mm | Righello in acciaio, metro a nastro | Misurazioni di grandi dimensioni |
| ±0,1 mm | Calibro a corsoio, altimetro | Dimensioni standard |
| ±0,02 mm | Micrometro, calibro micrometrico | Dimensioni di precisione |
| ±0,01 mm | Macchina di misura a coordinate | Geometrie complesse |
| ±0,005 mm | Scanner ottico | Scansione completa delle dimensioni |
3.2 Punti chiave della misurazione dimensionale
Durante la misurazione dimensionale occorre prestare attenzione a:
- Scelta dei riferimenti: definire chiaramente il riferimento di misura, coerente con il riferimento di progetto
- Controllo ambientale: influenza di temperatura e umidità sui risultati di misura
- Numero di misurazioni: misurare più volte le dimensioni critiche e fare la media
- Posizione di misura: coprire tutte le caratteristiche e le dimensioni critiche
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.