
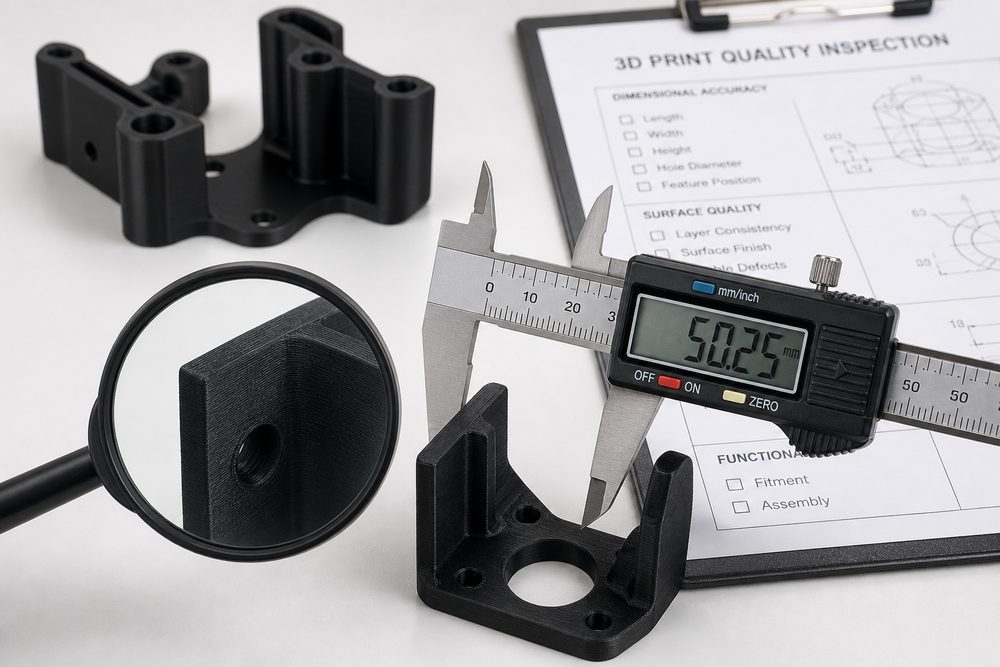
Pengenalan: Kepentingan Pemeriksaan Kualiti
Dalam perkhidmatan pencetakan 3D, pemeriksaan kualiti sampel merupakan langkah terakhir untuk menjamin kepuasan pelanggan. Menurut statistik, kira-kira 25% aduan pelanggan berpunca daripada masalah kualiti, dan kebanyakannya boleh dicegah melalui proses pemeriksaan yang lebih sempurna. Mewujudkan sistem pemeriksaan kualiti sampel yang sistematik dapat mengurangkan risiko kualiti dengan berkesan, meningkatkan kepercayaan pelanggan, dan mengurangkan kos kerja semula.
I. Kerangka Proses Pemeriksaan
1.1 Prinsip Reka Bentuk Proses Pemeriksaan
Mewujudkan proses pemeriksaan perlu mematuhi prinsip berikut:
- Keseluruhan: Meliputi penampilan, dimensi, prestasi dan semua aspek lain
- Kebolehlaksanaan: Kaedah dan piawaian pemeriksaan adalah jelas dan boleh dilaksanakan
- Kebolehkesanan: Rekod pemeriksaan lengkap dan boleh dirujuk
- Ekonomi: Kos pemeriksaan seimbang dengan risiko kualiti
1.2 Langkah Proses Pemeriksaan
Proses pemeriksaan yang lazim merangkumi:
- Pemeriksaan penampilan (pemeriksaan visual, dengan kaca pembesar)
- Pengukuran dimensi (jangka sorong, mesin ukur tiga koordinat, pengimbasan)
- Ujian prestasi (prestasi mekanikal, ujian fungsi)
- Rekod dan pengarkiban (laporan pemeriksaan, rekod foto)
- Keputusan pelepasan atau pemprosesan semula
II. Piawaian Pemeriksaan Penampilan
2.1 Pemeriksaan Kualiti Permukaan
Item pemeriksaan termasuk:
- Kecacatan permukaan: retak, liang udara, peleburan tidak sempurna, pengelupasan lapisan
- Kekasaran permukaan: garis lapisan, kesan sokongan, kesan tangga
- Pencemaran permukaan: habuk, minyak, serbuk baki
- Keseragaman warna: perbezaan warna, tompok, kesan hangus
2.2 Pemeriksaan Integriti Geometri
Item pemeriksaan termasuk:
- Keutuhan ciri: sama ada sudut tajam dan ciri-ciri kecil adalah lengkap
- Herotan melengkung: sama ada kerataan dan kelurusan memenuhi keperluan
- Baki sokongan: sama ada sokongan telah dibuang sepenuhnya
- Kualiti pasca-pemprosesan: kesan pengamplasan, penggilapan, dan penyemburan salutan
2.3 Contoh Piawaian Pemeriksaan Penampilan
| Jenis Kecacatan | Piawaian Keputusan | Kaedah Pengendalian |
|---|---|---|
| Retak permukaan | Tidak dibenarkan | Kerja semula atau dibuang |
| Liang udara (diameter<0.5mm) | Tidak melebihi 3 bagi setiap 100cm² | Direkodkan, boleh diterima |
| Garis lapisan (kedalaman<0.1mm) | Boleh diterima jika tidak menjejaskan fungsi | Direkodkan, boleh diterima |
| Baki sokongan | Tidak kelihatan secara visual | Tambah pasca-pemprosesan |
III. Kaedah Pengukuran Dimensi
3.1 Pemilihan Alat Pengukuran
Pilih alat pengukuran mengikut keperluan ketepatan:
| Keperluan Ketepatan | Alat Disyorkan | Julat Pengukuran |
|---|---|---|
| ±0.5mm | Pembaris keluli, pita ukur | Pengukuran saiz besar |
| ±0.1mm | Jangka sorong vernier, pembaris tinggi | Saiz biasa |
| ±0.02mm | Mikrometer, alat ukur mikrometer | Saiz ketepatan |
| ±0.01mm | Mesin ukur tiga koordinat | Geometri kompleks |
| ±0.005mm | Pengimbas optik | Pengimbasan saiz penuh |
3.2 Perkara Penting dalam Pengukuran Dimensi
Semasa melakukan pengukuran dimensi, perlu diberi perhatian kepada:
- Pemilihan datum: Tetapkan datum pengukuran dengan jelas dan selaras dengan datum reka bentuk
- Kawalan persekitaran: Kesan suhu dan kelembapan terhadap keputusan pengukuran
- Bilangan pengukuran: Ukur beberapa kali bagi dimensi kritikal dan ambil purata
- Lokasi pengukuran: Meliputi semua ciri dan dimensi penting
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.