
引言:质量检验的重要性
在3D打印服务中,样件质量检验是保障客户满意度的最后一道关卡。据统计,约25%的客户投诉源于质量问题,其中大部分可通过完善的检验流程预防。建立系统化的样件质量检验体系,能够有效降低质量风险、提升客户信任、减少返工成本。
一、检验流程框架
1.1 检验流程设计原则
建立检验流程需遵循以下原则:
- 全面性:覆盖外观、尺寸、性能等各方面
- 可操作性:检验方法和标准明确可执行
- 可追溯性:检验记录完整可查
- 经济性:检验成本与质量风险平衡
1.2 检验流程步骤
典型检验流程包括:
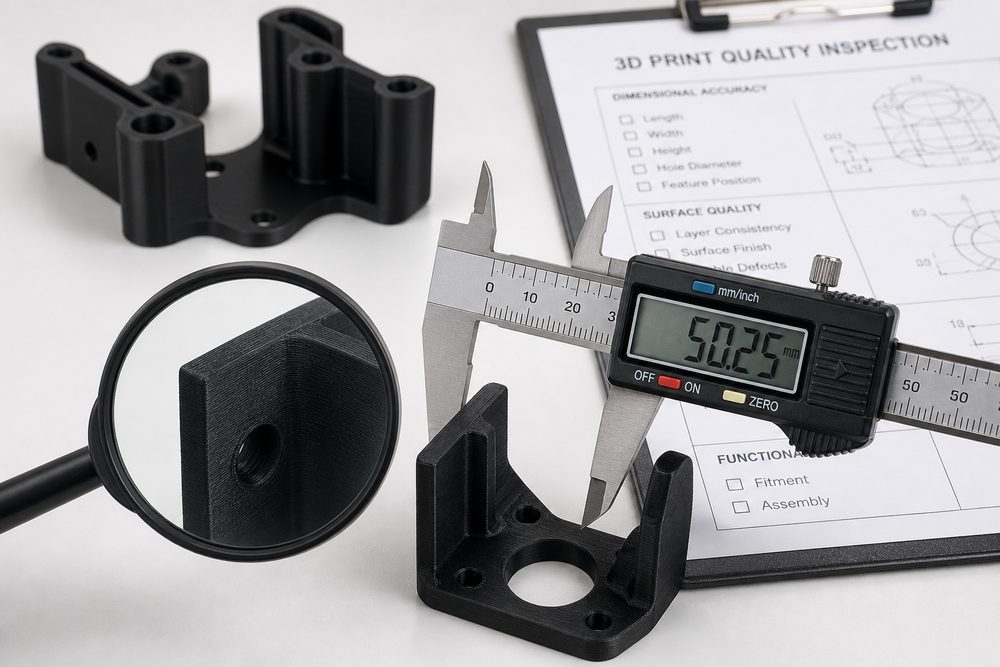
- 外观检查(目视、放大镜检查)
- 尺寸测量(卡尺、三坐标、扫描)
- 性能测试(机械性能、功能测试)
- 记录归档(检验报告、照片记录)
- 判定放行或返工处理
二、外观检查标准
2.1 表面质量检查
检查项目包括:
- 表面缺陷:裂纹、气孔、熔融不良、分层
- 表面粗糙度:层纹、支撑痕迹、台阶效应
- 表面污染:灰尘、油污、残留粉末
- 颜色均匀性:色差、斑点、烧焦
2.2 几何完整性检查
检查项目包括:
- 特征完整性:尖角、细小特征是否完整
- 翘曲变形:平面度、直线度是否合格
- 支撑残留:支撑去除是否彻底
- 后处理质量:打磨、抛光、喷涂效果
2.3 外观检查标准示例
| 缺陷类型 | 判定标准 | 处理方法 |
|---|---|---|
| 表面裂纹 | 不允许 | 返工或报废 |
| 气孔(直径<0.5mm) | 每100cm²不超过3个 | 记录,可接受 |
| 层纹(深度<0.1mm) | 不影响功能可接受 | 记录,可接受 |
| 支撑残留 | 目视不可见 | 补充后处理 |
三、尺寸测量方法
3.1 测量工具选择
根据精度要求选择测量工具:
| 精度要求 | 推荐工具 | 测量范围 |
|---|---|---|
| ±0.5mm | 钢尺、卷尺 | 大尺寸测量 |
| ±0.1mm | 游标卡尺、高度尺 | 常规尺寸 |
| ±0.02mm | 千分尺、测微计 | 精密尺寸 |
| ±0.01mm | 三坐标测量机 | 复杂几何 |
| ±0.005mm | 光学扫描仪 | 全尺寸扫描 |
3.2 尺寸测量要点
进行尺寸测量时需注意:
- 基准选择:明确测量基准,与设计基准一致
- 环境控制:温度、湿度对测量结果的影响
- 测量次数:关键尺寸多次测量取平均值
- 测量位置:覆盖所有关键特征和尺寸
3.3 尺寸检验标准
根据工艺和材料确定公差标准:
| 工艺类型 | 典型公差 | 精密公差 |
|---|---|---|
| FDM | ±0.3-0.5mm | ±0.2mm |
| SLA | ±0.1-0.2mm | ±0.05mm |
| SLS | ±0.2-0.3mm | ±0.15mm |
| SLM | ±0.05-0.1mm | ±0.03mm |
四、性能测试要求
4.1 机械性能测试
根据应用需求进行相应测试:
- 拉伸强度测试:ASTM D638标准试样
- 弯曲强度测试:ASTM D790标准试样
- 冲击强度测试:ASTM D256标准试样
- 硬度测试:肖氏硬度、洛氏硬度
4.2 功能性能测试
针对功能性零件进行:
- 装配测试:与配合件的装配验证
- 密封测试:气密性、水密性测试
- 运动测试:活动机构的运动性能
- 承载测试:负载下的变形和强度
五、检验记录管理
5.1 检验报告内容
检验报告应包含:
- 零件基本信息(名称、编号、批次)
- 检验依据(图纸、技术协议)
- 检验项目与结果
- 测量数据与照片
- 判定结论与签署
5.2 记录保存期限
- 常规项目:保存1年
- 重要项目:保存3年
- 关键项目(航空航天、医疗器械):保存5年以上
六、实践案例
案例1:航空航天零件检验
项目背景:航空发动机支架,钛合金SLM打印。
检验要求:
- 尺寸精度:±0.1mm
- 表面粗糙度:Ra≤6.3μm
- 无损检测:工业CT扫描内部缺陷
- 力学性能:拉伸强度≥900MPa
检验结果:一次检验合格率95%,关键尺寸100%合格。
七、常见问题与解决方案
问题1:测量结果不稳定
解决方案:控制测量环境温度,多次测量取平均值。
问题2:检验效率低
解决方案:优化检验流程,使用自动化测量设备。
结语
系统化的样件质量检验流程是3D打印服务质量保障的核心环节。通过建立全面的检验标准、选择合适的测量方法、规范记录管理,能够有效提升交付质量、降低质量风险、增强客户信任。