
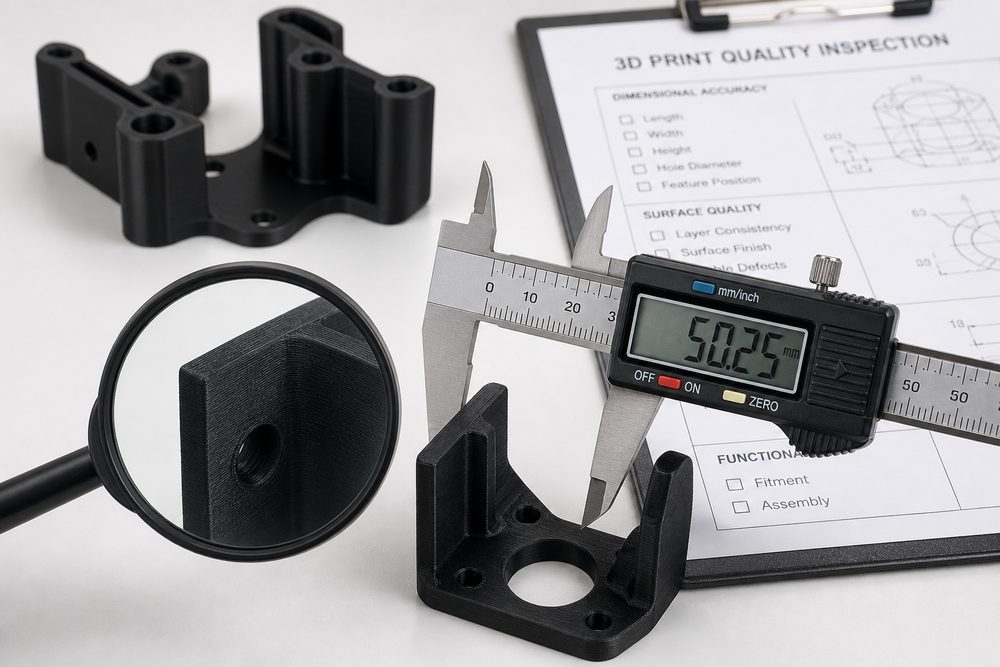
Giriş: Kalite kontrolünün önemi
3D baskı hizmetlerinde numune kalite kontrolü, müşteri memnuniyetini sağlamanın son aşamasıdır. İstatistiklere göre, müşteri şikayetlerinin yaklaşık %25’i kalite sorunlarından kaynaklanmaktadır; bunların büyük bir kısmı, eksiksiz bir kontrol süreciyle önlenebilir. Sistematik bir numune kalite kontrol sistemi kurmak, kalite risklerini etkili şekilde azaltabilir, müşteri güvenini artırabilir ve yeniden işleme maliyetlerini düşürebilir.
1. Kontrol süreci çerçevesi
1.1 Kontrol süreci tasarım ilkeleri
Bir kontrol süreci oluştururken aşağıdaki ilkelere uyulmalıdır:
- Kapsamlılık: Görünüm, ölçü, performans gibi tüm yönleri kapsamalı
- Uygulanabilirlik: Kontrol yöntemleri ve standartları açıkça uygulanabilir olmalı
- İzlenebilirlik: Kontrol kayıtları eksiksiz ve incelenebilir olmalı
- Ekonomiklik: Kontrol maliyeti ile kalite riski dengelenmeli
1.2 Kontrol süreci adımları
Tipik kontrol süreci şunları içerir:
- Görsel kontrol (çıplak gözle, büyüteçle kontrol)
- Boyut ölçümü (kumpas, üç koordinatlı ölçüm, tarama)
- Performans testi (mekanik performans, fonksiyon testi)
- Kayıt ve arşivleme (kontrol raporu, fotoğraf kayıtları)
- Kabul kararı veya yeniden işleme
2. Görsel kontrol standartları
2.1 Yüzey kalitesi kontrolü
Kontrol edilecek unsurlar şunlardır:
- Yüzey kusurları: Çatlaklar, gözenekler, yetersiz ergime, katman ayrılması
- Yüzey pürüzlülüğü: Katman izleri, destek izleri, basamak etkisi
- Yüzey kirliliği: Toz, yağ lekesi, kalıntı toz
- Renk homojenliği: Renk farkı, lekeler, yanık izleri
2.2 Geometrik bütünlük kontrolü
Kontrol edilecek unsurlar şunlardır:
- Özellik bütünlüğü: Keskin köşeler ve küçük detaylar tam mı
- Çarpılma deformasyonu: Düzlemsellik ve doğrusalık uygun mu
- Destek kalıntısı: Desteklerin tamamen çıkarılıp çıkarılmadığı
- Son işlem kalitesi: Zımparalama, parlatma, kaplama etkisi
2.3 Görsel kontrol standardı örneği
| Kusur türü | Değerlendirme kriteri | İşlem yöntemi |
|---|---|---|
| Yüzey çatlağı | İzin verilmez | Yeniden işleme veya hurdaya ayırma |
| Gözenek (çap <0.5mm) | 100 cm² başına en fazla 3 adet | Kayıt altına alınır, kabul edilebilir |
| Katman izi (derinlik <0.1mm) | İşlevi etkilemiyorsa kabul edilebilir | Kayıt altına alınır, kabul edilebilir |
| Destek kalıntısı | Gözle görülmemeli | Ek son işlem |
3. Boyut ölçüm yöntemleri
3.1 Ölçüm aracı seçimi
Hassasiyet gereksinimlerine göre ölçüm aracı seçilmelidir:
| Hassasiyet gereksinimi | Önerilen araç | Ölçüm aralığı |
|---|---|---|
| ±0.5mm | Çelik cetvel, mezura | Büyük boyut ölçümü |
| ±0.1mm | Kumpas, yükseklik mastarı | Standart boyutlar |
| ±0.02mm | Mikrometre, ölçüm mikrometresi | Hassas boyutlar |
| ±0.01mm | Üç koordinatlı ölçüm cihazı | Karmaşık geometri |
| ±0.005mm | Optik tarayıcı | Tam boyut taraması |
3.2 Boyut ölçümünde dikkat edilecek noktalar
Boyut ölçümü yaparken şunlara dikkat edilmelidir:
- Referans seçimi: Ölçüm referansını net belirleyin; tasarım referansıyla aynı olmalı
- Çevresel kontrol: Sıcaklık ve nemin ölçüm sonuçlarına etkisi
- Ölçüm sayısı: Kritik boyutları birkaç kez ölçüp ortalamasını alın
- Ölçüm konumu: Tüm kritik özellikleri ve boyutları kapsayın Sonraki adım Bu, ihtiyacınıza yakın mı?
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.