
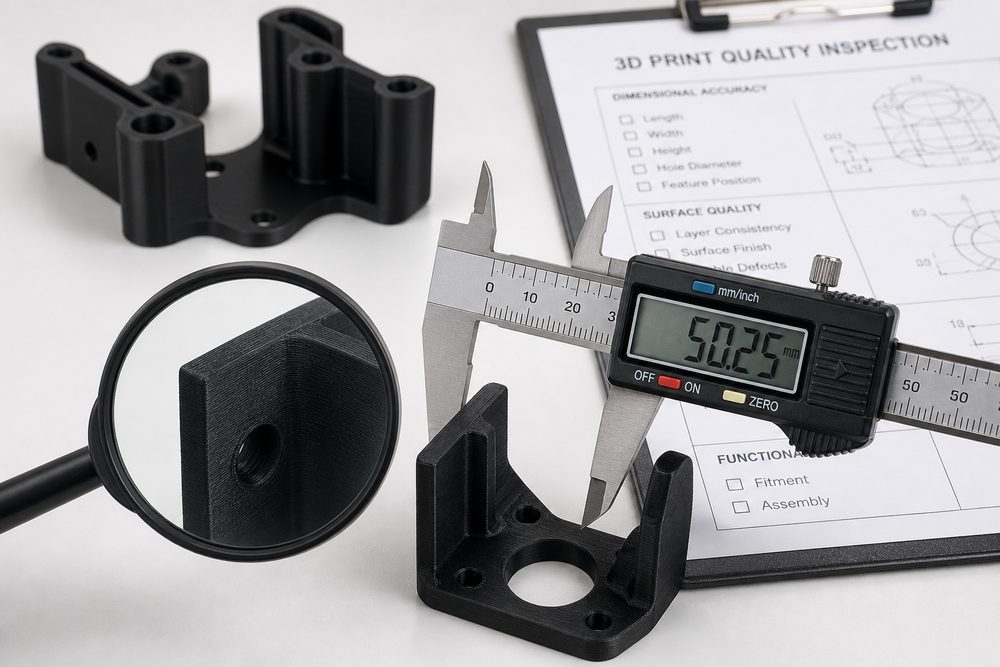
Giới thiệu: Tầm quan trọng của kiểm tra chất lượng
Trong dịch vụ in 3D, việc kiểm tra chất lượng mẫu là rào chắn cuối cùng để đảm bảo sự hài lòng của khách hàng. Theo thống kê, khoảng 25% khiếu nại của khách hàng bắt nguồn từ các vấn đề chất lượng, trong đó phần lớn có thể được ngăn ngừa thông qua một quy trình kiểm tra hoàn thiện. Việc xây dựng một hệ thống kiểm tra chất lượng mẫu có tính hệ thống có thể giúp giảm hiệu quả rủi ro chất lượng, nâng cao niềm tin của khách hàng và giảm chi phí làm lại.
1. Khung quy trình kiểm tra
1.1 Nguyên tắc thiết kế quy trình kiểm tra
Việc xây dựng quy trình kiểm tra cần tuân theo các nguyên tắc sau:
- Tính toàn diện: Bao phủ các khía cạnh như ngoại quan, kích thước, hiệu năng, v.v.
- Tính khả thi: Phương pháp và tiêu chuẩn kiểm tra rõ ràng, có thể thực hiện được
- Tính truy xuất được: Hồ sơ kiểm tra đầy đủ, có thể tra cứu
- Tính kinh tế: Cân bằng giữa chi phí kiểm tra và rủi ro chất lượng
1.2 Các bước của quy trình kiểm tra
Quy trình kiểm tra điển hình bao gồm:
- Kiểm tra ngoại quan (quan sát bằng mắt, kiểm tra bằng kính lúp)
- Đo kích thước (thước cặp, máy đo tọa độ 3 chiều, quét)
- Kiểm tra hiệu năng (tính chất cơ học, kiểm tra chức năng)
- Lưu trữ hồ sơ (báo cáo kiểm tra, ghi chép bằng hình ảnh)
- Đánh giá để xuất xưởng hoặc xử lý làm lại
2. Tiêu chuẩn kiểm tra ngoại quan
2.1 Kiểm tra chất lượng bề mặt
Các hạng mục kiểm tra bao gồm:
- Khuyết tật bề mặt: Vết nứt, lỗ rỗng, nung chảy không đạt, phân lớp
- Độ nhám bề mặt: Vân lớp, dấu vết của giá đỡ, hiệu ứng bậc thang
- Nhiễm bẩn bề mặt: Bụi, dầu mỡ, bột dư
- Tính đồng đều màu sắc: Sai màu, đốm, cháy xém
2.2 Kiểm tra tính toàn vẹn hình học
Các hạng mục kiểm tra bao gồm:
- Tính đầy đủ của đặc trưng: Các góc nhọn, đặc trưng nhỏ có đầy đủ hay không
- Biến dạng cong vênh: Độ phẳng, độ thẳng có đạt yêu cầu hay không
- Dư dấu giá đỡ: Việc loại bỏ giá đỡ đã triệt để hay chưa
- Chất lượng xử lý sau in: Hiệu quả của mài, đánh bóng, phun sơn
2.3 Ví dụ tiêu chuẩn kiểm tra ngoại quan
| Loại khuyết tật | Tiêu chuẩn đánh giá | Phương pháp xử lý |
|---|---|---|
| Vết nứt bề mặt | Không cho phép | Làm lại hoặc loại bỏ |
| Lỗ rỗng (đường kính<0.5mm) | Không quá 3 lỗ trên mỗi 100cm² | Ghi nhận, chấp nhận được |
| Vân lớp (độ sâu<0.1mm) | Chấp nhận được nếu không ảnh hưởng đến chức năng | Ghi nhận, chấp nhận được |
| Dư dấu giá đỡ | Không nhìn thấy bằng mắt thường | Bổ sung xử lý sau in |
3. Phương pháp đo kích thước
3.1 Lựa chọn dụng cụ đo
Lựa chọn dụng cụ đo theo yêu cầu độ chính xác:
| Yêu cầu độ chính xác | Dụng cụ khuyến nghị | Phạm vi đo |
|---|---|---|
| ±0.5mm | Thước thép, thước cuộn | Đo kích thước lớn |
| ±0.1mm | Thước cặp, thước đo cao | Kích thước thông thường |
| ±0.02mm | Panme, đồng hồ đo vi sai | Kích thước chính xác |
| ±0.01mm | Máy đo tọa độ 3 chiều | Hình học phức tạp |
| ±0.005mm | Máy quét quang học | Quét toàn bộ kích thước |
3.2 Các điểm cần lưu ý khi đo kích thước
Khi tiến hành đo kích thước cần chú ý:
- Lựa chọn chuẩn: Xác định rõ chuẩn đo, phù hợp với chuẩn thiết kế
- Kiểm soát môi trường: Ảnh hưởng của nhiệt độ, độ ẩm đối với kết quả đo
- Số lần đo: Đo nhiều lần các kích thước quan trọng và lấy giá trị trung bình
- Vị trí đo: Bao phủ tất cả các đặc trưng và kích thước quan trọng
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.