
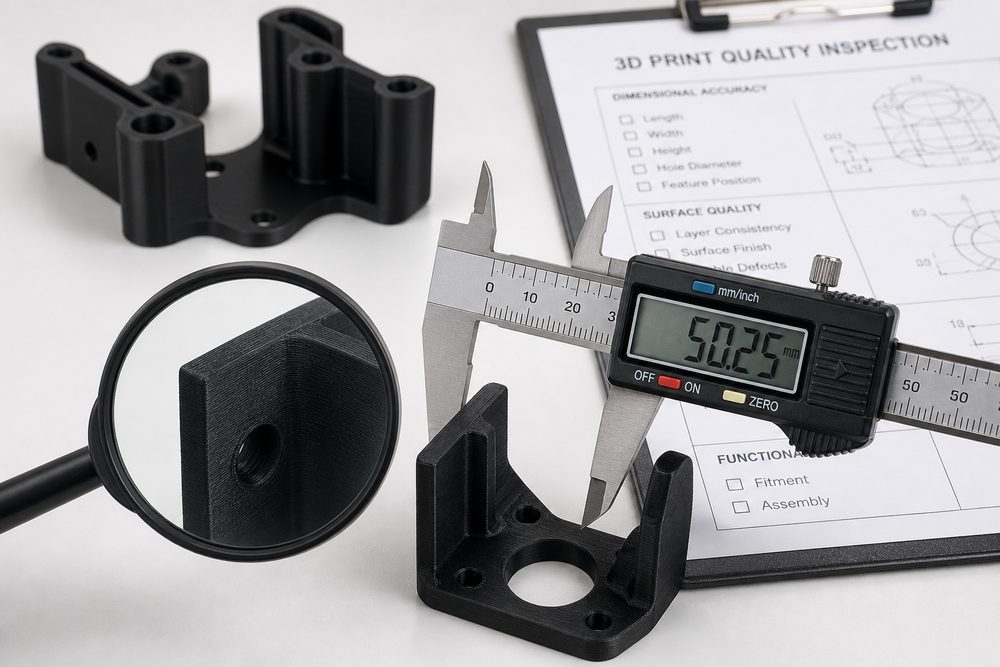
Einleitung: Die Bedeutung der Qualitätsprüfung
Im 3D-Druck-Service ist die Qualitätsprüfung von Proben der letzte entscheidende Schritt zur Sicherung der Kundenzufriedenheit. Statistiken zufolge beruhen etwa 25 % der Kundenbeschwerden auf Qualitätsproblemen, von denen sich der Großteil durch einen verbesserten Prüfprozess vermeiden lässt. Der Aufbau eines systematischen Qualitätsprüfsystems für Proben kann Qualitätsrisiken wirksam senken, das Kundenvertrauen stärken und Nacharbeitskosten reduzieren.
1. Rahmen des Prüfprozesses
1.1 Gestaltungsprinzipien des Prüfprozesses
Bei der Einrichtung eines Prüfprozesses sind die folgenden Prinzipien zu beachten:
- Umfassend: Abdeckung aller Aspekte wie Erscheinungsbild, Maße und Leistung
- Praktikabilität: Prüfmethoden und -standards sind klar und umsetzbar
- Rückverfolgbarkeit: Prüfaufzeichnungen sind vollständig und nachvollziehbar
- Wirtschaftlichkeit: Ausgewogenes Verhältnis zwischen Prüfkosten und Qualitätsrisiko
1.2 Schritte des Prüfprozesses
Ein typischer Prüfprozess umfasst:
- Sichtprüfung (visuell, Lupe)
- Maßprüfung (Messschieber, Koordinatenmessgerät, Scan)
- Funktionsprüfung (mechanische Eigenschaften, Funktionstests)
- Dokumentation und Archivierung (Prüfbericht, Fotodokumentation)
- Beurteilung: Freigabe oder Nacharbeit
2. Standards für die Sichtprüfung
2.1 Prüfung der Oberflächenqualität
Zu prüfende Punkte sind:
- Oberflächenfehler: Risse, Poren, unzureichendes Schmelzen, Schichtablösung
- Oberflächenrauheit: Schichtlinien, Stützstrukturen, Stufeneffekte
- Oberflächenverschmutzung: Staub, Öl, Pulverreste
- Farbhomogenität: Farbabweichungen, Flecken, Brandstellen
2.2 Prüfung der geometrischen Integrität
Zu prüfende Punkte sind:
- Vollständigkeit der Merkmale: Ob scharfe Kanten und kleine Merkmale vollständig sind
- Verzug: Ob Ebenheit und Geradheit den Anforderungen entsprechen
- Rückstände von Stützstrukturen: Ob die Stützen vollständig entfernt wurden
- Qualität der Nachbearbeitung: Wirkung von Schleifen, Polieren und Beschichten
2.3 Beispiel für Sichtprüfungsstandards
| Fehlertyp | Bewertungskriterium | Maßnahme |
|---|---|---|
| Oberflächenriss | Nicht zulässig | Nacharbeit oder Ausschuss |
| Poren (Durchmesser <0,5 mm) | Nicht mehr als 3 pro 100 cm² | Dokumentieren, akzeptabel |
| Schichtlinien (Tiefe <0,1 mm) | Akzeptabel, sofern die Funktion nicht beeinträchtigt ist | Dokumentieren, akzeptabel |
| Rückstände von Stützstrukturen | Mit bloßem Auge nicht sichtbar | Nachbearbeitung ergänzen |
3. Methoden der Maßprüfung
3.1 Auswahl der Messwerkzeuge
Wählen Sie das Messwerkzeug entsprechend den Genauigkeitsanforderungen:
| Genauigkeitsanforderung | Empfohlenes Werkzeug | Messbereich |
|---|---|---|
| ±0,5 mm | Stahllineal, Maßband | Messung großer Abmessungen |
| ±0,1 mm | Messschieber, Höhenmessgerät | Standardabmessungen |
| ±0,02 mm | Bügelmessschraube, Mikrometer | Präzisionsabmessungen |
| ±0,01 mm | Koordinatenmessmaschine | Komplexe Geometrien |
| ±0,005 mm | Optischer Scanner | Vollständige Maßprüfung |
3.2 Wichtige Hinweise zur Maßprüfung
Bei der Maßprüfung ist zu beachten:
- Bezugsauswahl: Den Messbezug klar festlegen und mit dem Konstruktionsbezug abstimmen
- Umgebungsbedingungen: Einfluss von Temperatur und Luftfeuchtigkeit auf die Messergebnisse
- Messhäufigkeit: Kritische Maße mehrfach messen und den Mittelwert bilden
- Messposition: Alle kritischen Merkmale und Maße abdecken Nächster Schritt Kommt dies Ihren Anforderungen nahe?
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.