
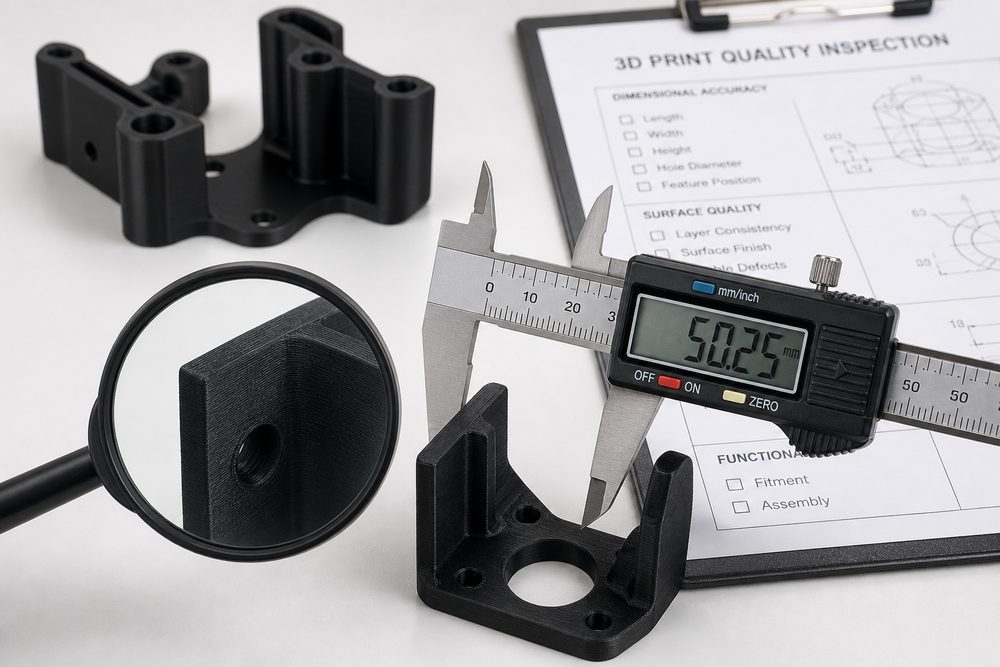
บทนำ: ความสำคัญของการตรวจสอบคุณภาพ
ในการให้บริการพิมพ์ 3D การตรวจสอบคุณภาพชิ้นงานตัวอย่างคือด่านสุดท้ายที่ช่วยรับประกันความพึงพอใจของลูกค้า จากสถิติพบว่า ประมาณ 25% ของข้อร้องเรียนจากลูกค้ามีสาเหตุมาจากปัญหาคุณภาพ โดยส่วนใหญ่สามารถป้องกันได้ด้วยกระบวนการตรวจสอบที่สมบูรณ์ การสร้างระบบการตรวจสอบคุณภาพชิ้นงานตัวอย่างอย่างเป็นระบบ จะช่วยลดความเสี่ยงด้านคุณภาพ เพิ่มความเชื่อมั่นของลูกค้า และลดต้นทุนจากการแก้ไขงานซ้ำ
หนึ่ง. กรอบกระบวนการตรวจสอบ
1.1 หลักการออกแบบกระบวนการตรวจสอบ
การจัดตั้งกระบวนการตรวจสอบควรยึดตามหลักการต่อไปนี้:
- ความครอบคลุม:ครอบคลุมด้านรูปลักษณ์ ขนาด สมรรถนะ และด้านอื่น ๆ
- ความสามารถในการปฏิบัติ:วิธีและมาตรฐานการตรวจสอบต้องชัดเจนและสามารถดำเนินการได้จริง
- การตรวจสอบย้อนกลับได้:บันทึกการตรวจสอบครบถ้วนและสามารถตรวจสอบได้
- ความคุ้มค่า:สมดุลระหว่างต้นทุนการตรวจสอบและความเสี่ยงด้านคุณภาพ
1.2 ขั้นตอนกระบวนการตรวจสอบ
กระบวนการตรวจสอบโดยทั่วไปประกอบด้วย:
- ตรวจสอบรูปลักษณ์ภายนอก (ตรวจด้วยสายตา, ตรวจด้วยแว่นขยาย)
- วัดขนาด (เวอร์เนียร์คาลิเปอร์, เครื่องวัด 3 มิติ, การสแกน)
- ทดสอบสมรรถนะ (สมรรถนะเชิงกล, การทดสอบการใช้งาน)
- บันทึกและจัดเก็บเอกสาร (รายงานการตรวจสอบ, บันทึกภาพถ่าย)
- ตัดสินใจอนุมัติส่งมอบหรือดำเนินการแก้ไขงาน
สอง. มาตรฐานการตรวจสอบรูปลักษณ์ภายนอก
2.1 การตรวจสอบคุณภาพพื้นผิว
รายการตรวจสอบประกอบด้วย:
- ข้อบกพร่องของพื้นผิว:รอยร้าว รูพรุน การหลอมละลายไม่สมบูรณ์ การแยกชั้น
- ความหยาบของพื้นผิว:รอยชั้น รอยจากโครงรองรับ และผลกระทบแบบขั้นบันได
- สิ่งปนเปื้อนบนพื้นผิว:ฝุ่น คราบน้ำมัน ผงที่ตกค้าง
- ความสม่ำเสมอของสี:ความต่างของสี จุดด่าง และรอยไหม้
2.2 การตรวจสอบความสมบูรณ์ของรูปทรง
รายการตรวจสอบประกอบด้วย:
- ความสมบูรณ์ของลักษณะรายละเอียด:มุมแหลมและลักษณะรายละเอียดขนาดเล็กสมบูรณ์หรือไม่
- การบิดงอเสียรูป:ความเรียบของระนาบและความตรงเป็นไปตามเกณฑ์หรือไม่
- คราบหรือเศษโครงรองรับที่เหลืออยู่:การกำจัดโครงรองรับทำได้หมดจดหรือไม่
- คุณภาพงานหลังการผลิต:ผลของการขัด การขัดเงา และการพ่นสี
2.3 ตัวอย่างมาตรฐานการตรวจสอบรูปลักษณ์ภายนอก
| ประเภทข้อบกพร่อง | เกณฑ์การตัดสิน | วิธีการจัดการ |
|---|---|---|
| รอยร้าวบนพื้นผิว | ไม่อนุญาต | แก้ไขงานหรือคัดทิ้ง |
| รูพรุน (เส้นผ่านศูนย์กลาง<0.5mm) | ไม่เกิน 3 จุดต่อ 100cm² | บันทึก, ยอมรับได้ |
| รอยชั้น (ความลึก<0.1mm) | ยอมรับได้หากไม่กระทบต่อการใช้งาน | บันทึก, ยอมรับได้ |
| เศษโครงรองรับที่เหลืออยู่ | มองไม่เห็นด้วยตาเปล่า | ทำการหลังการผลิตเพิ่มเติม |
สาม. วิธีการวัดขนาด
3.1 การเลือกเครื่องมือวัด
เลือกเครื่องมือวัดตามข้อกำหนดด้านความแม่นยำ:
| ข้อกำหนดด้านความแม่นยำ | เครื่องมือที่แนะนำ | ช่วงการวัด |
|---|---|---|
| ±0.5mm | ไม้บรรทัดเหล็ก, ตลับเมตร | การวัดขนาดใหญ่ |
| ±0.1mm | เวอร์เนียร์คาลิเปอร์, ไฮเกจ | ขนาดทั่วไป |
| ±0.02mm | ไมโครมิเตอร์, เครื่องวัดละเอียด | ขนาดความเที่ยงตรงสูง |
| ±0.01mm | เครื่องวัดพิกัดสามมิติ | รูปทรงเรขาคณิตที่ซับซ้อน |
| ±0.005mm | เครื่องสแกนเชิงแสง | การสแกนทุกมิติ |
3.2 ประเด็นสำคัญในการวัดขนาด
เมื่อทำการวัดขนาด ควรคำนึงถึง:
- การเลือกจุดอ้างอิง:กำหนดจุดอ้างอิงในการวัดให้ชัดเจน และสอดคล้องกับจุดอ้างอิงตามแบบ
- การควบคุมสภาพแวดล้อม:อุณหภูมิและความชื้นมีผลต่อผลการวัด
- จำนวนครั้งที่วัด:วัดขนาดสำคัญหลายครั้งแล้วหาค่าเฉลี่ย
- ตำแหน่งการวัด:ครอบคลุมลักษณะเฉพาะและขนาดที่สำคัญทั้งหมด ขั้นตอนต่อไป ใกล้เคียงกับสิ่งที่คุณต้องการหรือไม่?
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง