
No model yet, material choice and wall thickness are explained from a practical angle.
ज्ञान केंद्र
Blueprint News
lantu3D कोटेशन से पहले दीवार मोटाई, संरचना, सामग्री, प्रक्रिया, मात्रा और फिनिशिंग की समीक्षा करता है।
01Guides
02सामग्री
03ग्राहक दृष्टिकोण
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
3D प्रिंटिंग उपकरणों के घिसने वाले पुर्जों और स्पेयर पार्ट्स का जीवनचक्र प्रबंधन: सुरक्षात्मक लेंस, रिकोटर ब्लेड और फिल्टर कार्ट्रिज के लिए MTBF-आधारित प्रतिस्थापन विधि
एडिटिव मैन्युफैक्चरिंग कार्यशालाओं में अनियोजित डाउनटाइम का अधिकांश कारण लेजर या गैल्वेनोमीटर जैसे महंगे असेंबली घटक नहीं, बल्कि सुरक्षात्मक लेंस, रिकोटर ब्लेड, फिल्टर कार्ट्रिज और सील जैसे कम-मूल्य घिसने वाले पुर्जों का सीमा से बाहर जाना होता है। यह लेख घिसने वाले पुर्जों को ऑप्टिकल, पाउडर-बेड और पर्यावरणीय सहायक श्रृंखलाओं में वर्गीकृत करता है, MTBF और MTTR से साइट-विशिष्ट प्रतिस्थापन बेसलाइन स्थापित करता है, फॉल्ट ट्री विश्लेषण से वास्तविक बाधक पुर्जों को प्राथमिकता देता है, तथा प्रतिस्थापन-पश्चात मानक नमूना सत्यापन, माप उपकरणों की अंतरिम जांच और ABC-वर्गीकृत स्पेयर इन्वेंटरी की पूर्ण पद्धति प्रस्तुत करता है।

news
3D प्रिंटिंग उपकरणों का पूर्ण जीवनचक्र परिसंपत्ति रजिस्टर: मूल्यह्रास लेखांकन, तकनीकी उन्नयन निर्णय और सेवा-निवृत्ति अवशिष्ट मूल्य निपटान
अधिकांश कंपनियां उपकरण निवेश के कठोर विश्लेषण को स्वीकृति हस्ताक्षर तक सीमित कर देती हैं। इसके बाद वर्षों की प्रदर्शन-क्षीणता, उन्नयन निवेश और सेवा-निवृत्ति अवशिष्ट मूल्य का हिसाब नहीं रखा जाता, जिससे पुस्तकीय शुद्ध मूल्य और वास्तविक क्षमता में गंभीर अंतर आ जाता है। यह लेख वित्तीय और तकनीकी स्तर के दोहरे रजिस्टर, उन्नयन और उपकरण प्रतिस्थापन की मात्रात्मक सीमा, सेवा-निवृत्ति की चार ट्रिगर रेखाएं तथा संपूर्ण मशीन पुनर्विक्रय, निम्न-स्तरीय उपयोग, पुर्जों के पुन: उपयोग और अनुपालक स्क्रैप निपटान के क्रम को प्रस्तुत करता है। साथ ही, यह बताता है कि निकास डेटा अगली TCO मॉडलिंग को कैसे बेहतर बनाता है।
news
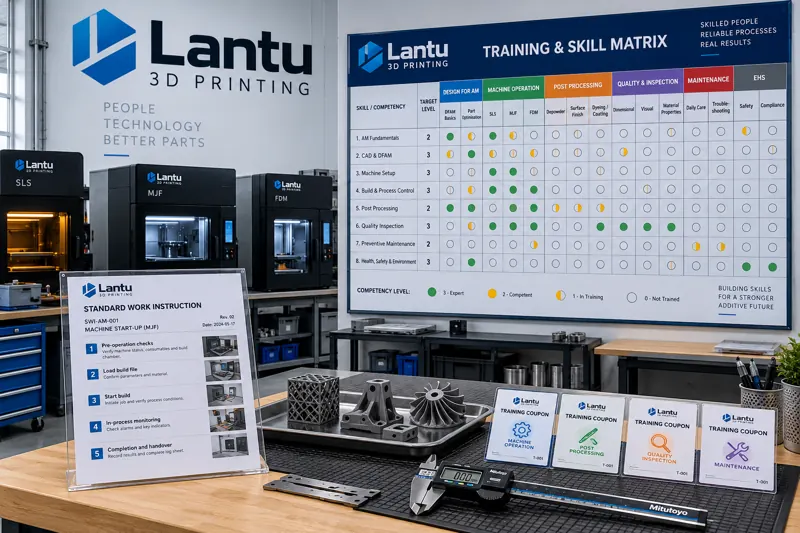
3D प्रिंटिंग कार्यशाला के लिए कौशल मैट्रिक्स और बहुकुशल कर्मी विकास
एडिटिव मैन्युफैक्चरिंग कार्यशालाओं में कर्मचारी क्षमताओं को अक्सर “मशीन चला सकता है” जैसे अस्पष्ट लेबलों तक सीमित रखा जाता है। ऑर्डर मिश्रण बदलते ही यह स्पष्ट हो जाता है कि महत्वपूर्ण प्रक्रियाओं को स्वतंत्र रूप से संभालने वाले केवल एक-दो लोग हैं। यह लेख कौशल मैट्रिक्स बनाने की विधि बताता है: कार्यों को प्रेक्षणीय क्रियाओं में विभाजित करना, 0–3 स्तर मानक और त्रिपक्षीय अंशांकन, परीक्षण मूल्यांकन एंकर से अतिमूल्यांकन रोकना, तथा मैट्रिक्स द्वारा शेड्यूलिंग प्राधिकरण, कौशल अंतर पहचान, मुख्य भूमिका+द्वितीयक भूमिका आधारित बहुकुशल प्रशिक्षण और व्यावहारिक+परिणाम आधारित मूल्यांकन चक्र चलाना।

news
3D प्रिंटिंग कार्यशाला में यूटिलिटी और सहायक प्रणालियों का प्रबंधन: निष्क्रिय गैस, परिसंचारी जल, विद्युत वितरण और धूल निष्कासन की स्थिरता इंजीनियरिंग
एडिटिव मैन्युफैक्चरिंग कार्यशालाओं में अनियोजित डाउनटाइम का अधिकांश कारण प्रिंटर नहीं, बल्कि गैस आपूर्ति, जल आपूर्ति, विद्युत आपूर्ति और धूल निष्कासन की चार यूटिलिटी लाइनें होती हैं। यह लेख निष्क्रिय गैस की शुद्धता और निरंतर आपूर्ति, परिसंचारी शीतलन जल के तापमान और गुणवत्ता, विद्युत वितरण गुणवत्ता एवं ग्राउंडिंग, तथा धूल निष्कासन के दाब-अंतर प्रबंधन के विशिष्ट नियंत्रण सीमाएं और इंजीनियरिंग प्रथाएं प्रस्तुत करता है।

news
3D प्रिंटिंग में बैच डिलीवरी के लिए सांख्यिकीय प्रक्रिया नियंत्रण (SPC): प्रमुख विशेषताओं से असामान्यता प्रतिक्रिया क्लोज्ड लूप तक इंजीनियरिंग पद्धति
छोटे बैच से बड़े पैमाने की डिलीवरी की ओर बढ़ रही 3D प्रिंटिंग के गुणवत्ता नियंत्रण की आवश्यकताओं के लिए, यह लेख सांख्यिकीय प्रक्रिया नियंत्रण (SPC) के कार्यान्वयन की व्यवस्थित व्याख्या करता है: प्रमुख विशेषताओं की पहचान, मापक उपकरण रिज़ॉल्यूशन का सत्यापन, Xbar-R नियंत्रण चार्ट और असामान्यता नियमों का चयन, तथा उपसमूह नमूनाकरण का डिजाइन। लेख असामान्यता के बाद पुष्टि, दायरा निर्धारण, छह-आयामी कारण जांच और उपाय सत्यापन की चार-चरणीय प्रतिक्रिया क्लोज्ड लूप भी प्रस्तुत करता है। साथ ही, नियंत्रण सीमाओं और सहनशीलता सीमाओं के अंतर, Cpk सीमा के महत्व तथा नियंत्रण सीमाओं को लंबे समय तक अपडेट न करने और केवल निगरानी करने जैसे सामान्य भ्रमों से बचने के सुझाव दिए गए हैं।

news
3डी-प्रिंटेड भागों का यांत्रिक सतह सुदृढ़ीकरण और फिनिशिंग: शॉट पीनिंग, बर्निशिंग से आंतरिक प्रवाह चैनल समतलीकरण तक
प्रिंटेड अवस्था की सतह खुरदरापन, अर्ध-पिघले कण और अवशिष्ट तन्य तनाव, एडिटिव भागों के थकान प्रदर्शन की मुख्य कमजोरियां हैं। यह लेख सतह अखंडता के चार संकेतकों के आधार पर शॉट पीनिंग, बर्निशिंग, लेजर शॉक पीनिंग, वाइब्रेटरी फिनिशिंग और मैग्नेटिक एब्रैसिव फिनिशिंग की लागू सीमाओं का विश्लेषण करता है तथा विफलता मोड से प्रक्रिया मार्ग निर्धारित करने और नमूना-आधारित सत्यापन लूप की विधि प्रस्तुत करता है।

news
धातु 3D प्रिंटिंग में मेल्ट पूल की इन-सीटू निगरानी और प्रक्रिया गुणवत्ता नियंत्रण
धातु एडिटिव मैन्युफैक्चरिंग में गुणवत्ता दोष बंद चैम्बर के भीतर मिलीसेकंड स्तर पर उत्पन्न होते हैं, और बाद की जांच तक पहुंचने पर पूरी लागत लग चुकी होती है। यह लेख मेल्ट पूल इन-सीटू मॉनिटरिंग के सिद्धांतों, फोटोडायोड और कोएक्सियल इमेजिंग जैसे सेंसर विकल्पों, परत-आधारित मानदंड प्रणाली तथा प्रक्रिया डेटा को गैर-अनुरूप उत्पाद नियंत्रण और सुधारात्मक-निवारक कार्रवाई चक्र से जोड़ने की व्यावहारिक विधियों का विश्लेषण करता है।

news
3D प्रिंटिंग लघु-बैच उत्पादन में क्षमता रैंप-अप: परीक्षण उत्पादन से स्थिर बैच तक इंजीनियरिंग पद्धति
प्रथम नमूना सत्यापन पास होना बैच डिलीवरी की गारंटी नहीं है। यह लेख 3D प्रिंटिंग को लघु-बैच परीक्षण उत्पादन से स्थिर बैच उत्पादन तक ले जाने की चार-चरणीय रैंप-अप पद्धति प्रस्तुत करता है: प्रक्रिया पैरामीटर पैकेज का स्थिरीकरण और अंतर-उपकरण सत्यापन, यील्ड का पारेतो मूल-कारण विश्लेषण, बाधा प्रक्रियाओं का टैक्ट टाइम और उत्पादन लाइन संतुलन, तथा उत्पादन विस्तार से पहले छह रिलीज़ मानदंड। इससे टीम एक बार की सफलता को दोहराने योग्य डिलीवरी क्षमता में बदल सकती है।

news
3D प्रिंटिंग पद कौशल प्रमाणन एवं प्रशिक्षण मूल्यांकन प्रणाली: पाठ्यक्रम मानचित्र से प्रमाणित कार्य-अनुमति तक
अधिकांश 3D प्रिंटिंग कार्यशालाओं में प्रशिक्षण रिकॉर्ड पूरे होते हैं, लेकिन वे यह सिद्ध नहीं करते कि ऑपरेटर वास्तव में कार्य कर सकता है। यह लेख पद कौशल प्रमाणन का इंजीनियरिंग-आधारित मार्ग प्रस्तुत करता है: क्षमता इकाइयों के मापनीय मानदंड, तीन-चरणीय पाठ्यक्रम मानचित्र, व्यावहारिक मूल्यांकन प्रश्न बैंक और महत्वपूर्ण मदों के लिए अनिवार्य अस्वीकृति, L1-L3 प्राधिकरण मैट्रिक्स, किर्कपैट्रिक के चार-स्तरीय प्रभाव मूल्यांकन, तथा पुनःप्रशिक्षण और पदावनति तंत्र। इससे मानवीय परिवर्तनशीलता को अनुरेखणीय प्रक्रिया क्षमता प्रबंधन में शामिल किया जाता है।

news
3D प्रिंटिंग उपकरण स्थापना, कमीशनिंग और साइट स्वीकृति परीक्षण (SAT): साइट तैयारी से परीक्षण उत्पादन रिलीज़ तक की इंजीनियरिंग पद्धति
उपकरण की डिलीवरी उत्पादन शुरू करने के बराबर नहीं है। यह लेख एडिटिव मैन्युफैक्चरिंग उपकरण की स्थापना, कमीशनिंग और साइट स्वीकृति परीक्षण (SAT) की पूरी प्रक्रिया बताता है: FAT और SAT की जिम्मेदारी सीमाएं, साइट लोडिंग, बिजली और गैस आपूर्ति सहित पांच अनिवार्य मानदंड, ज्यामितीय और प्रक्रिया संदर्भों की दोहरी स्थापना, चार श्रेणियों वाली SAT चेकलिस्ट, तथा वास्तविक ऑर्डरों पर आधारित परीक्षण उत्पादन रिलीज़ मानदंड और तीन सामान्य समस्याओं के समाधान।

news
3D प्रिंटेड पुर्जों की जंग-रोधी पैकेजिंग और बॉक्स मार्किंग: संक्षारण तंत्र से डिलीवरी रिलीज़ तक इंजीनियरिंग विधि
धातु 3D प्रिंटेड पुर्जे निर्माण में उत्तीर्ण होने के बाद भी समुद्री परिवहन संघनन, दरार संक्षारण और गलत पहचान के कारण डिलीवरी चरण में विफल हो सकते हैं। यह लेख संक्षारण तंत्र, VCI मात्रा गणना, बैरियर-लेयर सीलिंग प्रक्रिया तथा पैकिंग सूची और शिपिंग मार्क की संगति के आधार पर गणनीय, सत्यापनीय पैकेजिंग इंजीनियरिंग मानक और छह-बिंदु रिलीज़ चेकलिस्ट प्रस्तुत करता है।

news
3D प्रिंटिंग कार्यशालाओं में तीन प्रकार के अपशिष्ट का उपचार और अंतिम उत्सर्जन नियंत्रण
3D प्रिंटिंग कार्यशालाओं में अपशिष्ट गैस, अपशिष्ट जल और ठोस अपशिष्ट को अक्सर नजरअंदाज किया जाता है, जबकि ये सीधे उत्पादन लाइसेंस की निरंतरता तय करते हैं। यह लेख धूल के बंद संग्रह और चरणबद्ध निस्पंदन, रेज़िन VOC व धुलाई अपशिष्ट द्रव नियंत्रण, खतरनाक अपशिष्ट की पहचान, भंडारण और हस्तांतरण दस्तावेज़ों की चार प्रमुख दिशाओं को समझाता है तथा इन लागतों को प्रति उत्पाद मूल्य-निर्धारण में शामिल करने की व्यावहारिक विधि और साप्ताहिक-मासिक जांच सूची देता है।
यहां से शुरू करें
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.