
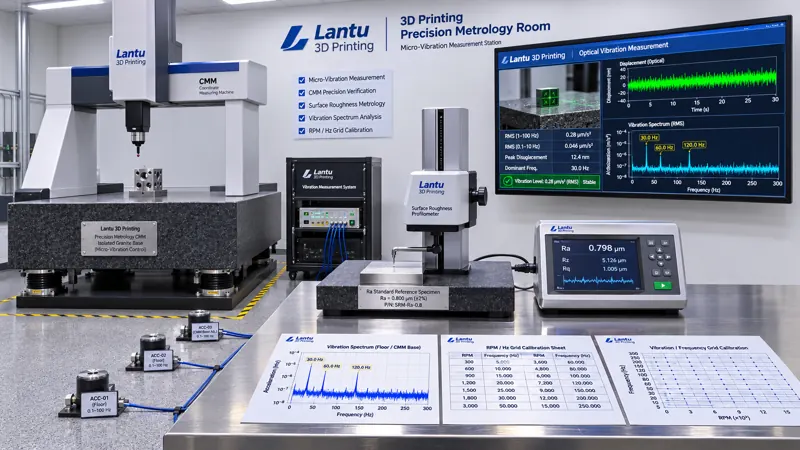
Inleiding: waarom voldoet dezelfde CMM 's ochtends, maar valt een herhaalmeting 's middags buiten tolerantie
In de leveringsketen voor 3D-printing ontstaan maatgeschillen vaak niet doordat het onderdeel is veranderd, maar doordat de meetomgeving is veranderd. Een coördinatenmeetmachine (CMM) meet 's ochtends een vlakheid van 0,06 mm op een montagevlak, terwijl een herhaalmeting 's middags in dezelfde opspanpositie 0,11 mm oplevert. Een ruwheidsmeter die vijf opeenvolgende metingen uitvoert op hetzelfde gepolijste proefblok, kan Ra-waarden laten schommelen tussen 1,6 μm en 2,4 μm. Wanneer dit uitsluitend wordt toegeschreven aan drift van het meetmiddel of aan de operator, wordt de procescapaciteit vaak verkeerd beoordeeld. Voor additief vervaardigde onderdelen zoals conformele koelinsertstukken, dunwandige roosterstructuren en poreuze metalen afdichtvlakken zijn de meetkrachten klein, de bemonsteringsdichtheden hoog en liggen de kenmerkende afmetingen vaak tussen enkele micrometers en tientallen micrometers. Microvibraties uit de omgeving worden dan rechtstreeks toegevoegd aan de ruwe puntenwolk en profielcurve.
lantu3D beschouwt het traject van ontwerptekening tot fysieke levering als een verifieerbare levenscyclusketen, waarin inspectiegegevens het bewijs voor vrijgave vormen. Dit artikel gaat niet over de keuze van apparatuur of de intervalfrequentie voor kalibratie van meetmiddelen, maar over de vraag op basis waarvan de trillingsstatus van vloer en tafelblad op het moment van inspectie toelaat dat een meetrapport wordt ondertekend: microvibratie behandelen als een meetbare toestand, met meetpunten, drempelwaarden, controles per ploeg, gegevensmarkering en regels voor het activeren van herhaalmetingen.
I. Maak eerst onderscheid tussen drie niveaus: machinefundering, productieomgeving en microvibratie tijdens inspectie
In bestaande technische artikelen komt het begrip „trilling” doorgaans voor in drie verschillende contexten, die van elkaar moeten worden gescheiden. Het eerste niveau betreft machine-installatie en Site Acceptance Test (SAT): norm 10033 vereist vóór levering bevestiging van het draagvermogen van de fundering en de locatiecondities, om nauwkeurigheidsdrift na ingebruikname te voorkomen; de jaarlijkse kalibratie volgens 10382 vermeldt funderingszetting en veranderingen in omliggende trillingsbronnen als opmerkingen in het rapport, als aanwijzing voor mogelijke foutbronnen. Het tweede niveau betreft omgevingsbeheersing in de werkplaats (8582): temperatuur, vochtigheid en reinheid, evenals vochtopname door poeder, dienen de stabiliteit van het smeltbad en beschermen het vervaardigde onderdeel. Pas het derde niveau is het onderwerp van dit artikel: de microvibratiestatus van de meetkamer of precisie-inspectiezone, die bepaalt of de meetgegevens zelf kunnen worden gebruikt voor conformiteitsbeoordeling.
De drie niveaus kunnen woorden als „fundering”, „trilling” en „omgeving” gemeen hebben, maar hun beslisobject is verschillend: SAT beantwoordt of apparatuur in productie mag worden genomen, kalibratie beantwoordt of machineassen nauwkeurig zijn, omgevingsbeheersing beantwoordt of poeder vocht opneemt, en microvibratiebeheersing beantwoordt of deze CMM-puntenwolk, dit ruwheidsprofiel en deze set gereconstrueerde industriële CT-coupes door omgevingsruis zijn verontreinigd. Het derde niveau slechts als bijlage bij de eerste twee opnemen, betekent dat een schakel in het vrijgavecriterium ontbreekt.
II. Vier ketens waarlangs microvibratie de meting van additief vervaardigde onderdelen beïnvloedt
De eerste betreft contactmeting van profielen. Een taster-ruwheidsmeter scant een oppervlak met een naaldpuntstraal van 2–5 μm. Ongepolijste LPBF-zijvlakken hebben vaak een Ra van 8–20 μm, terwijl deels gesmolten deeltjes en dalen van laaglijnen van zichzelf al steil zijn. Laagfrequente bewegingen van het tafelblad bij 0,1–0,5 Hz of gebruikelijke verstoringen in fabrieken bij 20–80 Hz kunnen als profielvariatie worden geregistreerd, waardoor Ra en Rz systematisch te hoog uitvallen. De tweede keten betreft CMM-puntenwolken. Luchtlagers zijn gevoelig voor aanhoudende microvibraties; tijdens scannen verandert relatieve verplaatsing tussen taster en werkstuk de coördinaten van triggerpunten. Vooral vlakheidscriteria van 0,05 mm voor dunwandige onderdelen worden hierdoor snel opgesoupeerd. De derde keten betreft optische metingen en CT. Witlichtinterferometrie en confocale microscopen reconstrueren oppervlaktetopografie met submicrometerresolutie in de lengterichting; trillingen tijdens belichting of scanning kunnen strepen doen verspringen. Bij industriële CT kunnen reconstructiecoupes door microbewegingen van de werkstuktafel randartefacten vertonen, die ten onrechte als gebrek aan versmelting of porositeit worden geïnterpreteerd. De vierde keten betreft fijne aflezingen van balansen, hardheidsmeters en proefstukken uit dezelfde oven: microvibratie maakt wegingen op 0,1 mg-niveau en metingen van indrukdiagonaalwaarden niet-reproduceerbaar.
Praktisch criterium: meet hetzelfde referentieonderdeel elk tienmaal in een rustig tijdvenster en in een verstoord tijdvenster. Wanneer het verschil tussen de gemiddelden minder bedraagt dan 10% van de maximaal toegestane fout en de verhouding tussen de standaardafwijkingen niet groter is dan 1,3, kan de inspectie als ongevoelig voor de huidige trillingen worden beschouwd. Zodra de verhouding tussen standaardafwijkingen groter is dan 1,5 of de gemiddelde verschuiving meer dan 10% bedraagt, moet de trillingsstatus als beheerde conditie van de meetmethode worden vastgelegd, in plaats van eenvoudig opnieuw te meten en een gemiddelde te nemen.
III. Vier soorten meetpunten en beoordeelbare drempelwaarden
Aanbevolen wordt om vier niveaus van meetpunten in te richten volgens „bron–overdracht–tafelblad–instrument”, allemaal gekoppeld aan het nummer van de inspectiezone en een tijdstempel. Eerste niveau, vloervibratie: plaats laagfrequente versnellingsmeters in de vier hoeken van de meetkamer en nabij de CMM-basis, met een bemonsteringsfrequentie van ≥200 Hz. Registreer de RMS-snelheid (mm/s) in het bereik 1–80 Hz en de dominante frequentie. Voor algemene precisie-inspectiezones wordt als doelstelling de VC-curve (Vibration Criterion) VC-C of beter aanbevolen, overeenkomend met een RMS-snelheid van maximaal 50 μm/s. Meet daarnaast eenmaal tijdens de nachtelijke basislijn of bij stilstand van apparatuur als referentie. Tweede niveau, isolatietafelblad: meet de transmissieverhouding T=a_table/a_floor tussen tafelblad en vloer. In het bereik 1–10 Hz geldt T≤0,3 als conform, 0,3–0,6 als observatiestatus en >0,6 of een resonantiepiek als reden om deze meetpositie buiten gebruik te stellen. Derde niveau, het instrument zelf: registreer de luchtdruk van de CMM-lagering, de tasterkracht van de ruwheidsmeter en de herhaalnauwkeurigheid van de CT-werkstuktafel volgens de controlepunten van de fabrikant. Sluit bij trillingsafwijkingen eerst problemen met luchtlagering en bevestiging uit. Vierde niveau, begeleidende omgevingsvariabelen: temperatuur van 20±1 ℃, relatieve vochtigheid van 45%±10% RH, drukverschil en gebeurtenissen zoals bewegingen van personen of passerende heftrucks. Markeer tijdstippen met een deurcontact of eenvoudige gebeurtenisknop, zodat afwijkende metingen achteraf kunnen worden uitgelijnd.
Drempelwaarden hoeven niet zo streng mogelijk te zijn. Ze kunnen per inspectieklasse worden vastgesteld: klasse A (CTQ-afmetingen, vlakheid van afdichtvlakken, oppervlaktetopografie Sa≤1 μm) vereist vloer-RMS≤25 μm/s, tafelblad-T≤0,2 en geen loopbewegingen van personen binnen 1 minuut; klasse B (algemene Ra-waarden en uiterlijke afmetingen) kan worden verruimd tot RMS≤50 μm/s en T≤0,3; voor klasse C (visuele inspectie en grove positionering) wordt alleen geregistreerd, zonder vergrendeling. Elke drempelwaarde moet in de relevante werkinstructie voor inspectie worden opgenomen en mag niet slechts als algemene slogan aan de muur hangen.
IV. Controlelogboek per ploeg en vrijgave in drie toestanden A/B/C
Leg microvibratiebeheersing vast in een logboek met zes velden: nummer van de inspectiezone; meetpuntnummer en geldigheid van de kalibratie; gemeten RMS/T-waarden van de ploeg; dominante frequentie en bestandsnaam van de spectraalscreenshot; begeleidende gebeurtenissen zoals transport, in- of uitschakelen van airconditioning of bewerking door aangrenzende apparatuur; beoordelingsstatus en handtekening. Voer vóór het opstarten tien herhaalmetingen op een referentieonderdeel uit en registreer de standaardafwijking. Als de afwijking ten opzichte van de basislijn van de vorige conforme ploeg meer dan 20% bedraagt, moet de rapportage eerst worden opgeschort.
Er zijn drie toestanden. Toestand A (vrijgave): alle vier niveaus van meetpunten liggen binnen de drempelwaarden voor de betreffende klasse, de herhaalbaarheid van het referentieonderdeel is conform en er zijn geen begeleidende gebeurtenissen; het rapport kan normaal worden afgegeven en het meetrecord bevat automatisch het batchnummer van de trillingsstatus. Toestand B (beperkt gebruik en herhaalmeting): RMS of T overschrijdt de limiet licht, maar niet meer dan 1,5 maal, en er is geen resonantiepiek; alleen inspecties van klasse B/C zijn toegestaan. Klasse-A-items moeten in een rustig tijdvenster opnieuw worden gemeten; de ruwe gegevens van beide metingen op hetzelfde onderdeel moeten worden bewaard en mogen niet worden overschreven. Het rapport vermeldt de reden voor de herhaalmeting en beide resultaten. Toestand C (bevriezing): vloer-RMS is meer dan tweemaal de drempelwaarde van de klasse, het tafelblad vertoont een resonantiepiek, de luchtlagering wijkt af, of de verhouding tussen standaardafwijkingen van het referentieonderdeel is >1,5; stop onmiddellijk met het afgeven van rapporten, bevries alle klasse-A-gegevens die vanaf het laatste conforme controlepunt op deze meetpositie zijn afgegeven, en controleer ruwe puntenwolken, profielcurves en CT-coupes opnieuw. Hermeet indien nodig met een bewaard referentiemonster. Zonder conform bewijs mag geen concessievrijgave plaatsvinden.
V. Aansluiting op bestaande kwaliteitssystemen, zonder een nieuw systeem op te zetten
Het microvibratielogboek is geen tweede kwaliteitssysteem, maar voegt aan de bestaande bewijsketen één veld toe: „was de omgeving beheerst op het moment dat de meting plaatsvond?”. De koppeling met het meetmiddelenregister en GR&R volgens 8499 is als volgt: gegevens van referentieonderdelen voor tussentijdse verificatie moeten een batchnummer van de trillingsstatus bevatten, anders kan drift van het meetmiddel niet van omgevingsverstoring worden onderscheiden. Voor koppeling met inspectiebatches en oorspronkelijke registraties volgens 11305 geldt dat ALCOA+ gelijktijdigheid, originaliteit en toerekenbaarheid vereist; spectraalscreenshots en tijdstempels van gebeurtenissen moeten daarom ook als oorspronkelijke registraties worden bewaard, inclusief wijzigingssporen. Voor uitbestede inspecties volgens 12084 geldt dat, wanneer een rapport van een extern laboratorium voor klasse-A-criteria wordt gebruikt, de opdracht moet vereisen dat de uitvoerder het omgevingsvibratieniveau tijdens de inspectie verstrekt, of ten minste verklaart dat de omgevingsvoorwaarden aan de methodenorm voldeden. Voor de koppeling met apparatuurskalibratie volgens 10382 geldt dat „veranderingen in omliggende trillingsbronnen” in het jaarlijkse kalibratierapport van opmerking moet worden opgewaardeerd tot herberekenbare meetpuntwaarden; meet en archiveer de vloer-RMS eenmaal vóór en eenmaal na de kalibratie.
Een aanbevolen implementatieplanning beslaat 30 dagen: selecteer in week 1 de inspectiezone, plaats de meetpunten en meet gedurende zeven dagen een basislijn; identificeer de spectrale kenmerken van heftruckroutes en het in- en uitschakelen van luchtcompressoren. Neem in week 2 drempelwaarden volgens A/B/C-klassen op in drie werkinstructies, en verbeter tafelisolatie en looproutes. Koppel in week 3 het zesveldenlogboek aan werkorders en rapportsjablonen, en voer een verstoringsoefening uit waarbij bewust een luchtcompressor op een aangrenzende werkplek wordt gestart. Voer in week 4 een terugzoekoefening van 30 minuten uit: kies willekeurig een reeds vrijgegeven rapport en eis dat vanaf het rapportnummer de RMS van de betreffende ploeg, spectraalscreenshot, herhaalbaarheid van het referentieonderdeel en ondertekenaar kunnen worden teruggevonden. De doelstelling voor volledigheid is ≥95%.
VI. Veelvoorkomende faalwijzen en controlelijst
Er zijn vijf veelvoorkomende valkuilen: alleen een isolatietafel aanschaffen zonder de transmissieverhouding te meten, waardoor de resonantiepiek juist in het veelgebruikte frequentiebereik ligt; het SAT-funderingsacceptatierapport beschouwen als permanent bewijs van een conforme omgeving en nieuwe trillingsbronnen na wijzigingen in de productielay-out negeren; alleen temperatuur en vochtigheid registreren en geen gebeurtenissen met personen of heftrucks, waardoor afwijkende meetwaarden niet kunnen worden herleid; verontreinigde gegevens verbergen door „opnieuw te meten en het gemiddelde te nemen”, in strijd met het beginsel van oorspronkelijke registraties; microvibratiedrempels als één waarde voor de hele fabriek vaststellen, waardoor klasse A te ruim en klasse C te streng wordt, met hoge kosten maar nog steeds onbeheersbare geschillen. De controlelijst kan worden teruggebracht tot zeven vragen: hebben de meetpunten een geldige kalibratietermijn, bestrijkt het frequentiebereik 1–80 Hz, is tafelblad-T gemeten, zijn tien metingen op het referentieonderdeel uitgevoerd, zijn begeleidende gebeurtenissen gemarkeerd, kan vanuit het rapport het batchnummer van de trillingsstatus worden teruggevonden, en wordt de bevriezingsomvang in toestand C berekend vanaf het vorige conforme controlepunt?
Samenvatting
Naarmate de dimensionale en oppervlaktecriteria voor additief vervaardigde onderdelen fijner worden, kunnen kleine verstoringen in de meetomgeving niet langer beperkt blijven tot „opmerkingen”. Door microvibraties in precisie-inspectiezones op te delen in vier meetbare categorieën — vloer-RMS, transmissieverhouding van het tafelblad, instrumentstatus en begeleidende gebeurtenissen — drempelwaarden in drie niveaus A/B/C per inspectie-item toe te passen, elk rapport via een logboek per ploeg aan de actuele omgevingsstatus te koppelen, en bij overschrijding gegevens te bevriezen en terug te controleren in plaats van afwijkingen door hermeten weg te middelen, kunnen CMM-puntenwolken, ruwheidsprofielen en CT-coupes werkelijk reproduceerbaar, herbruikbaar en verifieerbaar vrijgavebewijs worden. Voor lantu3D wordt hiermee niet een apparaat toegevoegd, maar de beheersing van „het moment van meten” binnen de bewijsketen van digitaal model tot fysieke levering.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.