
No model yet, material choice and wall thickness are explained from a practical angle.
Pusat Pengetahuan
Blueprint News
lantu3D menyemak ketebalan dinding, struktur, bahan, proses, kuantiti dan kemasan sebelum sebut harga.
01Guides
02Bahan
03Sudut pandang pelanggan
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Analisis Permukaan Patah Komponen 3D Bercetak yang Gagal dalam Perkhidmatan: Kaedah Kejuruteraan daripada Morfologi Makro dan Rantaian Bukti SEM/EDS hingga Atribusi Punca Retak
Selepas komponen bercetak 3D patah semasa berkhidmat, rekod proses dan data spesimen ujian yang lulus lazimnya tidak dapat menjawab mengapa dan dari mana keretakan bermula. Artikel ini membezakan analisis permukaan patah daripada pencegahan kecacatan pembentukan, pencirian metalografi dan proses 8D, serta menghuraikan perlindungan dan pensampelan patahan, tafsiran tiga zon makro, kriteria SEM/EDS mikro, matriks atribusi bahan/proses/reka bentuk/perkhidmatan, dan gelung tertutup tindakan pembetulan untuk membina rantaian bukti yang boleh disemak semula.

news
Penentukuran Nilai Kerapuhan dan Pengesahan Pembungkusan Kusyen bagi Komponen Ketepatan Cetakan 3D: Kaedah Boleh Dinilai daripada Ketinggian Jatuhan, Lengkung Kusyen hingga ISTA dan ASTM D4169
Komponen cetakan 3D berdinding nipis, berstruktur kekisi dan selepas pemprosesan sering gagal semasa penghantaran akibat satu hentaman jatuhan yang hanya berlangsung beberapa puluh milisaat. Menebalkan buih semata-mata pula boleh memindahkan pecutan hentaman terus ke keratan rentas paling lemah. Artikel ini menjadikan nilai kerapuhan G, ketinggian jatuhan, tegasan statik dan ketebalan pelapik sebagai kriteria kejuruteraan yang boleh dikira dan disemak, serta menerangkan pemilihan melalui lengkung kusyen, pengesahan urutan jatuhan ISTA 2A dan ASTM D4169, serta kaedah penentukuran dan rekod pelepasan yang meliputi orientasi cetakan dan keadaan selepas pemprosesan.

news
Pengesahan Tribologi bagi Komponen Cetakan 3D: Daripada Profil Keadaan Operasi dan Arah Pensampelan kepada Kadar Haus serta Kriteria Pelepasan Lekatan Salutan
Apabila komponen bercetak digunakan dalam pasangan geseran seperti gelangsar, permukaan pengedap dan rel panduan, pematuhan dimensi serta kekuatan tidak dapat meramalkan hayat perkhidmatan. Artikel ini menjadikan profil keadaan operasi, nilai PV, arah pensampelan, keadaan permukaan, pekali geseran keadaan mantap dan kadar haus tentu sebagai medan terkawal, serta menyediakan ujian tiga aras tegasan, kriteria lekatan salutan, sempadan ekstrapolasi hayat Weibull dan lima mod kegagalan untuk menaik taraf pengesahan haus daripada foto jejak haus kepada bukti pelepasan yang boleh diaudit.
news
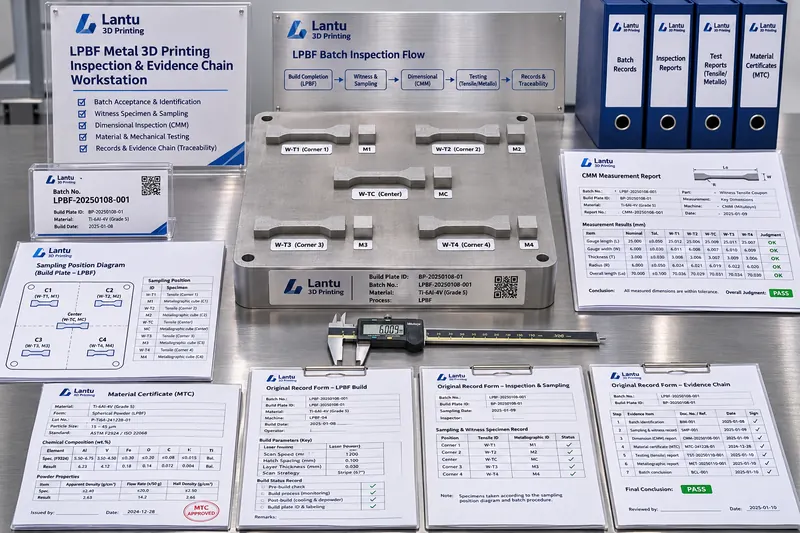
Pengurusan Lot Pemeriksaan dan Sampel Bersama Relau untuk Cetakan 3D: Kaedah Rantaian Bukti daripada Peraturan Pengelompokan, Arah Pensampelan hingga Rekod Asal dan Ujian Semula Sampel Simpanan
Pertikaian pelepasan bagi cetakan 3D kelompok kecil lazimnya berpunca daripada sempadan lot pemeriksaan yang tidak jelas, sampel bersama relau yang tidak dihasilkan dalam binaan sama dengan komponen penghantaran, rekod asal yang boleh diubah, atau lot yang masih ditandakan lulus selepas komponen tidak mematuhi spesifikasi dikeluarkan. Artikel ini mengemukakan peraturan empat parameter—nombor lot bahan, mesin, versi parameter dan silinder binaan—serta rekod arah pensampelan bagi spesimen tegangan dan blok metalografi, kawalan versi rekod asal serta templat laporan berasaskan ALCOA+, dan syarat kuarantin, konsesi, tempoh penyimpanan sampel serta pencetus ujian semula untuk menjadikan kesimpulan kualiti sebagai rantaian bukti kejuruteraan yang boleh dihasilkan semula, dikesan dan diuji semula.
news
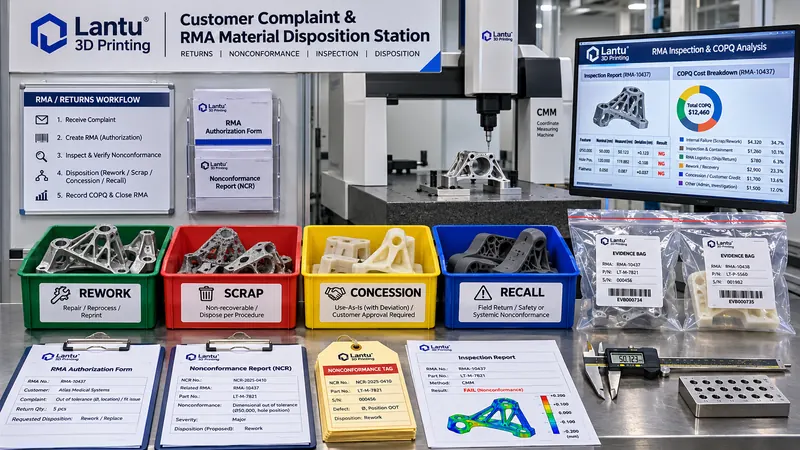
Pengendalian Pemulangan dan Panggilan Balik bagi Aduan Pelanggan Pencetakan 3D: Gelung Kejuruteraan daripada Penggredan RMA dan Defect Escape hingga Pengagregatan Kos Kualiti Buruk
Jika aduan pelanggan hanya diselesaikan dengan menghantar semula satu unit dan menulis laporan 8D, kerugian sebenar seperti henti talian, pemeriksaan semula, diskaun dan kehilangan pesanan sering terlepas pandang. Dengan komponen tersuai cetakan 3D sebagai contoh, artikel ini menghuraikan sempadan antara pemulangan, penggantian, pembaikan semula, kelulusan konsesi dan panggilan balik; penggredan aduan A/B/C serta ambang RPN; rantaian pelupusan RMA tujuh nod; empat kategori COPQ; kadar defect escape dan syarat pencetus panggilan balik. Turut disertakan senarai tindakan 30 hari untuk membantu pengurusan penghantaran kitar hayat penuh lantu3D menggunakan data selepas jualan bagi memacu reka bentuk, proses dan pelan pemeriksaan secara songsang.
news
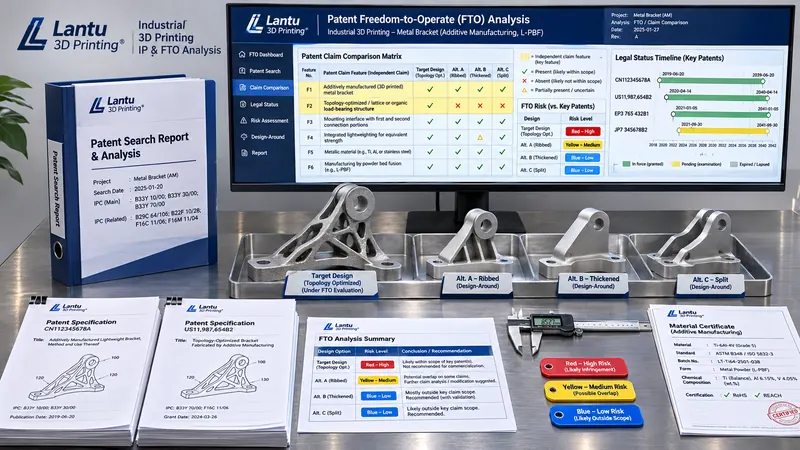
Analisis Kebebasan Beroperasi (FTO) bagi Projek Pencetakan 3D: Kaedah Kejuruteraan daripada Skop Carian dan Perbandingan Tuntutan hingga Reka Bentuk Pengelakan dan Keputusan Pelesenan
Projek pencetakan 3D sering mencampuradukkan kebolehlaksanaan teknikal dengan pematuhan penghantaran. Artikel ini menggunakan kebebasan beroperasi (FTO) sebagai teras untuk menghuraikan skop carian, perbandingan ciri demi ciri tuntutan, penggredan risiko merah-kuning-biru, reka bentuk pengelakan, analisis kesahan dan pengiraan lesen. Ia turut mencadangkan empat pintu kawalan sebelum sebut harga, pembekuan reka bentuk, perubahan dan pelepasan pengeluaran supaya penilaian harta intelek menjadi data kejuruteraan yang boleh dicari, disemak dan dijejaki.

news
Kebolehkesanan Nilai Data Pemeriksaan Percetakan 3D: Kaedah Kejuruteraan daripada Pengesahan Sijil Kalibrasi, Bahan Rujukan hingga Ketidakpastian Pengukuran dan Perbandingan Antara Makmal
Bagi komponen yang sama, dua makmal melaporkan 8.019 mm dan 8.028 mm; namun status lulus atau gagal tidak dapat diputuskan dalam jalur toleransi ±0.025 mm. Artikel ini menghuraikan rantaian kebolehkesanan nilai kepada struktur empat peringkat, menyediakan lima semakan sijil kalibrasi, bahan rujukan diperakui serta carta kawalan semakan berkala, contoh penilaian ketidakpastian GUM, kriteria perbandingan antara makmal menggunakan nilai En dan skor z, serta rantaian rekod pemeriksaan ALCOA+, bagi mengubah keputusan penyerahan cetakan 3D daripada "kami percaya ia lulus" kepada kesimpulan yang boleh dikira semula oleh mana-mana pihak ketiga.

news
Memilih Struktur Kontrak untuk Mendapatkan Peralatan Cetakan 3D: Sempadan Kos dan Kaedah Peruntukan Risiko daripada Pembelian, Pajakan hingga Caj Mengikut Bahagian
Keputusan pelaburan peralatan tidak boleh hanya bergantung pada TCO dan tempoh pulangan modal. Artikel ini membahagikan pemerolehan kapasiti kepada empat struktur kontrak—pembelian terus, pajakan operasi, pajakan pembiayaan dan caj mengikut bahagian—menggunakan kaedah seragam untuk mengira lengkung kos seunit serta menentukan ambang penggunaan sekitar 62%. Ia juga memperincikan peruntukan enam risiko utama dan menyediakan senarai klausa kontrak yang boleh dinilai, menjadikan keputusan membeli peralatan satu proses yang boleh dikira, dirunding dan disemak semula.

news
Penuaan Persekitaran dan Pengesahan Ketahanan Komponen Cetakan 3D: Kaedah Kejuruteraan daripada Kabus Garam, Haba Lembap hingga Kitaran Terma dan Ujian UV Dipercepatkan
Komponen cetakan 3D yang lulus pemeriksaan sebelum penghantaran boleh mengalami lepuh salutan, resin menguning, nilon mengembang akibat penyerapan lembapan atau kakisan lubang pada logam selepas enam bulan digunakan. Artikel ini menerangkan kaedah lengkap daripada penetapan profil persekitaran perkhidmatan, skop penggunaan empat ujian penuaan asas dan reka bentuk ujian tegasan gabungan, hingga penyediaan spesimen dengan orientasi serta keadaan permukaan terkawal dan tafsiran statistik Weibull.

news
Insurans Pengangkutan dan Pengurusan Tuntutan untuk Komponen Ketepatan Cetakan 3D: Pendekatan Kejuruteraan daripada Pemilihan Perlindungan hingga Subrogasi
Apabila komponen cetakan 3D bernilai tinggi rosak semasa pengangkutan, pampasan sering jauh lebih rendah daripada kerugian sebenar. Artikel ini menerangkan perbezaan antara insurans kargo dan insurans liabiliti pengangkut, kaedah mengisi butiran perlindungan seperti jumlah diinsuranskan, deduktibel dan pengisytiharan pembungkusan, serta rantaian tuntutan daripada pelaporan hingga kuantifikasi kerugian. Ia turut menghuraikan batas kewajipan dalam subrogasi dan menyediakan senarai semak risiko sebelum penghantaran yang boleh dilaksanakan.
news
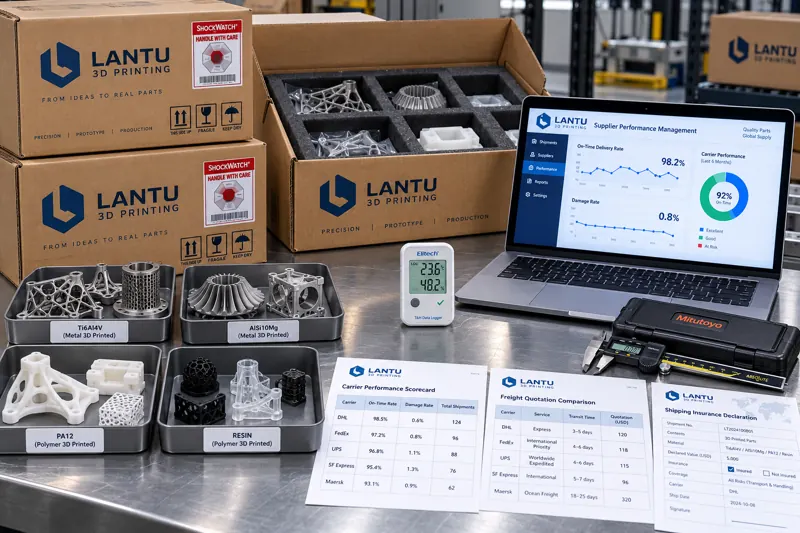
Pengurusan Pengangkut untuk Penghantaran Cetakan 3D: Kaedah Kejuruteraan daripada Kelayakan dan Penarafan Prestasi hingga Terma Tambang dan Gelung Tertutup Kerosakan
Kerosakan dalam penghantaran cetakan 3D sering kali bukan berpunca daripada reka bentuk pembungkusan, tetapi daripada proses pengangkutan. Artikel ini menyediakan kaedah pengurusan pengangkut yang boleh dilaksanakan: menguraikan ketidakpatuhan pengangkutan kepada empat peristiwa boleh diukur, mengelaskan penghantaran kepada tahap risiko A/B/C, membina penilaian suku tahunan berasaskan rekod boleh dijejaki, membandingkan kos mendarat seunit, menetapkan terma tuntutan dengan jelas, dan melaksanakan gelung penambahbaikan berdasarkan laluan serta pelan pembungkusan.
news
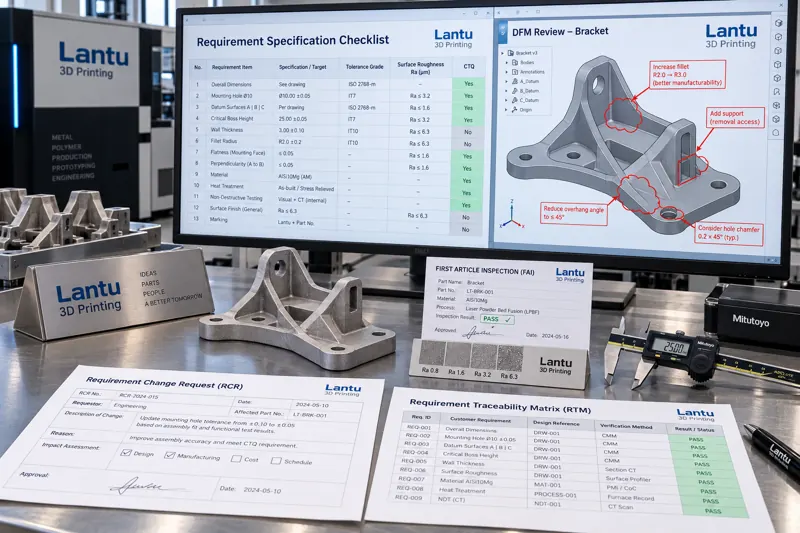
Kejuruteraan Keperluan Pelanggan untuk Pencetakan 3D: Daripada Spesifikasi Keperluan dan Pengenalpastian CTQ kepada Pengesahan Sampel dan Perjanjian Teknikal
Kerja semula dalam projek pembuatan aditif lazimnya berpunca daripada salah faham keperluan, bukan proses pencetakan itu sendiri. Artikel ini menerangkan laluan lengkap untuk menterjemahkan keperluan yang kabur kepada spesifikasi boleh ditentukan: pengenalpastian dan pengelasan CTQ, pengesahan sampel dan pengedapan sampel artikel pertama, kawalan versi bagi perubahan keperluan, serta cara menulis kriteria penerimaan yang boleh dilaksanakan dalam perjanjian teknikal.
Mula dari sini
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.