
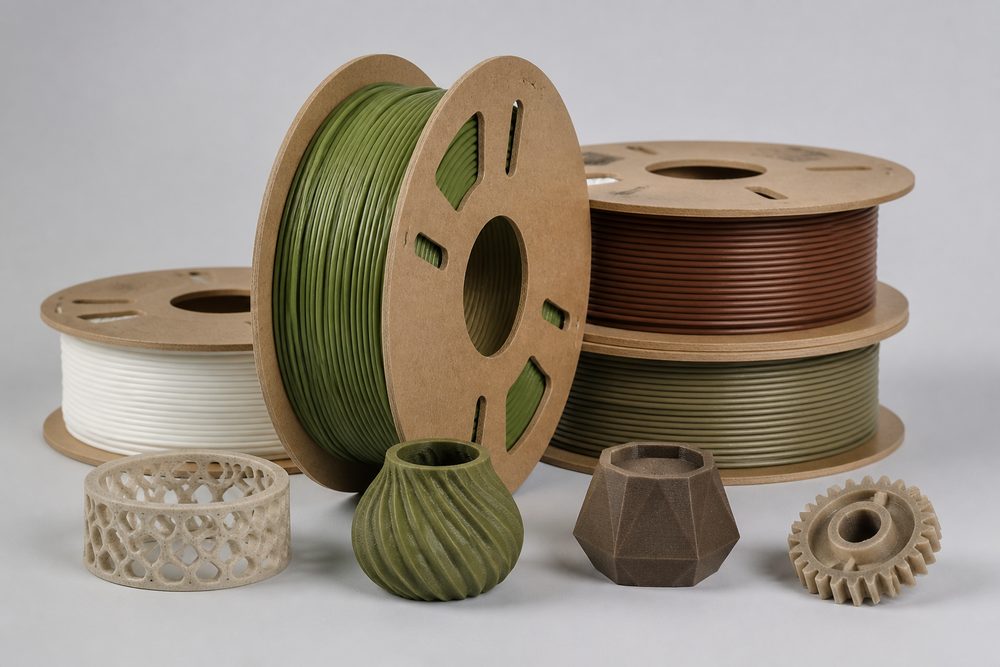
序論:3Dプリンティング業界が環境転換を迫られる必然の選択
Wohlers Report 2024のデータによると、世界の積層造形業界の年間成長率は18.3%に達している一方、従来の石油由来材料の比率は依然として75%を超えており、炭素排出問題はますます深刻化している。欧州連合の炭素国境調整メカニズム(CBAM)はすでにプラスチック製品を規制対象に含めており、中国の「ダブルカーボン」目標は、製造業の炭素排出原単位を2030年までに18%以上削減することを求めている。3Dプリンティング企業が主体的に転換しなければ、環境コンプライアンスコストの15~25%上昇、国際受注への参入制限、ブランドのESG評価低下という三大リスクに直面する。
華東地域のある3Dプリンティングサービス事業者を例に取ると、年間生産量120トンのPA12ナイロン部品の炭素排出原単位は8.2トンCO₂/トン材料で、業界ベンチマークの6.5トンCO₂/トンを大きく上回っていた。顧客からカーボンフットプリント証明の提出を求められた際、環境配慮材料の活用案がなかったため、380万元相当の欧州向け受注を失った。この事例は、環境転換の緊急性と商業的価値を如実に示している。
一、バイオベース材料の技術的ブレークスルーと産業化応用
バイオベース材料とは、再生可能なバイオマス資源(トウモロコシ、サトウキビ、ヒマシ油など)を原料とする高分子材料を指し、そのカーボンフットプリントは石油由来材料に比べて40~80%低い。現在、3Dプリンティング分野で主流のバイオベース材料は、PLA、PHA、PA11の3大カテゴリであり、それぞれ特定の技術パラメータと適用シーンを持つ。
PLA(ポリ乳酸):エントリーレベル環境配慮材料の技術最適化
材料特性:PLAはトウモロコシデンプンの発酵によって製造され、バイオベース炭素含有率は100%で、3Dプリンティングにおける最も成熟した環境配慮材料である。融点は比較的低く(150~160°C)、ガラス転移温度は55~65°Cで、FDMプロセスに適している。
主要プロセスパラメータ:
- 押出温度:190~220°C(PA12より40~50°C低い)
- ヒートベッド温度:50~60°C(反りを防止)
- プリント速度:40~80mm/s(速すぎると層間接着力が低下)
- 層高:0.1~0.3mm(効率と品質のバランスとして0.2mmを推奨)
性能上の限界と改良:純PLAの引張強度は50~60MPaだが、衝撃強度はわずか2.5~4.0kJ/m²で、耐熱性も低い(HDTは約55°C)。竹繊維(20~30%)、木粉(10~15%)などの天然フィラーを添加することで、衝撃強度を6~8kJ/m²に高め、HDTを75~85°Cに向上させつつ、バイオベース特性を維持できる。
適用事例:ある教育機器メーカーは、PLA+竹繊維20%の複合材料を用いて教材モデルをプリントし、製品はEU EN71-3玩具安全規格に適合した。1個あたりのコストは輸入PLAより35%低く、年間生産能力は8万個に達し、すでに15か国の教育市場に参入している。
PHA(ポリヒドロキシアルカノエート):高性能バイオ材料の突破口
技術的優位性:PHAは微生物発酵によって合成され、完全生分解性を持つ(海水環境で180日後の分解率が90%以上)。さらに、性能の調整可能範囲が広い。PHB(ポリヒドロキシ酪酸)の引張強度は40~50MPa、PHBV(ヒドロキシ酪酸-ヒドロキシ吉草酸共重合体)の破断伸び率は300%以上に達し、PLAの5~10%を大きく上回る。
プロセスの要点:PHAの結晶化度制御はプリント品質の鍵である。段階的冷却戦略を採用することを推奨する。
- 押出温度:175~185°C(熱分解を回避)
- プリント環境温度:25~30°C(結晶化速度を制御)
- 後処理:80~100°Cで2時間のアニール処理により、結晶化度を45%から65%へ向上させ、寸法安定性を40%改善
コスト上の課題:現時点でPHA原料の価格は25~35万元/トンで、PLAの3~4倍である。しかし、混合菌群発酵プロセス(例:MITチームが開発したRalstonia eutrophaの改変菌株)を採用することで、原料コストは15~20万元/トンまで低減可能であり、2025年には商業的量産の実現が見込まれている。
PA11(ポリアミド11):産業用バイオベース材料のベンチマーク
材料由来:PA11はヒマシ油から合成され、バイオベース炭素含有率は約40%で、石油由来PA12の直接代替品である。吸水率は1.9%(PA12は1.5%)だが、靭性はより優れ、低温衝撃強度は40kJ/m²(PA12は30kJ/m²)に達する。
SLSプロセスパラメータ比較:
| パラメータ | PA11 | PA12 | 差異の説明 |
|---|---|---|---|
| レーザー出力 |