
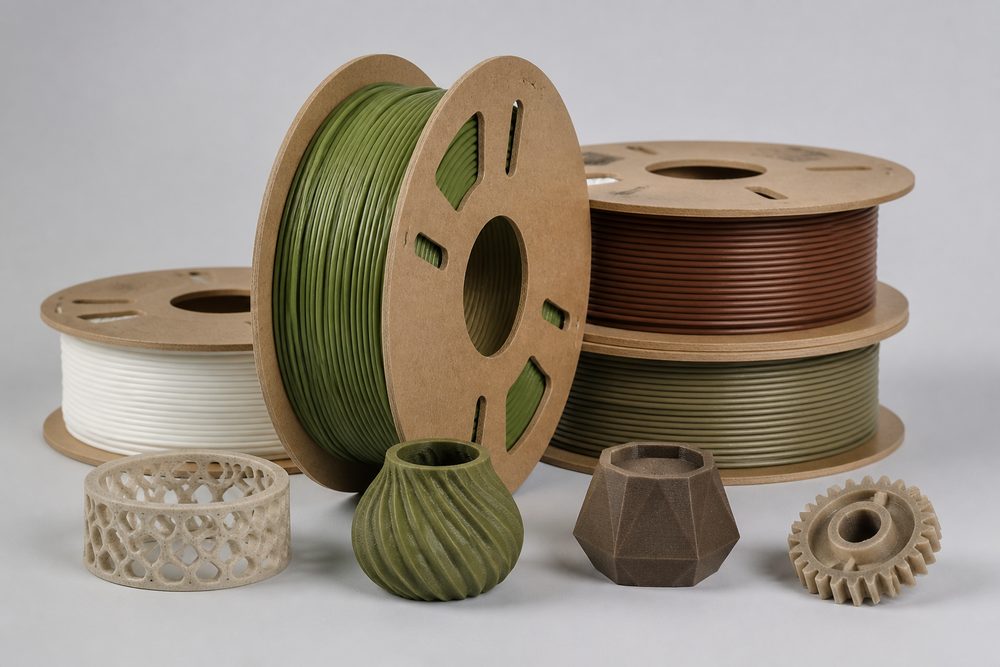
Giriş: 3D baskı sektörünün çevresel dönüşüm karşısında kaçınılmaz seçimi
Wohlers Report 2024 verilerine göre, küresel katmanlı imalat sektörünün yıllık büyüme oranı %18,3’e ulaştı; ancak geleneksel petrol bazlı malzemelerin payı hâlâ %75’in üzerinde ve karbon emisyonu sorunu giderek daha belirgin hâle geliyor. Avrupa Birliği’nin Karbon Sınır Ayarlama Mekanizması (CBAM) plastik ürünleri düzenleme kapsamına aldı; Çin’in “çift karbon” hedefi ise imalat sektörünün karbon emisyon yoğunluğunun 2030’dan önce %18’den fazla azaltılmasını gerektiriyor. 3D baskı şirketleri proaktif dönüşüm gerçekleştirmezse üç büyük riskle karşı karşıya kalacak: çevresel uyum maliyetlerinin %15-25 artması, uluslararası siparişlere erişimin kısıtlanması ve marka ESG notunun düşmesi.
Doğu Çin bölgesindeki bir 3D baskı hizmet sağlayıcısını örnek alırsak, yıllık 120 ton PA12 naylon parçası üretmekte ve karbon emisyon yoğunluğu 8,2 ton CO₂/ton malzeme seviyesinde olup sektör referans değeri olan 6,5 ton CO₂/tonun oldukça üzerindedir. Müşteri karbon ayak izi belgesi talep ettiğinde, çevre dostu malzeme uygulama çözümünün eksikliği nedeniyle değeri 3,8 milyon yuan olan Avrupa siparişini kaybetmiştir. Bu örnek, çevresel dönüşümün aciliyetini ve ticari değerini açıkça ortaya koymaktadır.
1. Biyobazlı malzemelerdeki teknolojik atılım ve endüstriyel uygulamalar
Biyobazlı malzemeler, yenilenebilir biyokütle kaynaklarını (mısır, şeker kamışı, hint yağı vb.) hammadde olarak kullanan polimer malzemeleri ifade eder; karbon ayak izleri petrol bazlı malzemelere kıyasla %40-80 daha düşüktür. Günümüzde 3D baskı alanında öne çıkan biyobazlı malzemeler PLA, PHA ve PA11 olmak üzere üç ana grupta toplanır ve her birinin kendine özgü teknik parametreleri ile uygulama senaryoları vardır.
PLA (Polilaktik asit): giriş seviyesi çevre dostu malzemenin teknik optimizasyonu
Malzeme özellikleri: PLA, mısır nişastasının fermantasyonu ile elde edilir; biyokarbon içeriği %100’dür ve 3D baskıda en olgun çevre dostu malzemedir. Erime noktası nispeten düşüktür (150-160°C), camsı geçiş sıcaklığı 55-65°C’dir ve FDM prosesi için uygundur.
Temel proses parametreleri:
- Ekstrüzyon sıcaklığı: 190-220°C (PA12’ye göre 40-50°C daha düşük)
- Isıtmalı tabla sıcaklığı: 50-60°C (eğilmeyi önlemek için)
- Baskı hızı: 40-80 mm/s (çok hızlı olursa katmanlar arası bağlanma gücü düşer)
- Katman yüksekliği: 0,1-0,3 mm (verim ve kalite dengesinde 0,2 mm önerilir)
Performans sınırlamaları ve iyileştirmeler: Saf PLA’nın çekme dayanımı 50-60 MPa iken darbe dayanımı yalnızca 2,5-4,0 kJ/m²’dir; ısı dayanımı da düşüktür (HDT yaklaşık 55°C). Bambu lifi (%20-30), odun tozu (%10-15) gibi doğal dolgu maddeleri eklenerek darbe dayanımı 6-8 kJ/m²’ye, HDT ise 75-85°C’ye çıkarılabilir; aynı zamanda biyobazlı özellikler korunur.
Uygulama örneği: Bir eğitim ekipmanı üreticisi, öğretim modellerini basmak için PLA + %20 bambu lifli kompozit malzeme kullandı; ürün Avrupa Birliği EN71-3 oyuncak güvenliği standardını geçti, birim maliyet ithal PLA’ya kıyasla %35 düştü, yıllık üretim kapasitesi 80 bin adede ulaştı ve şimdiden 15 ülkenin eğitim pazarına girdi.
PHA (Polihidroksialkanoat): yüksek performanslı biyomalzemede atılım
Teknik avantajlar: PHA, mikroorganizmaların fermantasyonu ile sentezlenir; tam biyolojik olarak parçalanabilir (deniz suyu ortamında 180 günde bozunma oranı %90’dan fazladır) ve performans ayarlanabilirlik aralığı geniştir. PHB (polihidroksibütirat) için çekme dayanımı 40-50 MPa’ya ulaşırken, PHBV’nin (hidroksibütirat-hidroksivalerat kopolimeri) kopma uzaması %300’ün üzerine çıkabilir; bu, PLA’nın %5-10’luk değerinden çok daha iyidir.
Proses noktaları: PHA’da kristallilik kontrolü baskı kalitesinin anahtarıdır. Kademeli soğutma stratejisinin kullanılması önerilir:
- Ekstrüzyon sıcaklığı: 175-185°C (termal bozunmayı önlemek için)
- Baskı ortamı sıcaklığı: 25-30°C (kristalleşme hızını kontrol etmek için)
- Son işlem: 80-100°C × 2 saat tavlama; kristallilik %45’ten %65’e çıkar, boyutsal kararlılık %40 artar
Maliyet zorluğu: Günümüzde PHA hammaddesinin fiyatı ton başına 250-350 bin yuan olup PLA’nın 3-4 katıdır. Ancak karışık mikrobiyal kültür fermantasyon teknolojisi (örneğin MIT ekibinin geliştirdiği Ralstonia eutropha mühendislik suşu) kullanılarak hammadde maliyeti ton başına 150-200 bin yuan’a düşürülebilir; 2025’te ticari seri üretimin mümkün olması beklenmektedir.
PA11 (Poliamid 11): endüstriyel sınıf biyobazlı malzemede ölçüt
Malzeme kaynağı: PA11, hint yağından sentezlenir; biyokarbon içeriği yaklaşık %40’tır ve petrol bazlı PA12’nin doğrudan alternatifidir. Su emme oranı %1,9’dur (PA12’de %1,5), ancak tokluğu daha iyidir; düşük sıcaklık darbe dayanımı 40 kJ/m²’ye ulaşır (PA12’de 30 kJ/m²).
SLS proses parametreleri karşılaştırması:
| Parametre | PA11 | PA12 | Fark açıklaması |
|---|---|---|---|
| Lazer gücü |