
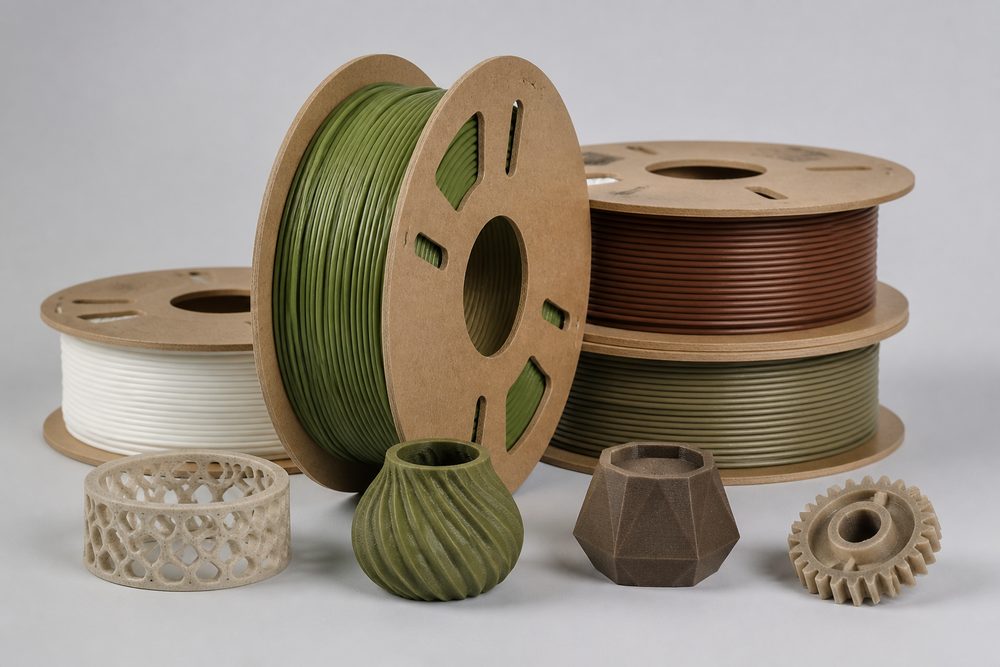
Einleitung: Die unvermeidliche Wahl der 3D-Druckbranche für die ökologische Transformation
Laut den Daten des Wohlers Report 2024 wächst die globale additive Fertigungsindustrie jährlich um 18,3 %, doch der Anteil traditioneller erdölbasierter Materialien liegt weiterhin bei über 75 %, und die CO₂-Emissionsproblematik wird immer gravierender. Der EU-Mechanismus zur Anpassung des CO₂-Grenzausgleichs (CBAM) hat Kunststoffprodukte bereits in den Regulierungsbereich einbezogen, und Chinas „Doppelter Kohlenstoff“-Ziel verlangt, dass die CO₂-Intensität des verarbeitenden Gewerbes vor 2030 um mehr als 18 % sinkt. Wenn 3D-Druckunternehmen die Transformation nicht aktiv vorantreiben, sehen sie sich drei großen Risiken gegenüber: steigende Kosten für Umwelt-Compliance um 15–25 %, eingeschränkter Zugang zu internationalen Aufträgen und eine Herabstufung des ESG-Ratings der Marke.
Am Beispiel eines 3D-Druckdienstleisters in Ostchina: Das Unternehmen produziert jährlich 120 Tonnen PA12-Nylonteile, mit einer CO₂-Emissionsintensität von 8,2 Tonnen CO₂ pro Tonne Material, deutlich über dem Branchen-Benchmark von 6,5 Tonnen CO₂ pro Tonne. Als ein Kunde einen Nachweis des CO₂-Fußabdrucks verlangte, verlor das Unternehmen aufgrund des fehlenden Einsatzplans für umweltfreundliche Materialien einen europäischen Auftrag im Wert von 3,8 Millionen RMB. Dieser Fall verdeutlicht die Dringlichkeit und den geschäftlichen Wert der ökologischen Transformation.
1. Technologische Durchbrüche und industrielle Anwendung biobasierter Materialien
Biobasierte Materialien sind Polymere, die aus erneuerbaren biogenen Rohstoffen (wie Mais, Zuckerrohr, Rizinusöl usw.) hergestellt werden; ihr CO₂-Fußabdruck ist im Vergleich zu erdölbasierten Materialien um 40–80 % geringer. Derzeit gehören im 3D-Druck-Bereich vor allem PLA, PHA und PA11 zu den wichtigsten biobasierten Materialien, jedes mit spezifischen technischen Parametern und Anwendungsszenarien.
PLA (Polymilchsäure): Technische Optimierung eines umweltfreundlichen Einstiegsmaterials
Materialeigenschaften: PLA wird durch Fermentation von Maisstärke gewonnen, besitzt einen biogenen Kohlenstoffgehalt von 100 % und ist das ausgereifteste umweltfreundliche Material im 3D-Druck. Sein Schmelzpunkt ist relativ niedrig (150–160 °C), die Glasübergangstemperatur liegt bei 55–65 °C, wodurch es sich für das FDM-Verfahren eignet.
Wichtige Prozessparameter:
- Extrusionstemperatur: 190–220 °C (40–50 °C niedriger als bei PA12)
- Heizbett-Temperatur: 50–60 °C (zur Vermeidung von Verzug)
- Druckgeschwindigkeit: 40–80 mm/s (zu hohe Geschwindigkeit verringert die interlaminare Haftung)
- Schichthöhe: 0,1–0,3 mm (empfohlen 0,2 mm als Ausgleich zwischen Effizienz und Qualität)
Leistungsgrenzen und Verbesserungen: Die Zugfestigkeit von reinem PLA liegt bei 50–60 MPa, die Schlagzähigkeit jedoch nur bei 2,5–4,0 kJ/m², und die Hitzebeständigkeit ist schlecht (HDT etwa 55 °C). Durch die Zugabe natürlicher Füllstoffe wie Bambusfasern (20–30 %) oder Holzmehl (10–15 %) lässt sich die Schlagzähigkeit auf 6–8 kJ/m² erhöhen, die HDT auf 75–85 °C steigern, während die biobasierten Eigenschaften erhalten bleiben.
Anwendungsbeispiel: Ein Hersteller von Bildungs- und Lehrmitteln verwendet PLA mit 20 % Bambusfaser-Verbundmaterial zum Drucken von Unterrichtsmodellen. Das Produkt erfüllt die EU-Norm EN71-3 für Spielzeugsicherheit, die Stückkosten liegen 35 % unter denen importierter PLA-Materialien, die Jahreskapazität beträgt 80.000 Stück, und das Produkt ist bereits in den Bildungsmarkt von 15 Ländern eingetreten.
PHA (Polyhydroxyalkanoate): Durchbruch bei Hochleistungs-Biomaterialien
Technische Vorteile: PHA wird durch mikrobielle Fermentation synthetisiert, ist vollständig biologisch abbaubar (im Meerwasser beträgt die Abbaurate nach 180 Tagen über 90 %) und bietet einen großen Bereich an anpassbaren Eigenschaften. Die Zugfestigkeit von PHB (Polyhydroxybutyrat) erreicht 40–50 MPa, die Bruchdehnung von PHBV (Copolymer aus Hydroxybutyrat und Hydroxyvalerat) kann über 300 % liegen und ist damit der von PLA mit 5–10 % weit überlegen.
Prozessschwerpunkte: Die Kontrolle der Kristallinität von PHA ist der Schlüssel zur Druckqualität. Empfohlen wird eine stufenweise Abkühlstrategie:
- Extrusionstemperatur: 175–185 °C (Vermeidung thermischer Zersetzung)
- Druckumgebungstemperatur: 25–30 °C (Kontrolle der Kristallisationsgeschwindigkeit)
- Nachbehandlung: Tempern bei 80–100 °C × 2 Stunden; die Kristallinität steigt von 45 % auf 65 %, die Maßstabilität verbessert sich um 40 %
Kostenausforderung: Derzeit liegt der Rohstoffpreis für PHA bei 25–35 RMB pro Tonne und ist damit 3–4 Mal so hoch wie der von PLA. Durch den Einsatz von Mischkultur-Fermentationsverfahren (wie dem von MIT entwickelten Ralstonia-eutropha-Stamm) können die Rohstoffkosten jedoch auf 15–20 RMB pro Tonne gesenkt werden; eine kommerzielle Massenproduktion wird voraussichtlich 2025 möglich sein.
PA11 (Polyamid 11): Der Maßstab für industrielle biobasierte Materialien
Materialherkunft: PA11 wird aus Rizinusöl synthetisiert, besitzt einen biogenen Kohlenstoffgehalt von etwa 40 % und ist ein direkter Ersatz für das erdölbasierte PA12. Seine Wasseraufnahme beträgt 1,9 % (PA12: 1,5 %), jedoch ist die Zähigkeit besser; die Schlagzähigkeit bei niedrigen Temperaturen erreicht 40 kJ/m² (PA12: 30 kJ/m²).
Vergleich der SLS-Prozessparameter:
| Parameter | PA11 | PA12 | Unterschiedsbeschreibung |
|---|---|---|---|
| Laserleistung |