
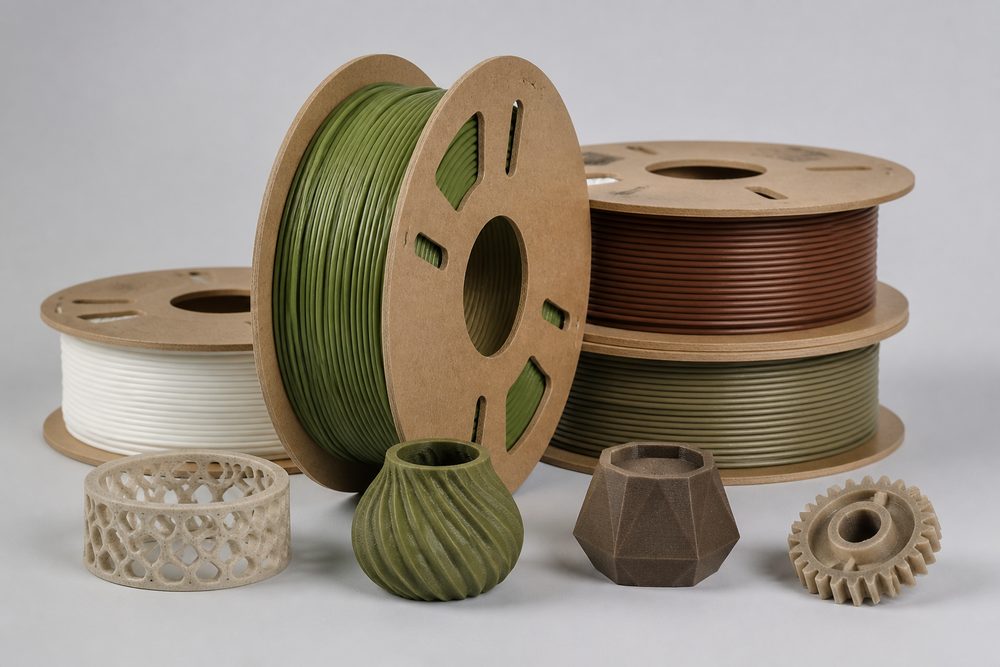
서론: 3D 프린팅 산업이 직면한 친환경 전환의 필연적 선택
Wohlers Report 2024 데이터에 따르면, 전 세계 적층 제조 산업의 연간 성장률은 18.3%에 달하지만, 전통적인 석유 기반 소재의 비중은 여전히 75%를 넘고 있어 탄소 배출 문제가 날로 두드러지고 있다. 유럽연합의 탄소국경조정제도(CBAM)는 이미 플라스틱 제품을 규제 범위에 포함시켰고, 중국의 ‘이중 탄소’ 목표는 제조업의 탄소 배출 강도를 2030년 이전에 18% 이상 낮출 것을 요구하고 있다. 3D 프린팅 기업이 주도적으로 전환하지 않는다면, 환경 규제 준수 비용 15-25% 상승, 국제 수주 진입 제한, 브랜드 ESG 등급 하락이라는 세 가지 위험에 직면하게 된다.
화동 지역의 한 3D 프린팅 서비스업체를 예로 들면, 연간 120톤의 PA12 나일론 부품을 생산하고 있으며 탄소 배출 강도는 소재 1톤당 8.2톤 CO₂로, 업계 기준치인 6.5톤 CO₂/톤을 크게 웃돈다. 고객이 탄소 발자국 증빙을 요구했을 때 친환경 소재 적용 방안이 없어 380만 위안 규모의 유럽 주문을 놓쳤다. 이 사례는 친환경 전환의 긴급성과 상업적 가치를 잘 보여준다.
1. 바이오 기반 소재의 기술적 돌파와 산업화 적용
바이오 기반 소재는 재생 가능한 바이오매스 자원(옥수수, 사탕수수, 피마자유 등)을 원료로 하는 고분자 소재를 말하며, 석유 기반 소재보다 탄소 발자국이 40-80% 낮다. 현재 3D 프린팅 분야의 주류 바이오 기반 소재는 PLA, PHA, PA11의 세 가지 대분류로, 각각 고유한 기술 파라미터와 적용 시나리오를 갖고 있다.
PLA(폴리젖산): 입문형 친환경 소재의 기술 최적화
소재 특성: PLA는 옥수수 전분 발효로 제조되며, 바이오 기반 탄소 함량이 100%에 달하는 가장 성숙한 3D 프린팅 친환경 소재이다. 융점이 비교적 낮고(150-160°C), 유리전이온도는 55-65°C로 FDM 공정에 적합하다.
핵심 공정 파라미터:
- 압출 온도: 190-220°C(PA12보다 40-50°C 낮음)
- 베드 온도: 50-60°C(뒤틀림 방지)
- 프린팅 속도: 40-80mm/s(너무 빠르면 층간 결합력이 저하됨)
- 층 높이: 0.1-0.3mm(효율과 품질의 균형을 위해 0.2mm 권장)
성능 한계와 개선: 순수 PLA의 인장강도는 50-60MPa이지만, 충격강도는 2.5-4.0kJ/m²에 불과하고 내열성도 낮다(HDT 약 55°C). 대나무 섬유(20-30%), 목분(10-15%) 등 천연 충전재를 첨가하면 충격강도를 6-8kJ/m²로 높이고, HDT를 75-85°C까지 향상시킬 수 있으며, 동시에 바이오 기반 특성은 유지할 수 있다.
적용 사례: 한 교육 장비 제조업체는 PLA+20% 대나무 섬유 복합 소재로 교육용 모델을 프린팅하여, 제품이 EU EN71-3 장난감 안전 기준을 통과했다. 단품 원가는 수입 PLA 대비 35% 낮아졌고, 연간 생산 능력은 8만 개에 달했으며, 이미 15개국 교육 시장에 진입했다.
PHA(폴리하이드록시알카노에이트): 고성능 바이오 소재의 돌파
기술적 장점: PHA는 미생물 발효로 합성되며, 완전 생분해성(해수 환경에서 180일 분해율 90% 초과)을 갖고 있고, 성능 조절 범위도 넓다. PHB(폴리하이드록시부티르산)의 인장강도는 40-50MPa에 달하고, PHBV(하이드록시부티르산-하이드록시발레르산 공중합체)의 파단 신율은 300% 이상으로, PLA의 5-10%를 훨씬 웃돈다.
공정 포인트: PHA의 결정도 제어는 프린팅 품질의 핵심이다. 단계적 냉각 전략을 권장한다:
- 압출 온도: 175-185°C(열분해 방지)
- 프린팅 환경 온도: 25-30°C(결정화 속도 제어)
- 후처리: 80-100°C에서 2시간 어닐링 처리, 결정도를 45%에서 65%로 높이고 치수 안정성을 40% 향상
비용 과제: 현재 PHA 원료 가격은 톤당 25-35만 위안으로 PLA의 3-4배다. 하지만 혼합 균주 발효 공정(예: MIT 팀이 개발한 Ralstonia eutropha 공학 균주)을 채택하면 원료 비용을 15-20만 위안/톤까지 낮출 수 있으며, 2025년에는 상업적 대량 생산이 가능할 것으로 예상된다.
PA11(폴리아마이드 11): 산업용 바이오 기반 소재의 표준
소재 원천: PA11은 피마자유로 합성되며 바이오 기반 탄소 함량은 약 40%로, 석유 기반 PA12의 직접 대체재이다. 흡수율은 1.9%(PA12는 1.5%)이지만 인성이 더 우수하고, 저온 충격강도는 40kJ/m²(PA12는 30kJ/m²)에 달한다.
SLS 공정 파라미터 비교:
| 파라미터 | PA11 | PA12 | 차이 설명 |
|---|---|---|---|
| 레이저 출력 |