
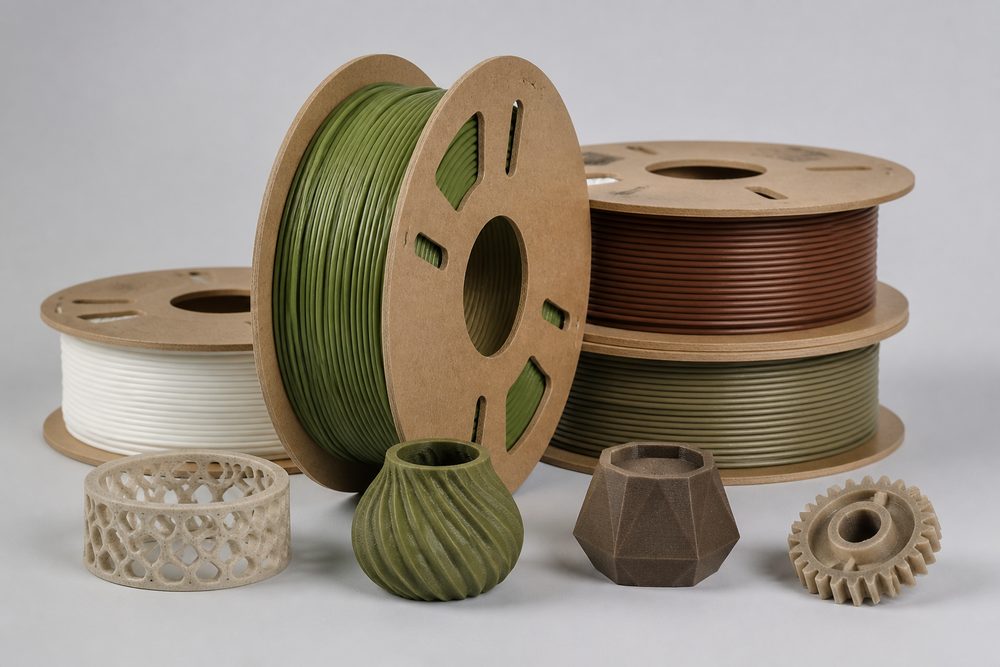
Introduction : le secteur de l’impression 3D face à l’inévitable transition écologique
Selon les données du Wohlers Report 2024, le taux de croissance annuel mondial du secteur de la fabrication additive atteint 18,3 %, mais la part des matériaux traditionnels à base de pétrole dépasse encore 75 %, et les problèmes d’émissions de carbone deviennent de plus en plus préoccupants. Le mécanisme d’ajustement carbone aux frontières de l’Union européenne (CBAM) a déjà intégré les produits en plastique dans son champ de contrôle, tandis que l’objectif chinois des « deux carbones » exige que l’intensité des émissions de carbone de l’industrie manufacturière diminue de plus de 18 % d’ici 2030. Si les entreprises d’impression 3D n’engagent pas activement leur transition, elles seront confrontées à trois risques majeurs : une hausse de 15 à 25 % des coûts de mise en conformité environnementale, des restrictions d’accès aux commandes internationales et une baisse de leur notation ESG de marque.
À titre d’exemple, un prestataire de services d’impression 3D de l’est de la Chine produit chaque année 120 tonnes de pièces en nylon PA12, avec une intensité d’émissions de carbone de 8,2 tonnes de CO₂ par tonne de matériau, bien au-delà de la valeur de référence sectorielle de 6,5 tonnes de CO₂ par tonne. Lorsque le client a exigé une preuve de l’empreinte carbone, l’entreprise a perdu une commande européenne d’une valeur de 3,8 millions de yuans faute de solution d’application de matériaux écologiques. Cet exemple met en évidence l’urgence de la transition écologique ainsi que sa valeur commerciale.
I. Percées technologiques et applications industrialisées des matériaux biosourcés
Les matériaux biosourcés désignent des matériaux polymères fabriqués à partir de ressources biomasse renouvelables (maïs, canne à sucre, huile de ricin, etc.). Leur empreinte carbone est inférieure de 40 à 80 % à celle des matériaux à base de pétrole. Actuellement, dans le domaine de l’impression 3D, les matériaux biosourcés les plus courants se répartissent en trois grandes catégories : PLA, PHA et PA11, chacune présentant des paramètres techniques et des scénarios d’application spécifiques.
PLA (acide polylactique) : optimisation technique d’un matériau écologique d’entrée de gamme
Caractéristiques du matériau : Le PLA est obtenu par fermentation de l’amidon de maïs ; sa teneur en carbone biologique atteint 100 %, ce qui en fait le matériau écologique le plus mature pour l’impression 3D. Son point de fusion est relativement bas (150 à 160 °C), sa température de transition vitreuse est de 55 à 65 °C, et il est adapté au procédé FDM.
Paramètres clés du procédé :
- Température d’extrusion : 190-220 °C (40 à 50 °C de moins que le PA12)
- Température du plateau chauffant : 50-60 °C (pour éviter le gauchissement)
- Vitesse d’impression : 40-80 mm/s (une vitesse excessive réduit la résistance d’adhésion entre les couches)
- Hauteur de couche : 0,1-0,3 mm (0,2 mm recommandé pour équilibrer efficacité et qualité)
Limites de performance et améliorations : La résistance à la traction du PLA pur est de 50 à 60 MPa, mais sa résistance aux chocs n’est que de 2,5 à 4,0 kJ/m², et sa résistance à la chaleur est faible (HDT d’environ 55 °C). En ajoutant des charges naturelles telles que des fibres de bambou (20 à 30 %) ou de la poudre de bois (10 à 15 %), il est possible d’augmenter la résistance aux chocs à 6-8 kJ/m² et la HDT à 75-85 °C, tout en conservant les caractéristiques biosourcées.
Exemple d’application : un fabricant d’équipements éducatifs a adopté un matériau composite PLA + 20 % de fibres de bambou pour imprimer des modèles pédagogiques. Le produit a obtenu la conformité à la norme européenne de sécurité des jouets EN71-3, le coût unitaire a diminué de 35 % par rapport au PLA importé, la capacité annuelle a atteint 80 000 pièces, et il est déjà entré sur les marchés éducatifs de 15 pays.
PHA (polyhydroxyalcanoates) : une percée dans les matériaux biosourcés haute performance
Avantages techniques : Le PHA est synthétisé par fermentation microbienne ; il est entièrement biodégradable (taux de dégradation supérieur à 90 % en 180 jours dans l’eau de mer) et offre une large plage de propriétés ajustables. Le PHB (polyhydroxybutyrate) atteint une résistance à la traction de 40 à 50 MPa, tandis que l’allongement à la rupture du PHBV (copolymère hydroxybutyrate-hydroxyvalérate) peut dépasser 300 %, bien mieux que les 5 à 10 % du PLA.
Points clés du procédé : le contrôle de la cristallinité du PHA est déterminant pour la qualité d’impression. Il est recommandé d’adopter une stratégie de refroidissement par étapes :
- Température d’extrusion : 175-185 °C (pour éviter la dégradation thermique)
- Température de l’environnement d’impression : 25-30 °C (pour contrôler la vitesse de cristallisation)
- Post-traitement : recuit à 80-100 °C pendant 2 heures ; la cristallinité passe de 45 % à 65 %, et la stabilité dimensionnelle s’améliore de 40 %
Défi de coût : à l’heure actuelle, le prix des matières premières PHA est de 250 000 à 350 000 yuans/tonne, soit 3 à 4 fois celui du PLA. Toutefois, grâce à un procédé de fermentation par consortium microbien (par exemple la souche de Ralstonia eutropha développée par l’équipe du MIT), le coût des matières premières peut être abaissé à 150 000-200 000 yuans/tonne, avec une production commerciale de masse attendue pour 2025.
PA11 (polyamide 11) : la référence des matériaux biosourcés de niveau industriel
Origine du matériau : Le PA11 est synthétisé à partir d’huile de ricin ; sa teneur en carbone biologique est d’environ 40 %, ce qui en fait un substitut direct au PA12 d’origine pétrolière. Son taux d’absorption d’eau est de 1,9 % (contre 1,5 % pour le PA12), mais sa ténacité est meilleure, avec une résistance aux chocs à basse température de 40 kJ/m² (contre 30 kJ/m² pour le PA12).
Comparaison des paramètres du procédé SLS :
| Paramètre | PA11 | PA12 | Explication de la différence |
|---|---|---|---|
| Puissance laser |