
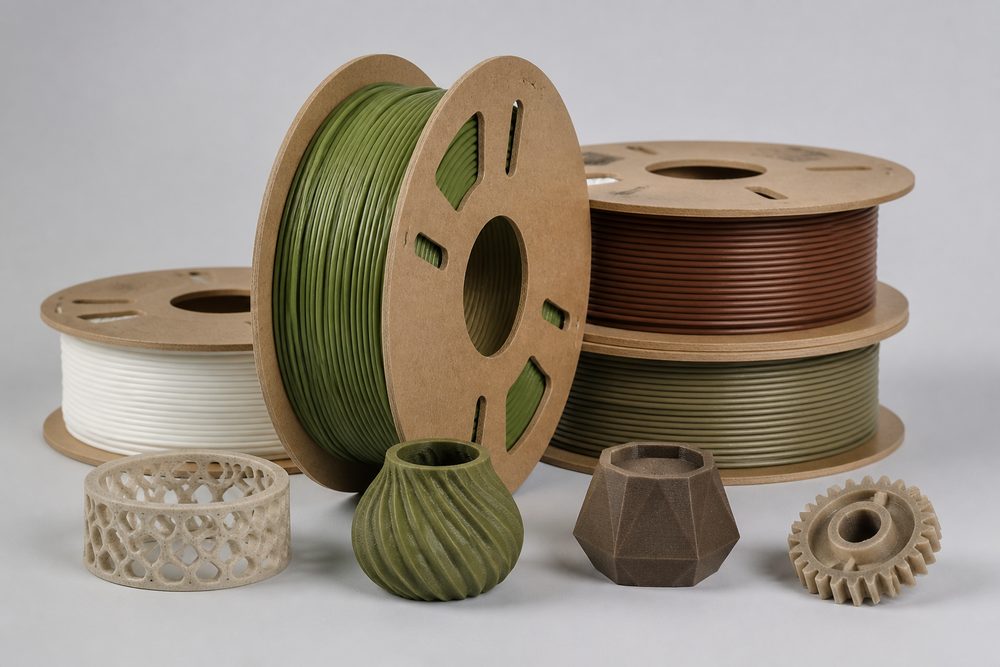
引言:3D打印行业面临环保转型的必然选择
根据Wohlers Report 2024数据,全球增材制造行业年增长率达18.3%,但传统石油基材料占比仍超过75%,碳排放问题日益突出。欧盟碳边境调节机制(CBAM)已将塑料制品纳入管控范围,中国"双碳"目标要求制造业碳排放强度2030年前下降18%以上。3D打印企业若不主动转型,将面临三大风险:环保合规成本上升15-25%、国际订单准入受限、品牌ESG评级下调。
以某华东地区3D打印服务商为例,其年产量120吨PA12尼龙件,碳排放强度为8.2吨CO₂/吨材料,远超行业基准值6.5吨CO₂/吨。在客户要求提供碳足迹证明时,因缺乏环保材料应用方案而失去价值380万元的欧洲订单。这一案例凸显了环保转型的紧迫性和商业价值。
一、生物基材料的技术突破与产业化应用
生物基材料指以可再生生物质资源(玉米、甘蔗、蓖麻油等)为原料的高分子材料,其碳足迹较石油基材料降低40-80%。目前3D打印领域主流的生物基材料包括PLA、PHA和PA11三大类,各有特定的技术参数和应用场景。
PLA(聚乳酸):入门级环保材料的技术优化
材料特性:PLA由玉米淀粉发酵制得,生物碳含量达100%,是3D打印最成熟的环保材料。其熔点较低(150-160°C),玻璃化转变温度55-65°C,适合FDM工艺。
关键工艺参数:
- 挤出温度:190-220°C(较PA12低40-50°C)
- 热床温度:50-60°C(防止翘曲)
- 打印速度:40-80mm/s(过快导致层间结合力下降)
- 层高:0.1-0.3mm(推荐0.2mm平衡效率与质量)
性能局限与改进:纯PLA的拉伸强度为50-60MPa,但冲击强度仅2.5-4.0kJ/m²,耐热性差(HDT约55°C)。通过添加竹纤维(20-30%)、木粉(10-15%)等天然填料,可将冲击强度提升至6-8kJ/m²,HDT提高至75-85°C,同时保持生物基特性。
应用案例:某教育装备制造商采用PLA+20%竹纤维复合材料打印教学模型,产品通过欧盟EN71-3玩具安全标准,单件成本较进口PLA降低35%,年产能达8万件,已进入15个国家的教育市场。
PHA(聚羟基脂肪酸酯):高性能生物材料的突破
技术优势:PHA由微生物发酵合成,具有完全生物降解性(在海水环境中180天降解率>90%),且性能可调控范围广。PHB(聚羟基丁酸酯)的拉伸强度达40-50MPa,PHBV(羟基丁酸酯-羟基戊酸酯共聚物)的断裂伸长率可达300%以上,远优于PLA的5-10%。
工艺要点:PHA结晶度控制是打印质量的关键。推荐采用阶梯式冷却策略:
- 挤出温度:175-185°C(避免热降解)
- 打印环境温度:25-30°C(控制结晶速度)
- 后处理:退火处理80-100°C×2小时,结晶度从45%提升至65%,尺寸稳定性提高40%
成本挑战:目前PHA原料价格为25-35万元/吨,是PLA的3-4倍。但通过采用混合菌群发酵工艺(如MIT团队开发的Ralstonia eutropha工程菌株),原料成本可降至15-20万元/吨,预计2025年可实现商业化量产。
PA11(聚酰胺11):工业级生物基材料的标杆
材料来源:PA11由蓖麻油合成,生物碳含量约40%,是石油基PA12的直接替代品。其吸水率1.9%(PA12为1.5%),但韧性更优,低温冲击强度达40kJ/m²(PA12为30kJ/m²)。
SLS工艺参数对比:
| 参数 | PA11 | PA12 | 差异说明 |
|---|---|---|---|
| 激光功率 | 30-35W | 21-24W | PA11熔点高10°C |
| 预热温度 | 175-185°C | 165-175°C | 减少热应力开裂 |
| 扫描速度 | 2000-2500mm/s | 2500-3000mm/s | 确保充分熔融 |
| 粉末循环次数 | 8-10次 | 5-6次 | 热稳定性更优 |
应用案例:某汽车零部件供应商将PA11用于发动机进气歧管制造,单件减重25%,碳排放强度降低42%。产品通过TS16949认证,年供应量达12万件,客户包括大众、宝马等品牌。
二、可回收材料的循环经济模式与实施路径
可回收材料是实现循环经济的核心,包括工业废料回收、消费后回收(PCR)和闭环循环三种模式。3D打印企业通过材料循环利用,可降低原料成本30-50%,减少碳排放40-60%。
工业废料回收:粉末材料的循环利用技术
SLS/MJF工艺产生的未烧结粉末占比达70-80%,传统做法是将新旧粉末按1:1混合后重复使用5-6次,但会导致:
- 粉末流动性下降(霍尔流动时间从12秒增至18秒)
- 制件致密度降低(从97%降至94%)
- 力学性能衰减(拉伸强度下降8-12%)
优化方案:采用分级筛分+流化床干燥工艺,将回收粉末粒径分布控制在D10=45μm、D50=60μm、D90=80μm(接近新粉参数),结合气流输送除氧处理(氧含量99.5%