
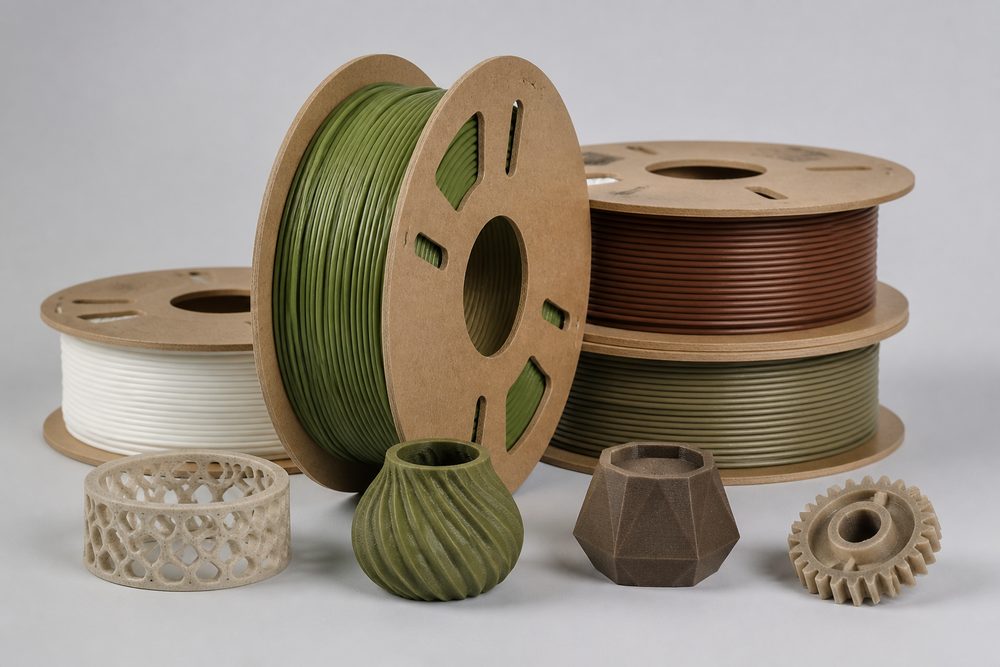
المقدمة: الخيار الحتمي الذي يواجهه قطاع الطباعة ثلاثية الأبعاد في التحول البيئي
وفقًا لبيانات Wohlers Report 2024، بلغ معدل النمو السنوي لقطاع التصنيع الإضافي العالمي 18.3%، لكن حصة المواد التقليدية القائمة على النفط ما تزال تتجاوز 75%، كما تزداد مشكلة الانبعاثات الكربونية وضوحًا. وقد أدرجت آلية تعديل حدود الكربون التابعة للاتحاد الأوروبي (CBAM) المنتجات البلاستيكية ضمن نطاق الرقابة، بينما يتطلب هدف الصين "الكربون المزدوج" خفض شدة انبعاثات الكربون في قطاع التصنيع بأكثر من 18% قبل عام 2030. وإذا لم تبادر شركات الطباعة ثلاثية الأبعاد إلى التحول، فستواجه ثلاثة مخاطر رئيسية: ارتفاع تكاليف الامتثال البيئي بنسبة 15-25%، وتقييد الوصول إلى الطلبات الدولية، وخفض تصنيف ESG للعلامة التجارية.
وبأخذ إحدى شركات خدمات الطباعة ثلاثية الأبعاد في شرق الصين مثالًا، فإن إنتاجها السنوي البالغ 120 طنًا من قطع PA12 النايلون كانت شدة انبعاثاته الكربونية 8.2 طن CO₂/طن مادة، وهو أعلى بكثير من القيمة المرجعية في القطاع البالغة 6.5 طن CO₂/طن. وعند مطالبة العميل بتقديم إثبات للبصمة الكربونية، خسرت الشركة طلبية أوروبية بقيمة 3.8 مليون يوان بسبب غياب خطة لاستخدام مواد صديقة للبيئة. وتبرز هذه الحالة مدى إلحاح التحول البيئي وقيمته التجارية.
أولًا: الاختراقات التقنية والتطبيقات الصناعية للمواد الحيوية المنشأ
تشير المواد الحيوية المنشأ إلى المواد البوليمرية المصنوعة من موارد الكتلة الحيوية المتجددة (مثل الذرة وقصب السكر وزيت الخروع وغيرها) بوصفها مواد أولية، وتكون بصمتها الكربونية أقل بنسبة 40-80% مقارنة بالمواد القائمة على النفط. وتشمل المواد الحيوية المنشأ السائدة حاليًا في مجال الطباعة ثلاثية الأبعاد ثلاث فئات رئيسية: PLA وPHA وPA11، ولكل منها معايير تقنية وسيناريوهات تطبيق خاصة.
PLA (حمض البولي لاكتيك): التحسين التقني لمواد الحماية البيئية للمبتدئين
خصائص المادة: يُنتَج PLA من تخمير نشا الذرة، وتصل نسبة الكربون الحيوي فيه إلى 100%، وهو أكثر مواد الطباعة ثلاثية الأبعاد صداقةً للبيئة من حيث النضج التقني. وتتميز درجة انصهاره بأنها منخفضة نسبيًا (150-160°C)، ودرجة الانتقال الزجاجي 55-65°C، مما يجعله مناسبًا لعمليات FDM.
المعلمات التقنية الرئيسية:
- درجة حرارة البثق: 190-220°C (أقل من PA12 بمقدار 40-50°C)
- درجة حرارة منصة التسخين: 50-60°C (لمنع الالتواء)
- سرعة الطباعة: 40-80mm/s (السرعة الزائدة تؤدي إلى انخفاض قوة الترابط بين الطبقات)
- ارتفاع الطبقة: 0.1-0.3mm (يوصى بـ 0.2mm لتحقيق توازن بين الكفاءة والجودة)
القيود في الأداء وسبل التحسين: تبلغ قوة الشد في PLA النقي 50-60MPa، لكن قوة الصدمة لا تتجاوز 2.5-4.0kJ/m²، كما أن مقاومته الحرارية ضعيفة (HDT حوالي 55°C). ومن خلال إضافة ألياف الخيزران (20-30%) أو دقيق الخشب (10-15%) وغيرها من الحشوات الطبيعية، يمكن رفع قوة الصدمة إلى 6-8kJ/m²، وزيادة HDT إلى 75-85°C، مع الحفاظ على الخصائص الحيوية المنشأ.
مثال تطبيقي: اعتمدت إحدى شركات تصنيع المعدات التعليمية مادة مركبة من PLA + 20% ألياف خيزران لطباعة النماذج التعليمية، وقد اجتاز المنتج معيار السلامة الأوروبي EN71-3 الخاص بالألعاب، بينما انخفضت تكلفة القطعة الواحدة مقارنةً بـ PLA المستورد بنسبة 35%، وبلغت الطاقة الإنتاجية السنوية 80 ألف قطعة، ودخلت الشركة بالفعل أسواق التعليم في 15 دولة.
PHA (بولي هيدروكسي ألكانوات): اختراق في المواد الحيوية عالية الأداء
المزايا التقنية: يُصنَّع PHA عبر التخمر الميكروبي، ويتميز بقابلية تحلل حيوي كاملة (معدل التحلل في بيئة المياه البحرية يتجاوز 90% خلال 180 يومًا)، كما أن نطاق خصائصه قابل للضبط بدرجة واسعة. وتصل قوة الشد في PHB (بولي هيدروكسي بيوتيرات) إلى 40-50MPa، بينما يمكن أن يصل الاستطالة عند الكسر في PHBV (بوليمر مشترك من هيدروكسي بيوتيرات-هيدروكسي فاليرات) إلى أكثر من 300%، وهو أفضل بكثير من PLA الذي لا يتجاوز 5-10%.
النقاط الأساسية في المعالجة: يُعد التحكم في درجة تبلور PHA العامل الحاسم في جودة الطباعة. ويوصى باتباع استراتيجية تبريد تدريجية:
- درجة حرارة البثق: 175-185°C (لتجنب التحلل الحراري)
- درجة حرارة بيئة الطباعة: 25-30°C (للتحكم في سرعة التبلور)
- المعالجة اللاحقة: التلدين عند 80-100°C لمدة ساعتين، ما يرفع درجة التبلور من 45% إلى 65% ويزيد الاستقرار الأبعادي بنسبة 40%
تحديات التكلفة: يتراوح سعر المواد الخام لـ PHA حاليًا بين 250-350 ألف يوان/طن، أي ما يعادل 3-4 أضعاف PLA. لكن من خلال اعتماد عملية تخمير باستخدام تجمعات ميكروبية مختلطة (مثل السلالة الهندسية Ralstonia eutropha التي طوّرها فريق MIT)، يمكن خفض تكلفة المواد الخام إلى 150-200 ألف يوان/طن، ومن المتوقع تحقيق إنتاج تجاري واسع النطاق في عام 2025.
PA11 (بولي أميد 11): النموذج القياسي للمواد الحيوية المنشأ من الدرجة الصناعية
مصدر المادة: يُصنَّع PA11 من زيت الخروع، وتبلغ نسبة الكربون الحيوي فيه نحو 40%، وهو بديل مباشر لـ PA12 القائم على النفط. وتبلغ نسبة امتصاصه للماء 1.9% (مقابل 1.5% في PA12)، لكنه يتمتع بمتانة أفضل، وتصل قوة الصدمة عند درجات الحرارة المنخفضة إلى 40kJ/m² (مقابل 30kJ/m² في PA12).
مقارنة معلمات عملية SLS:
| المعلمة | PA11 | PA12 | شرح الفارق |
|---|---|---|---|
| قدرة الليزر |
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.