
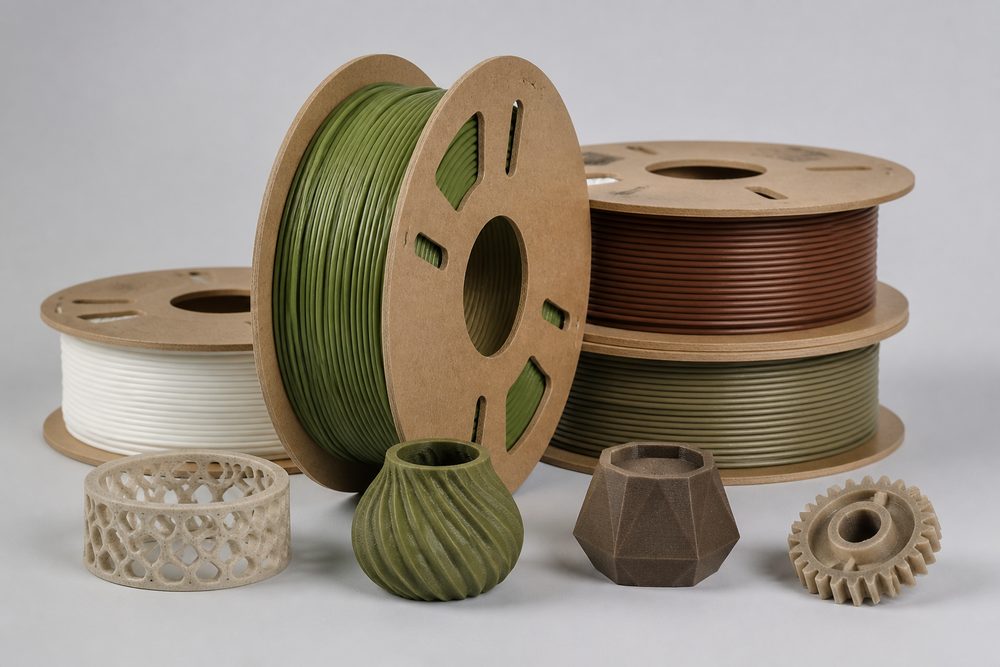
Introdução: a escolha inevitável da indústria de impressão 3D diante da transição ambiental
De acordo com os dados do Wohlers Report 2024, a taxa anual de crescimento da indústria global de manufatura aditiva atingiu 18,3%, mas os materiais tradicionais de base petrolífera ainda representam mais de 75%, e os problemas de emissões de carbono tornam-se cada vez mais evidentes. O Mecanismo de Ajuste de Carbono na Fronteira da UE (CBAM) já incluiu os produtos plásticos no escopo de controle, e a meta chinesa de “duplo carbono” exige que a intensidade de emissões de carbono da indústria de manufatura caia mais de 18% até 2030. Se as empresas de impressão 3D não fizerem a transição de forma proativa, enfrentarão três grandes riscos: aumento de 15-25% nos custos de conformidade ambiental, restrições ao acesso a pedidos internacionais e rebaixamento na classificação ESG da marca.
Tomando como exemplo um prestador de serviços de impressão 3D na região leste da China, sua produção anual de peças de nylon PA12 era de 120 toneladas, com intensidade de emissões de carbono de 8,2 toneladas de CO₂/tonelada de material, bem acima do valor de referência do setor, de 6,5 toneladas de CO₂/tonelada. Ao ser solicitado por um cliente a fornecer prova de pegada de carbono, perdeu um pedido europeu no valor de 3,8 milhões de yuans por não dispor de uma solução de aplicação de materiais ecológicos. Esse caso evidencia a urgência da transição ambiental e seu valor comercial.
1. Avanços tecnológicos e aplicação industrial de materiais de base biológica
Materiais de base biológica referem-se a materiais poliméricos produzidos a partir de recursos de biomassa renovável (milho, cana-de-açúcar, óleo de mamona etc.), cuja pegada de carbono é 40-80% menor que a dos materiais de base petrolífera. Atualmente, os materiais de base biológica mais utilizados na impressão 3D incluem três categorias principais: PLA, PHA e PA11, cada uma com parâmetros técnicos e cenários de aplicação específicos.
PLA (ácido polilático): otimização técnica de um material ecológico de nível inicial
Características do material: o PLA é produzido pela fermentação do amido de milho, tem conteúdo de carbono biogênico de 100% e é o material ecológico mais maduro para impressão 3D. Seu ponto de fusão é relativamente baixo (150-160°C), a temperatura de transição vítrea é de 55-65°C, sendo adequado para o processo FDM.
Principais parâmetros do processo:
- Temperatura de extrusão: 190-220°C (40-50°C abaixo da do PA12)
- Temperatura da mesa aquecida: 50-60°C (para evitar empenamento)
- Velocidade de impressão: 40-80 mm/s (velocidade excessiva reduz a resistência de união entre camadas)
- Altura da camada: 0,1-0,3 mm (recomenda-se 0,2 mm para equilibrar eficiência e qualidade)
Limitações de desempenho e melhorias: o PLA puro apresenta resistência à tração de 50-60 MPa, mas resistência ao impacto de apenas 2,5-4,0 kJ/m², além de baixa resistência térmica (HDT em torno de 55°C). Ao adicionar fibras de bambu (20-30%), pó de madeira (10-15%) e outros enchimentos naturais, a resistência ao impacto pode ser elevada para 6-8 kJ/m², a HDT para 75-85°C, mantendo ao mesmo tempo as características de base biológica.
Caso de aplicação: um fabricante de equipamentos educacionais adotou material compósito PLA + 20% de fibra de bambu para imprimir modelos didáticos. O produto passou na norma de segurança de brinquedos EN71-3 da UE, o custo por peça foi reduzido em 35% em relação ao PLA importado, a capacidade anual atingiu 80 mil peças e já entrou nos mercados educacionais de 15 países.
PHA (poli-hidroxialcanoato): avanço dos materiais biológicos de alto desempenho
Vantagens técnicas: o PHA é sintetizado por fermentação microbiana, possui biodegradabilidade total (taxa de degradação superior a 90% em 180 dias no ambiente marinho) e ampla faixa de ajuste de desempenho. O PHB (polihidroxibutirato) tem resistência à tração de 40-50 MPa, e o PHBV (copolímero de hidroxibutirato-hidroxivalerato) pode atingir alongamento na ruptura superior a 300%, muito melhor que os 5-10% do PLA.
Pontos-chave do processo: o controle da cristalinidade do PHA é fundamental para a qualidade da impressão. Recomenda-se adotar uma estratégia de resfriamento em etapas:
- Temperatura de extrusão: 175-185°C (para evitar degradação térmica)
- Temperatura do ambiente de impressão: 25-30°C (para controlar a velocidade de cristalização)
- Pós-processamento: recozimento a 80-100°C por 2 horas, elevando a cristalinidade de 45% para 65% e melhorando a estabilidade dimensional em 40%
Desafio de custo: atualmente, o preço da matéria-prima PHA é de 250 mil a 350 mil yuans por tonelada, 3-4 vezes o do PLA. No entanto, com o uso de processos de fermentação com consórcio microbiano (como a linhagem engenheirada de Ralstonia eutropha desenvolvida pela equipe do MIT), o custo da matéria-prima pode cair para 150 mil a 200 mil yuans por tonelada, com previsão de produção comercial em escala até 2025.
PA11 (poliamida 11): referência em materiais industriais de base biológica
Origem do material: o PA11 é sintetizado a partir de óleo de mamona, com conteúdo de carbono biogênico de cerca de 40%, sendo substituto direto do PA12 de base petrolífera. Sua taxa de absorção de água é de 1,9% (contra 1,5% do PA12), mas sua tenacidade é superior, com resistência ao impacto em baixa temperatura de 40 kJ/m² (contra 30 kJ/m² do PA12).
Comparação dos parâmetros do processo SLS:
| Parâmetro | PA11 | PA12 | Descrição da diferença |
|---|---|---|---|
| Potência do laser |