
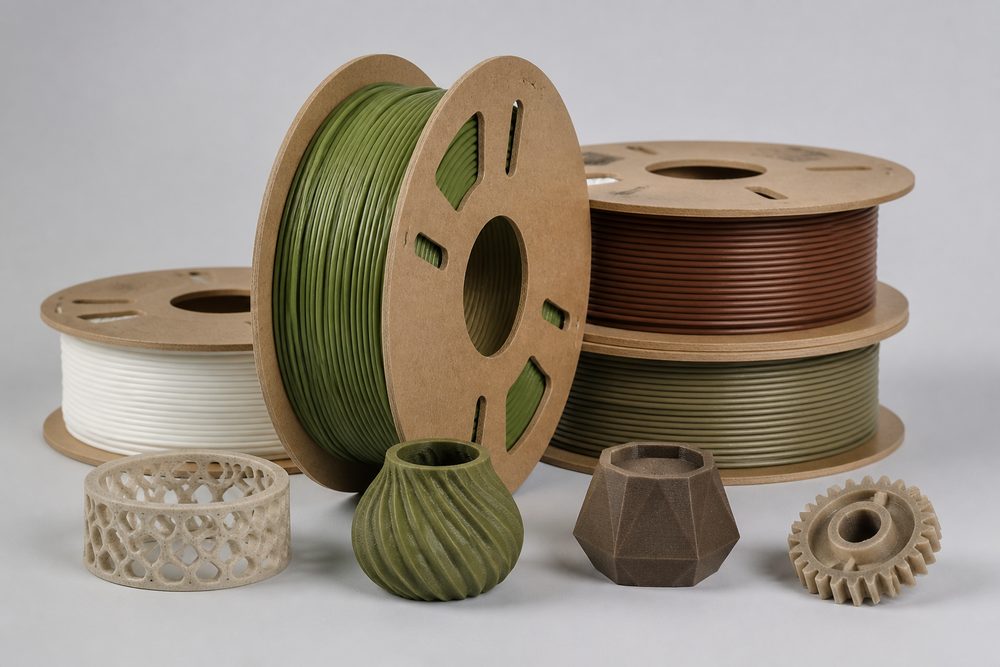
Введение: неизбежный выбор экологической трансформации для индустрии 3D-печати
Согласно данным Wohlers Report 2024, годовой темп роста мирового рынка аддитивного производства достигает 18,3%, однако доля традиционных материалов на нефтяной основе по-прежнему превышает 75%, а проблема выбросов углерода становится все более острой. Механизм пограничной углеродной корректировки ЕС (CBAM) уже включил пластиковые изделия в сферу регулирования, а цели Китая по «двойному углероду» требуют, чтобы к 2030 году интенсивность углеродных выбросов в обрабатывающей промышленности снизилась более чем на 18%. Если предприятия 3D-печати не начнут активную трансформацию, они столкнутся с тремя основными рисками: ростом затрат на экологическое соответствие на 15–25%, ограничением доступа к международным заказам и снижением ESG-рейтингa бренда.
В качестве примера можно привести одного поставщика услуг 3D-печати в Восточном Китае: при годовом выпуске 120 тонн деталей из PA12-индустриального нейлона интенсивность выбросов углерода составляла 8,2 тонны CO₂ на тонну материала, что значительно превышает отраслевой базовый показатель 6,5 тонны CO₂ на тонну. Когда клиент потребовал предоставить подтверждение углеродного следа, компания, не имея решения по применению экологичных материалов, потеряла европейский заказ стоимостью 3,8 млн юаней. Этот случай наглядно демонстрирует срочность экологической трансформации и ее коммерческую ценность.
1. Технологический прорыв и индустриализация биоматериалов
Биоматериалы — это полимерные материалы, изготовленные из возобновляемого биологического сырья (кукуруза, сахарный тростник, касторовое масло и т. д.), при этом их углеродный след на 40–80% ниже, чем у материалов на нефтяной основе. В сфере 3D-печати наиболее распространены три основные категории биоматериалов: PLA, PHA и PA11, каждая из которых имеет свои технические параметры и сценарии применения.
PLA (полимолочная кислота): технологическая оптимизация экологичного материала начального уровня
Свойства материала: PLA получают путем ферментации кукурузного крахмала; содержание биоуглерода достигает 100%, и это самый зрелый экологичный материал в 3D-печати. У него относительно низкая температура плавления (150–160°C), температура стеклования 55–65°C, что делает его подходящим для технологии FDM.
Ключевые технологические параметры:
- Температура экструзии: 190–220°C (на 40–50°C ниже, чем у PA12)
- Температура стола: 50–60°C (для предотвращения коробления)
- Скорость печати: 40–80 мм/с (слишком высокая скорость снижает прочность межслойного сцепления)
- Высота слоя: 0,1–0,3 мм (рекомендуется 0,2 мм для баланса эффективности и качества)
Ограничения по характеристикам и улучшения: Прочность на растяжение у чистого PLA составляет 50–60 МПа, но ударная вязкость — всего 2,5–4,0 кДж/м², а теплостойкость низкая (HDT около 55°C). За счет добавления бамбукового волокна (20–30%), древесной муки (10–15%) и других природных наполнителей можно повысить ударную вязкость до 6–8 кДж/м², HDT — до 75–85°C, сохранив при этом биобазированные свойства.
Пример применения: один производитель образовательного оборудования использовал композитный материал PLA + 20% бамбукового волокна для печати учебных моделей; продукция прошла стандарт безопасности игрушек ЕС EN71-3, себестоимость одной детали снизилась на 35% по сравнению с импортным PLA, годовая мощность достигла 80 тысяч изделий, и компания вышла на образовательные рынки 15 стран.
PHA (полигидроксиалканоаты): прорыв в высокопроизводительных биоматериалах
Технологические преимущества: PHA синтезируется путем микробной ферментации, обладает полной биоразлагаемостью (в морской воде степень разложения за 180 дней превышает 90%), а также широким диапазоном настраиваемых свойств. У PHB (полигидроксибутирата) прочность на растяжение достигает 40–50 МПа, а относительное удлинение при разрыве у PHBV (сополимера гидроксибутирата и гидроксивалерата) может превышать 300%, что значительно лучше, чем у PLA с 5–10%.
Технологические особенности: контроль степени кристалличности PHA является ключом к качеству печати. Рекомендуется ступенчатая стратегия охлаждения:
- Температура экструзии: 175–185°C (для предотвращения термодеструкции)
- Температура печатной среды: 25–30°C (для контроля скорости кристаллизации)
- Постобработка: отжиг при 80–100°C в течение 2 часов, при котором степень кристалличности повышается с 45% до 65%, а стабильность размеров — на 40%
Проблема стоимости: в настоящее время цена сырья PHA составляет 250–350 тыс. юаней за тонну, что в 3–4 раза выше, чем у PLA. Однако за счет применения технологии ферментации смешанными культурами (например, инженерного штамма Ralstonia eutropha, разработанного командой MIT) стоимость сырья можно снизить до 150–200 тыс. юаней за тонну, и, как ожидается, в 2025 году будет достигнуто коммерческое массовое производство.
PA11 (полиамид 11): эталон промышленного биобазированного материала
Источник материала: PA11 синтезируется из касторового масла, содержание биоуглерода составляет около 40%; это прямой заменитель нефтяного PA12. Его водопоглощение составляет 1,9% (у PA12 — 1,5%), но он обладает лучшей вязкостью, а ударная прочность при низких температурах достигает 40 кДж/м² (у PA12 — 30 кДж/м²).
Сравнение параметров процесса SLS:
| Параметр | PA11 | PA12 | Пояснение различий |
|---|---|---|---|
| Мощность лазера |