
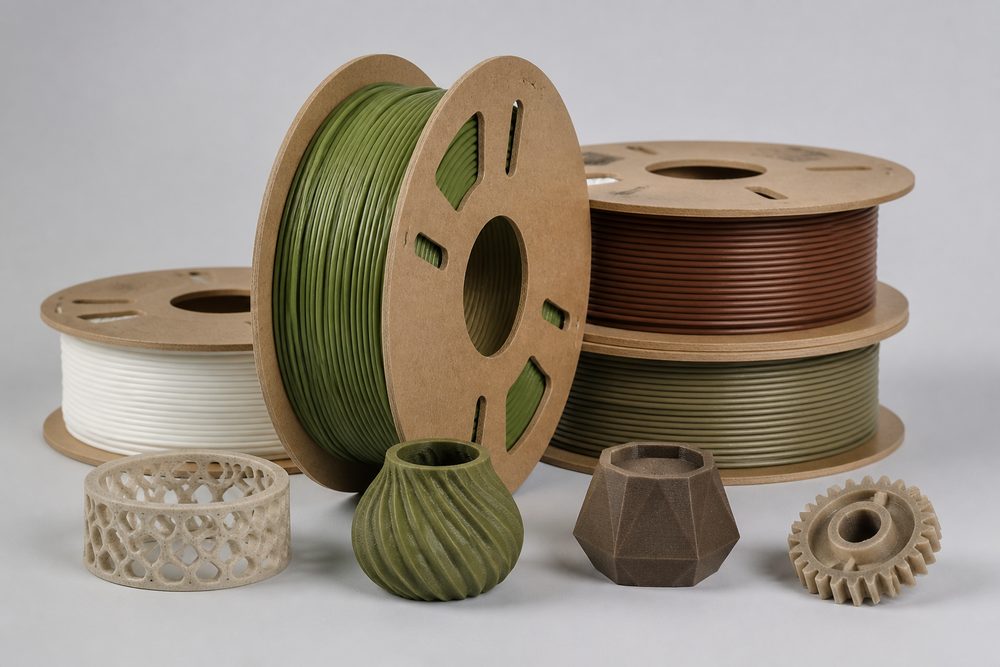
Introducción: la industria de la impresión 3D se enfrenta a la inevitable elección de la transición ecológica
Según los datos del Wohlers Report 2024, la tasa anual de crecimiento de la industria mundial de fabricación aditiva alcanza el 18,3%, pero la proporción de materiales tradicionales de base petrolera sigue superando el 75%, y el problema de las emisiones de carbono se vuelve cada vez más evidente. El Mecanismo de Ajuste en Frontera por Carbono de la UE (CBAM) ya ha incluido los productos plásticos en su ámbito de control, y el objetivo chino de "doble carbono" exige que la intensidad de las emisiones de carbono de la industria manufacturera se reduzca en más del 18% antes de 2030. Si las empresas de impresión 3D no se transforman de forma proactiva, afrontarán tres grandes riesgos: aumento del 15-25% en los costes de cumplimiento medioambiental, restricciones de acceso a pedidos internacionales y una rebaja en la calificación ESG de la marca.
Tomando como ejemplo a un proveedor de servicios de impresión 3D de la región oriental de China, su producción anual de piezas de nailon PA12 asciende a 120 toneladas, con una intensidad de emisiones de carbono de 8,2 toneladas de CO₂ por tonelada de material, muy por encima del valor de referencia del sector de 6,5 toneladas de CO₂ por tonelada. Cuando un cliente le exigió aportar una प्रमाणificación de huella de carbono, perdió un pedido europeo valorado en 3,8 millones de yuanes por carecer de una solución de aplicación de materiales ecológicos. Este caso pone de relieve la urgencia y el valor comercial de la transición ecológica.
1. Avances tecnológicos y aplicaciones industrializadas de los materiales de base biológica
Los materiales de base biológica se refieren a materiales poliméricos elaborados a partir de recursos de biomasa renovable (maíz, caña de azúcar, aceite de ricino, etc.), cuya huella de carbono es entre un 40% y un 80% menor que la de los materiales derivados del petróleo. Actualmente, en el ámbito de la impresión 3D, los materiales de base biológica más utilizados se dividen en tres grandes categorías: PLA, PHA y PA11, cada una con parámetros técnicos y escenarios de aplicación específicos.
PLA (ácido poliláctico): optimización técnica de un material ecológico de nivel inicial
Características del material: El PLA se obtiene mediante la fermentación del almidón de maíz, tiene un contenido de carbono biogénico del 100% y es el material ecológico más maduro para la impresión 3D. Presenta un punto de fusión relativamente bajo (150-160°C), una temperatura de transición vítrea de 55-65°C y es adecuado para el proceso FDM.
Parámetros clave del proceso:
- Temperatura de extrusión: 190-220°C (40-50°C inferior a la del PA12)
- Temperatura de la cama caliente: 50-60°C (para evitar deformaciones)
- Velocidad de impresión: 40-80 mm/s (si es demasiado alta, disminuye la adhesión entre capas)
- Altura de capa: 0,1-0,3 mm (se recomienda 0,2 mm para equilibrar eficiencia y calidad)
Limitaciones de rendimiento y mejoras: La resistencia a la tracción del PLA puro es de 50-60 MPa, pero su resistencia al impacto es de solo 2,5-4,0 kJ/m², y su resistencia térmica es pobre (HDT de aproximadamente 55°C). Mediante la adición de fibras de bambú (20-30%), harina de madera (10-15%) y otros rellenos naturales, la resistencia al impacto puede elevarse a 6-8 kJ/m², la HDT a 75-85°C, manteniendo al mismo tiempo las características de base biológica.
Caso de aplicación: Un fabricante de equipos educativos adoptó material compuesto PLA + 20% de fibra de bambú para imprimir modelos didácticos. El producto superó la norma de seguridad de juguetes EN71-3 de la UE, el coste por pieza se redujo un 35% respecto al PLA importado, la capacidad anual alcanzó las 80.000 piezas y ya ha प्रवेशado en los mercados educativos de 15 países.
PHA (polihidroxialcanoato): un avance en materiales biológicos de alto rendimiento
Ventajas técnicas: El PHA se sintetiza mediante fermentación microbiana, posee biodegradabilidad completa (en el entorno marino, su tasa de degradación supera el 90% en 180 días) y un amplio rango de propiedades ajustables. La resistencia a la tracción del PHB (polihidroxibutirato) alcanza 40-50 MPa, mientras que el alargamiento a la rotura del PHBV (copolímero de hidroxibutirato-hidroxivalerato) puede superar el 300%, muy por encima del 5-10% del PLA.
Puntos clave del proceso: El control del grado de cristalinidad del PHA es esencial para la calidad de impresión. Se recomienda adoptar una estrategia de enfriamiento escalonado:
- Temperatura de extrusión: 175-185°C (para evitar la degradación térmica)
- Temperatura ambiente de impresión: 25-30°C (para controlar la velocidad de cristalización)
- Posprocesado: recocido a 80-100°C × 2 horas; la cristalinidad aumenta del 45% al 65% y la estabilidad dimensional mejora un 40%
Desafío de costes: Actualmente, el precio de la materia prima PHA es de 250.000-350.000 yuanes por tonelada, entre 3 y 4 veces el del PLA. Sin embargo, mediante un proceso de fermentación con consorcios microbianos (como la cepa de ingeniería Ralstonia eutropha desarrollada por el equipo del MIT), el coste de la materia prima puede reducirse a 150.000-200.000 yuanes por tonelada, y se espera que en 2025 pueda lograrse la producción comercial en masa.
PA11 (poliamida 11): referente de los materiales de base biológica de grado industrial
Origen del material: El PA11 se sintetiza a partir de aceite de ricino, tiene un contenido de carbono biogénico de aproximadamente el 40% y es un sustituto directo del PA12 de base petrolera. Su tasa de absorción de agua es del 1,9% (frente al 1,5% del PA12), pero presenta una mayor tenacidad y una resistencia al impacto a baja temperatura de 40 kJ/m² (30 kJ/m² en el PA12).
Comparación de parámetros del proceso SLS:
| Parámetro | PA11 | PA12 | Descripción de la diferencia |
|---|---|---|---|
| Potencia láser |