
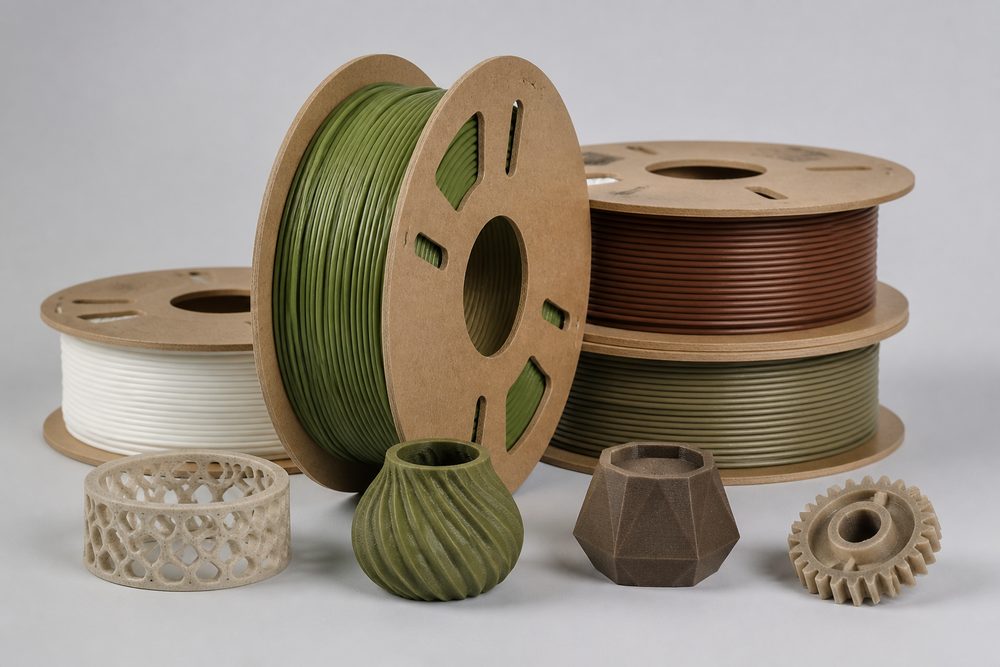
Inleiding: De onvermijdelijke keuze voor een milieutransitie in de 3D-printindustrie
Volgens gegevens uit de Wohlers Report 2024 bedraagt de jaarlijkse groei van de wereldwijde additieve maakindustrie 18,3%, maar het aandeel traditionele op aardolie gebaseerde materialen blijft boven de 75%, waardoor het probleem van koolstofemissies steeds prominenter wordt. Het koolstofgrenscorrectiemechanisme van de EU (CBAM) heeft kunststofproducten al onder de regulering gebracht, en China’s "dubbele koolstof"-doelstelling vereist dat de koolstofemissie-intensiteit van de maakindustrie vóór 2030 met meer dan 18% daalt. Als 3D-printbedrijven niet proactief transformeren, zullen zij met drie grote risico’s worden geconfronteerd: een stijging van de kosten voor milieukompliance met 15-25%, beperkingen op de toegang tot internationale orders en een verlaging van de ESG-rating van het merk.
Neem als voorbeeld een 3D-printdienstverlener in Oost-China: de jaarlijkse productie bedroeg 120 ton PA12-nylononderdelen, met een koolstofemissie-intensiteit van 8,2 ton CO₂/ton materiaal, ruimschoots boven de sectorbenchmark van 6,5 ton CO₂/ton. Toen een klant om een bewijs van de koolstofvoetafdruk vroeg, verloor het bedrijf een Europese order met een waarde van 3,8 miljoen yuan wegens het ontbreken van een plan voor de toepassing van milieuvriendelijke materialen. Deze casus benadrukt de urgentie van milieutransitie en de commerciële waarde ervan.
1. Technologische doorbraken en industriële toepassing van biobased materialen
Biobased materialen verwijzen naar polymeermaterialen die als grondstof hernieuwbare biomassa gebruiken (zoals maïs, suikerriet, ricinusolie, enz.), en hun koolstofvoetafdruk ligt 40-80% lager dan die van op aardolie gebaseerde materialen. Op dit moment omvatten de belangrijkste biobased materialen in de 3D-printsector drie grote categorieën: PLA, PHA en PA11, elk met specifieke technische parameters en toepassingsscenario’s.
PLA (polymelkzuur): technologische optimalisatie van een instapniveau milieuvriendelijk materiaal
Materiaaleigenschappen: PLA wordt verkregen door fermentatie van maïszetmeel, heeft een biogeen koolstofgehalte van 100% en is het meest volwassen milieuvriendelijke materiaal voor 3D-printen. Het heeft een laag smeltpunt (150-160°C) en een glasovergangstemperatuur van 55-65°C, waardoor het geschikt is voor FDM-processen.
Belangrijke procesparameters:
- Extrusietemperatuur: 190-220°C (40-50°C lager dan PA12)
- Warmbedtemperatuur: 50-60°C (om kromtrekken te voorkomen)
- Printsnelheid: 40-80 mm/s (te snel leidt tot een lagere tussenlaaghechting)
- Laaghoogte: 0,1-0,3 mm (aanbevolen 0,2 mm om efficiëntie en kwaliteit in balans te brengen)
Prestatiebeperkingen en verbeteringen: De treksterkte van zuiver PLA bedraagt 50-60 MPa, maar de slagsterkte slechts 2,5-4,0 kJ/m², met een slechte warmtebestendigheid (HDT ongeveer 55°C). Door natuurlijke vulstoffen zoals bamboevezel (20-30%) en houtpoeder (10-15%) toe te voegen, kan de slagsterkte worden verhoogd tot 6-8 kJ/m² en de HDT tot 75-85°C, terwijl de biobased eigenschappen behouden blijven.
Toepassingscase: Een fabrikant van onderwijsapparatuur gebruikt PLA + 20% bamboevezel-composietmateriaal om onderwijsmodellen te printen. Het product voldoet aan de EU EN71-3 speelgoedveiligheidsnorm, de kosten per stuk liggen 35% lager dan die van geïmporteerd PLA, de jaarlijkse productiecapaciteit bedraagt 80.000 stuks en het product is inmiddels de onderwijsmarkt van 15 landen binnengekomen.
PHA (polyhydroxyalkanoaten): de doorbraak in hoogwaardige biobased materialen
Technologische voordelen: PHA wordt gesynthetiseerd door microbiële fermentatie, heeft een volledig biologisch afbreekbaarheid (in zeewateromgeving is de afbraaksnelheid na 180 dagen >90%) en een breed regelbaar prestatiebereik. De treksterkte van PHB (polyhydroxybutyraat) bereikt 40-50 MPa, terwijl de rek bij breuk van PHBV (copolymeer van hydroxybutyraat-hydroxyvaleraat) meer dan 300% kan bedragen, veel beter dan de 5-10% van PLA.
Procesaandachtspunten: Het beheersen van de kristalliniteit van PHA is cruciaal voor de printkwaliteit. Een trapsgewijze koelstrategie wordt aanbevolen:
- Extrusietemperatuur: 175-185°C (om thermische ontleding te voorkomen)
- Printomgevingstemperatuur: 25-30°C (om de kristallisatiesnelheid te beheersen)
- Nabehandeling: gloeibehandeling bij 80-100°C × 2 uur; de kristalliniteit neemt toe van 45% naar 65%, en de maatvastheid verbetert met 40%
Kostenuitegaging: Momenteel ligt de grondstofprijs van PHA op 250.000-350.000 yuan per ton, 3-4 keer zo hoog als PLA. Door een gemengde fermentatie van microbiële gemeenschappen toe te passen (zoals de door het MIT-team ontwikkelde genetisch gemodificeerde Ralstonia eutropha-stam), kunnen de grondstofkosten worden teruggebracht tot 150.000-200.000 yuan per ton, en naar verwachting kan in 2025 commerciële massaproductie worden gerealiseerd.
PA11 (polyamide 11): de benchmark voor industriële biobased materialen
Materiaalbron: PA11 wordt gesynthetiseerd uit ricinusolie, heeft een biogeen koolstofgehalte van ongeveer 40% en is een directe vervanger van op aardolie gebaseerde PA12. De waterabsorptie bedraagt 1,9% (PA12 is 1,5%), maar de taaiheid is beter, met een slagsterkte bij lage temperatuur van 40 kJ/m² (PA12 is 30 kJ/m²).
Vergelijking van SLS-procesparameters:
| Parameter | PA11 | PA12 | Uitleg van het verschil |
|---|---|---|---|
| Laservermogen |