
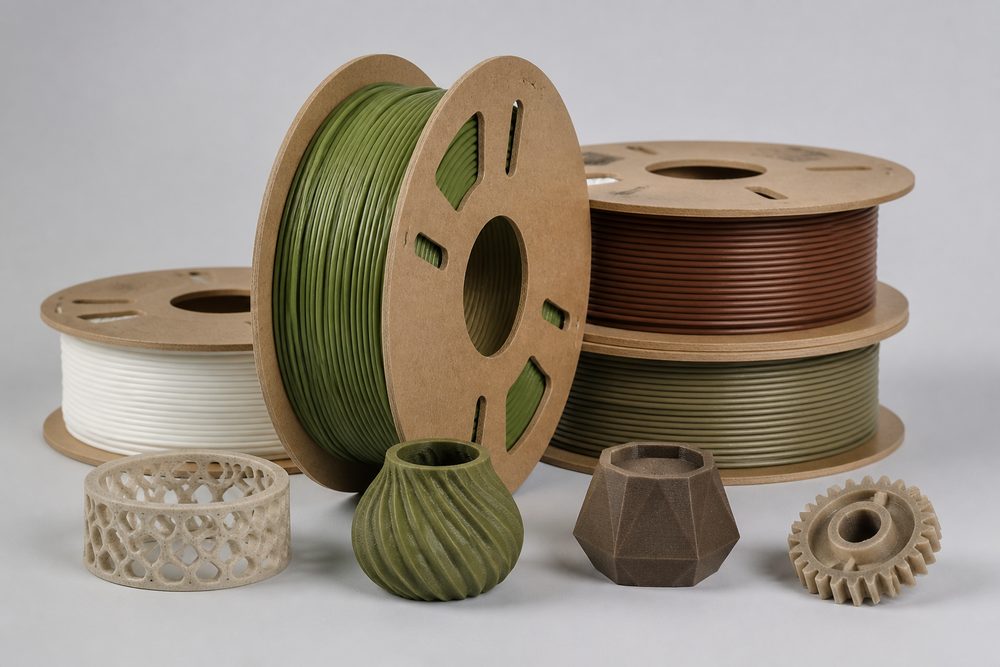
บทนำ: ทางเลือกที่หลีกเลี่ยงไม่ได้ของอุตสาหกรรมการพิมพ์ 3 มิติในการเปลี่ยนผ่านสู่ความยั่งยืน
ตามข้อมูลจาก Wohlers Report 2024 อุตสาหกรรมการผลิตแบบเติมเนื้อทั่วโลกมีอัตราการเติบโตต่อปี 18.3% แต่สัดส่วนวัสดุจากปิโตรเลียมแบบดั้งเดิมยังเกิน 75% ปัญหาการปล่อยคาร์บอนจึงทวีความชัดเจนขึ้น กลไกปรับคาร์บอนก่อนเข้าพรมแดนของสหภาพยุโรป (CBAM) ได้รวมผลิตภัณฑ์พลาสติกไว้ในขอบเขตการกำกับดูแลแล้ว และเป้าหมาย “คาร์บอนคู่” ของจีนกำหนดให้ความเข้มการปล่อยคาร์บอนของภาคการผลิตต้องลดลงมากกว่า 18% ก่อนปี 2030 หากบริษัทพิมพ์ 3 มิติไม่ปรับตัวเชิงรุก จะเผชิญความเสี่ยง 3 ประการ: ต้นทุนการปฏิบัติตามข้อกำหนดด้านสิ่งแวดล้อมเพิ่มขึ้น 15-25% การเข้าถึงคำสั่งซื้อระหว่างประเทศถูกจำกัด และเรตติ้ง ESG ของแบรนด์ถูกปรับลด
ยกตัวอย่างผู้ให้บริการงานพิมพ์ 3 มิติรายหนึ่งในภาคตะวันออกของจีน ซึ่งมีกำลังการผลิตชิ้นส่วน PA12 ไนลอนปีละ 120 ตัน และมีความเข้มการปล่อยคาร์บอน 8.2 ตัน CO₂/ตันวัสดุ สูงกว่าค่ามาตรฐานอุตสาหกรรมที่ 6.5 ตัน CO₂/ตันอย่างมาก เมื่อลูกค้าร้องขอหลักฐานคาร์บอนฟุตพริ้นท์ เนื่องจากไม่มีแผนการประยุกต์ใช้วัสดุรักษ์สิ่งแวดล้อม จึงพลาดคำสั่งซื้อจากยุโรปมูลค่า 3.8 ล้านหยวน กรณีนี้สะท้อนให้เห็นถึงความเร่งด่วนและคุณค่าทางธุรกิจของการเปลี่ยนผ่านสู่ความยั่งยืนอย่างชัดเจน
1. ความก้าวหน้าทางเทคโนโลยีและการประยุกต์ใช้เชิงอุตสาหกรรมของวัสดุชีวภาพ
วัสดุชีวภาพหมายถึงวัสดุพอลิเมอร์ที่ใช้ทรัพยากรชีวมวลหมุนเวียน เช่น ข้าวโพด อ้อย น้ำมันละหุ่ง ฯลฯ เป็นวัตถุดิบ โดยมีคาร์บอนฟุตพริ้นท์ต่ำกว่าวัสดุจากปิโตรเลียม 40-80% ปัจจุบันวัสดุชีวภาพหลักในวงการพิมพ์ 3 มิติแบ่งเป็น 3 กลุ่มใหญ่ ได้แก่ PLA, PHA และ PA11 ซึ่งแต่ละชนิดมีพารามิเตอร์ทางเทคนิคและสถานการณ์การใช้งานเฉพาะของตนเอง
PLA (กรดโพลีแลกติก): การปรับปรุงทางเทคนิคของวัสดุรักษ์สิ่งแวดล้อมระดับเริ่มต้น
คุณสมบัติของวัสดุ: PLA ผลิตจากการหมักแป้งข้าวโพด มีปริมาณคาร์บอนชีวภาพ 100% และเป็นวัสดุรักษ์สิ่งแวดล้อมที่พัฒนาสำหรับการพิมพ์ 3 มิติได้สมบูรณ์ที่สุด จุดหลอมเหลวค่อนข้างต่ำ (150-160°C) อุณหภูมิการเปลี่ยนสถานะแก้ว 55-65°C เหมาะสำหรับกระบวนการ FDM
พารามิเตอร์กระบวนการสำคัญ:
- อุณหภูมิการอัดรีด: 190-220°C (ต่ำกว่า PA12 ประมาณ 40-50°C)
- อุณหภูมิแท่นพิมพ์ร้อน: 50-60°C (ป้องกันการโก่งงอ)
- ความเร็วพิมพ์: 40-80 มม./วินาที (หากเร็วเกินไปจะทำให้แรงยึดเกาะระหว่างชั้นลดลง)
- ความสูงชั้น: 0.1-0.3 มม. (แนะนำ 0.2 มม. เพื่อสมดุลระหว่างประสิทธิภาพและคุณภาพ)
ข้อจำกัดด้านสมรรถนะและการปรับปรุง: PLA บริสุทธิ์มีความต้านทานแรงดึง 50-60MPa แต่ความต้านทานแรงกระแทกเพียง 2.5-4.0kJ/m² ทนความร้อนได้ไม่ดี (HDT ประมาณ 55°C) โดยการเติมสารเติมแต่งธรรมชาติ เช่น เส้นใยไผ่ (20-30%) ผงไม้ (10-15%) สามารถเพิ่มความต้านทานแรงกระแทกเป็น 6-8kJ/m² และเพิ่ม HDT เป็น 75-85°C พร้อมคงคุณสมบัติชีวภาพไว้ได้
กรณีการใช้งาน: ผู้ผลิตอุปกรณ์การศึกษารายหนึ่งใช้วัสดุคอมโพสิต PLA+เส้นใยไผ่ 20% ในการพิมพ์โมเดลการสอน ผลิตภัณฑ์ผ่านมาตรฐานความปลอดภัยของเล่น EU EN71-3 ต้นทุนต่อชิ้นต่ำกว่า PLA นำเข้า 35% กำลังการผลิตต่อปี 80,000 ชิ้น และได้เข้าสู่ตลาดการศึกษาของ 15 ประเทศแล้ว
PHA (โพลีไฮดรอกซีอัลคาโนเอต): ความก้าวหน้าของวัสดุชีวภาพสมรรถนะสูง
ข้อได้เปรียบทางเทคนิค: PHA สังเคราะห์ด้วยการหมักของจุลินทรีย์ มีความสามารถย่อยสลายทางชีวภาพอย่างสมบูรณ์ (อัตราการย่อยสลายในสภาพแวดล้อมน้ำทะเลภายใน 180 วันมากกว่า 90%) และมีช่วงการปรับแต่งสมรรถนะกว้าง PHB (โพลีไฮดรอกซีบิวทิเรต) มีความต้านทานแรงดึง 40-50MPa ส่วน PHBV (โคพอลิเมอร์ของไฮดรอกซีบิวทิเรต-ไฮดรอกซีวาเลอเรต) มีอัตราการยืดตัวก่อนขาดได้มากกว่า 300% ซึ่งเหนือกว่า PLA ที่มีเพียง 5-10% อย่างมาก
จุดสำคัญของกระบวนการ: การควบคุมความเป็นผลึกของ PHA เป็นกุญแจสำคัญต่อคุณภาพการพิมพ์ แนะนำให้ใช้กลยุทธ์การทำความเย็นแบบขั้นบันได:
- อุณหภูมิการอัดรีด: 175-185°C (หลีกเลี่ยงการสลายตัวจากความร้อน)
- อุณหภูมิแวดล้อมการพิมพ์: 25-30°C (ควบคุมความเร็วการตกผลึก)
- การอบหลังการพิมพ์: อบคืนตัวที่ 80-100°C × 2 ชั่วโมง ความเป็นผลึกเพิ่มจาก 45% เป็น 65% และความเสถียรเชิงมิติสูงขึ้น 40%
ความท้าทายด้านต้นทุน: ปัจจุบันวัตถุดิบ PHA มีราคา 250,000-350,000 หยวน/ตัน ซึ่งเป็น 3-4 เท่าของ PLA แต่ด้วยการใช้กระบวนการหมักแบบกลุ่มจุลินทรีย์ผสม (เช่น สายพันธุ์ดัดแปลงของ Ralstonia eutropha ที่ทีม MIT พัฒนา) ต้นทุนวัตถุดิบสามารถลดลงเหลือ 150,000-200,000 หยวน/ตัน และคาดว่าจะสามารถผลิตเชิงพาณิชย์ได้ในปริมาณมากในปี 2025
PA11 (โพลีเอไมด์ 11): มาตรฐานของวัสดุชีวภาพระดับอุตสาหกรรม
แหล่งที่มาของวัสดุ: PA11 สังเคราะห์จากน้ำมันละหุ่ง มีปริมาณคาร์บอนชีวภาพประมาณ 40% เป็นวัสดุทดแทนโดยตรงของ PA12 ที่มาจากปิโตรเลียม อัตราการดูดซึมน้ำ 1.9% (PA12 คือ 1.5%) แต่มีความเหนียวดีกว่า โดยความต้านทานแรงกระแทกที่อุณหภูมิต่ำอยู่ที่ 40kJ/m² (PA12 คือ 30kJ/m²)
การเปรียบเทียบพารามิเตอร์กระบวนการ SLS:
| พารามิเตอร์ | PA11 | PA12 | คำอธิบายความแตกต่าง |
|---|---|---|---|
| กำลังเลเซอร์ |