
No model yet, material choice and wall thickness are explained from a practical angle.
Pusat Pengetahuan
Blueprint News
lantu3D meninjau ketebalan dinding, struktur, material, proses, jumlah, dan finishing sebelum penawaran.
01Guides
02Bahan
03Sudut pandang pelanggan
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Analisis Fraktografi Komponen Cetak 3D yang Gagal Saat Beroperasi: Metode Rekayasa dari Morfologi Makro, Rantai Bukti SEM/EDS hingga Atribusi Sumber Inisiasi Retak
Setelah komponen cetak 3D patah selama penggunaan, catatan proses dan data kupon uji yang memenuhi syarat sering kali tidak dapat menjawab mengapa dan dari mana patah dimulai. Artikel ini membedakan analisis fraktografi dari pencegahan cacat manufaktur, karakterisasi metalografi, dan proses 8D; membahas perlindungan serta pengambilan sampel patahan, interpretasi tiga zona makro, kriteria SEM/EDS mikroskopis, matriks atribusi material/proses/desain/operasi, dan tindakan korektif berulang untuk membentuk rantai bukti yang dapat diverifikasi.

news
Kalibrasi Nilai Kerapuhan dan Validasi Kemasan Peredam untuk Komponen Presisi Cetak 3D: Metode Terukur dari Tinggi Jatuh, Kurva Bantalan hingga ISTA dan ASTM D4169
Komponen cetak 3D berdinding tipis, berstruktur kisi, dan pascaproses kerap gagal selama pengiriman akibat satu benturan jatuh berdurasi puluhan milidetik. Menambah ketebalan busa semata bahkan dapat meneruskan percepatan benturan langsung ke penampang terlemah. Artikel ini mengubah nilai kerapuhan G, tinggi jatuh, tegangan statis, dan ketebalan bantalan menjadi kriteria rekayasa yang dapat dihitung serta diverifikasi, mencakup pemilihan berdasarkan kurva bantalan, validasi urutan jatuh ISTA 2A dan ASTM D4169, serta metode kalibrasi dan pencatatan rilis yang mencakup arah pencetakan dan kondisi pascaproses.

news
Validasi Tribologi Komponen Cetak 3D: Dari Profil Kondisi Operasi dan Arah Pengambilan Sampel hingga Kriteria Pelepasan Laju Keausan dan Adhesi Pelapisan
Setelah komponen cetak digunakan pada pasangan gesek seperti slider, permukaan seal, dan rel pemandu, kesesuaian dimensi dan kekuatan tidak dapat memprediksi masa pakai. Artikel ini menjadikan profil kondisi operasi, nilai PV, arah pengambilan sampel, kondisi permukaan, koefisien gesek keadaan tunak, dan laju keausan spesifik sebagai parameter terkendali; serta menyajikan pengujian tiga tingkat tegangan, kriteria adhesi pelapisan, batas ekstrapolasi umur Weibull, dan lima mode kegagalan untuk meningkatkan validasi keausan dari foto jejak aus menjadi bukti pelepasan yang dapat diverifikasi.
news
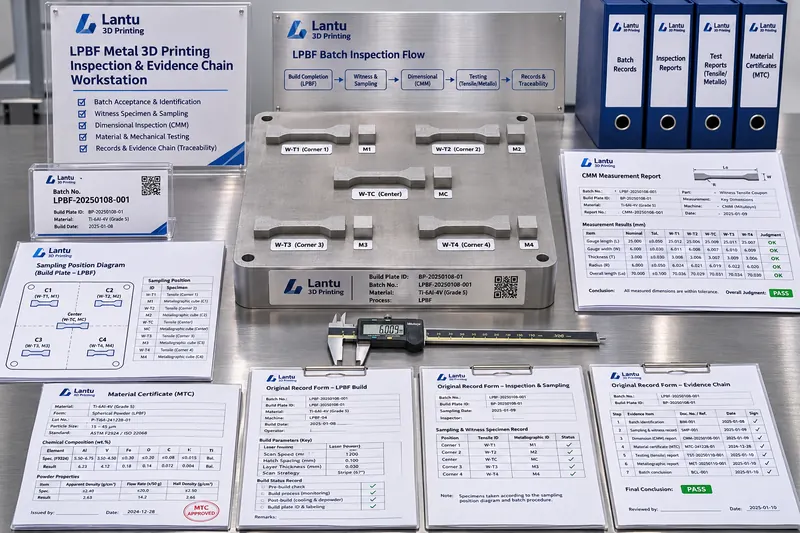
Manajemen Batch Inspeksi dan Spesimen Satu Tungku untuk Pencetakan 3D: Rantai Bukti dari Aturan Pengelompokan, Arah Pengambilan Sampel, hingga Catatan Asli dan Uji Ulang Sampel Simpan
Sengketa pelepasan produk pada pencetakan 3D skala kecil sering timbul karena batas batch inspeksi tidak jelas, spesimen satu tungku tidak diproses dalam tungku yang sama dengan komponen kiriman, catatan asli dapat diubah, atau batch tetap ditandai lulus setelah komponen tidak sesuai dipisahkan. Artikel ini menyajikan aturan pengelompokan empat elemen berdasarkan nomor batch material, mesin, versi parameter, dan build chamber; pencatatan arah pengambilan spesimen tarik dan blok metalografi satu tungku; pengendalian versi catatan asli ALCOA+ dan templat laporan; serta ketentuan karantina, konsesi, masa simpan sampel, dan pemicu uji ulang untuk menjadikan kesimpulan mutu sebagai rantai bukti rekayasa yang dapat direproduksi, ditelusuri, dan diuji kembali.
news
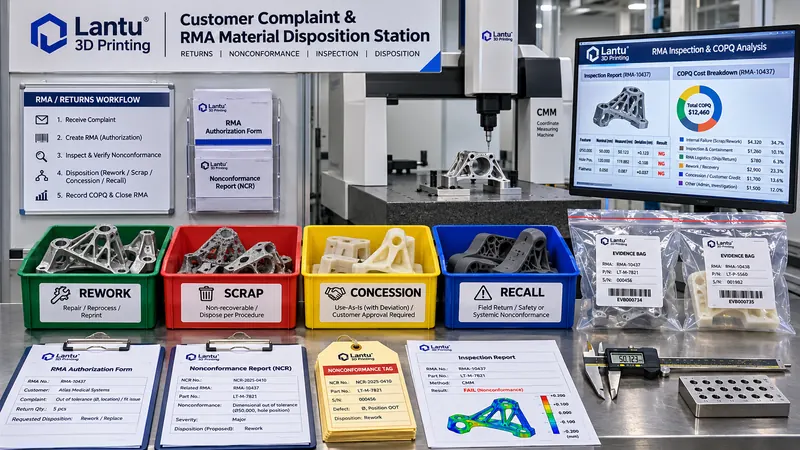
Penanganan Pengembalian dan Penarikan Kembali atas Keluhan Pelanggan 3D Printing
Jika keluhan pelanggan hanya ditangani dengan pengiriman pengganti dan laporan 8D, kerugian nyata seperti penghentian lini, inspeksi ulang, diskon, dan kehilangan pesanan sering terlewat. Dengan contoh komponen kustom cetak 3D, artikel ini menjelaskan batasan retur, penggantian, perbaikan, konsesi, dan recall; klasifikasi keluhan A/B/C serta ambang RPN; rantai penanganan RMA tujuh titik; empat kategori COPQ; tingkat defect escape; kondisi pemicu recall; serta daftar implementasi 30 hari untuk mengubah data purnajual menjadi masukan bagi desain, proses, dan rencana inspeksi.
news
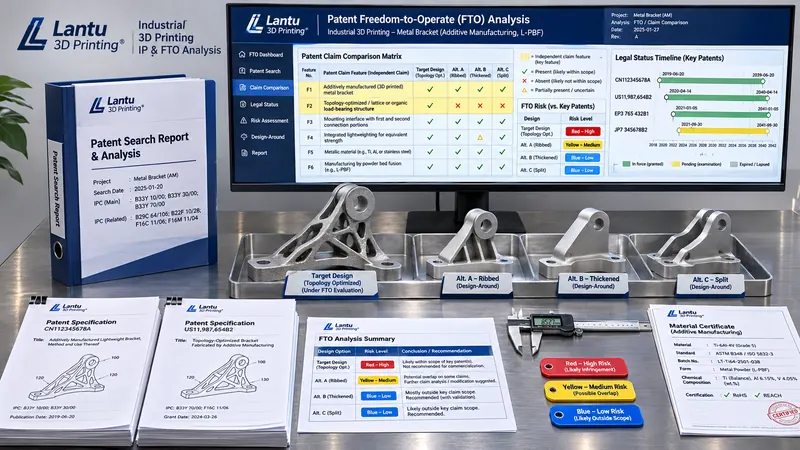
Analisis Freedom to Operate (FTO) untuk Proyek Pencetakan 3D: Metode Rekayasa dari Batas Pencarian dan Pemetaan Klaim hingga Desain Penghindaran dan Keputusan Lisensi
Proyek pencetakan 3D sering mencampuradukkan kelayakan teknis dengan kepatuhan penyerahan produk. Artikel ini membahas FTO paten melalui batas pencarian, pemetaan fitur per klaim, klasifikasi risiko merah-kuning-biru, desain penghindaran, analisis validitas, dan perhitungan lisensi, serta empat gerbang kontrol sebelum penawaran, pembekuan desain, perubahan, dan pelepasan produksi massal.

news
Ketertelusuran Nilai Data Inspeksi Cetak 3D: Metode Rekayasa dari Verifikasi Sertifikat Kalibrasi hingga Ketidakpastian Pengukuran dan Perbandingan Antar-Laboratorium
Dua laboratorium melaporkan 8,019 mm dan 8,028 mm untuk komponen yang sama, tetapi kesesuaian tidak dapat diputuskan dalam toleransi ±0,025 mm. Artikel ini menguraikan rantai ketertelusuran nilai menjadi empat tingkat, mencakup lima pemeriksaan sertifikat kalibrasi, bahan acuan bersertifikat dan diagram kendali pemeriksaan antara, contoh evaluasi ketidakpastian GUM, kriteria perbandingan antar-laboratorium dengan nilai En dan skor z, serta rantai rekaman inspeksi ALCOA+, sehingga keputusan penerimaan cetak 3D berubah dari “kami yakin sesuai” menjadi kesimpulan yang dapat dihitung ulang oleh pihak ketiga.

news
Memilih Struktur Kontrak untuk Memperoleh Peralatan Pencetakan 3D: Batas Biaya dan Metode Alokasi Risiko dari Pembelian, Sewa hingga Tarif per Komponen
Keputusan investasi peralatan tidak cukup hanya menghitung TCO dan periode pengembalian modal. Artikel ini membagi perolehan kapabilitas menjadi empat struktur kontrak: pembelian langsung, sewa operasi, sewa pembiayaan, serta tarif per komponen. Dengan metrik yang seragam, artikel ini menghitung kurva biaya per komponen dan titik kritis utilisasi sekitar 62%, memperjelas alokasi enam risiko—iterasi teknologi, waktu henti, kapasitas, data proses, nilai residu, dan kepatuhan—serta merumuskan daftar klausul kontrak yang dapat dievaluasi agar keputusan membeli peralatan menjadi terukur, dapat dinegosiasikan, dan dapat ditinjau ulang.

news
Penuaan Lingkungan dan Validasi Ketahanan Komponen Cetak 3D: Metode Rekayasa dari Kabut Garam, Panas-Lembap hingga Siklus Termal dan Uji UV Dipercepat
Komponen cetak 3D yang lulus inspeksi saat keluar pabrik dapat mengalami lepuh lapisan, resin menguning, nilon membengkak akibat kelembapan, atau korosi sumuran pada logam setelah enam bulan digunakan. Artikel ini menyajikan metode lengkap mulai dari penetapan profil lingkungan operasi, batas penerapan empat uji penuaan dasar, desain uji percepatan dengan tegangan gabungan, hingga persiapan spesimen dengan orientasi dan kondisi permukaan terkendali serta interpretasi statistik Weibull.

news
Asuransi Pengangkutan dan Manajemen Klaim untuk Komponen Presisi Cetak 3D: Pendekatan Rekayasa dari Pemilihan Polis hingga Subrogasi
Ketika komponen cetak 3D bernilai tinggi rusak dalam pengiriman, kompensasi sering kali jauh di bawah kerugian aktual. Artikel ini membahas perbedaan antara asuransi kargo dan asuransi tanggung jawab pengangkut, menguraikan cara mengisi unsur pertanggungan seperti nilai asuransi, deductible, dan deklarasi kemasan, serta menjelaskan alur klaim dari pelaporan, pengumpulan bukti, hingga kuantifikasi kerugian. Artikel ini juga membahas batas kewajiban dalam subrogasi dan menyediakan daftar periksa risiko yang dapat diterapkan sebelum pengiriman.
news
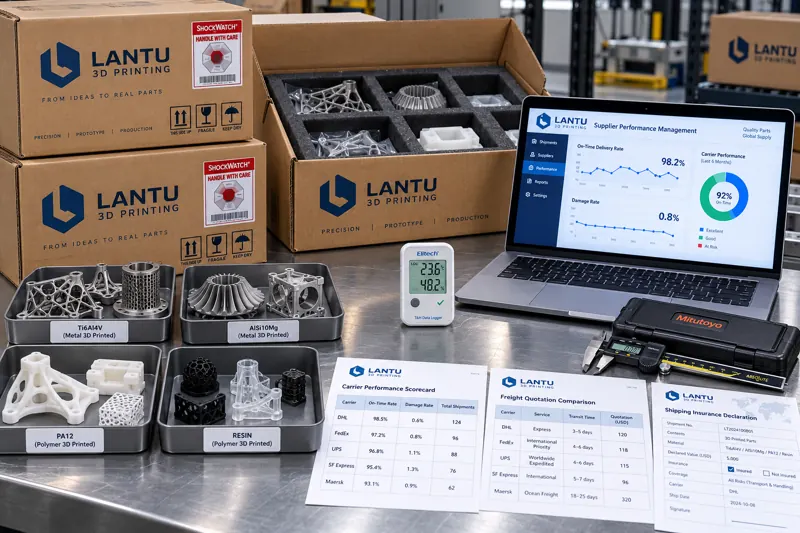
Manajemen Carrier untuk Pengiriman Cetak 3D: Metode Rekayasa dari Kualifikasi, Evaluasi Kinerja, hingga Ketentuan Tarif dan Siklus Tertutup Kerusakan
Kerusakan dalam pengiriman cetak 3D sering kali bukan berasal dari solusi pengemasan, melainkan dari tahap pengangkutan. Artikel ini menyajikan metode manajemen carrier yang dapat diterapkan: menguraikan ketidaksesuaian transportasi menjadi kerusakan fungsional, kerusakan kosmetik, deviasi waktu, dan kekurangan catatan; mengklasifikasikan kiriman ke level A/B/C berdasarkan risiko komponen; membangun penilaian kuartalan berdasarkan tingkat kerusakan, pencapaian ketepatan waktu, kelengkapan catatan, dan kerja sama klaim; membandingkan biaya total per unit yang sudah tiba; serta menetapkan batas pertanggungan, titik awal batas waktu klaim, dan pembagian beban pembuktian dalam ketentuan kontrak.
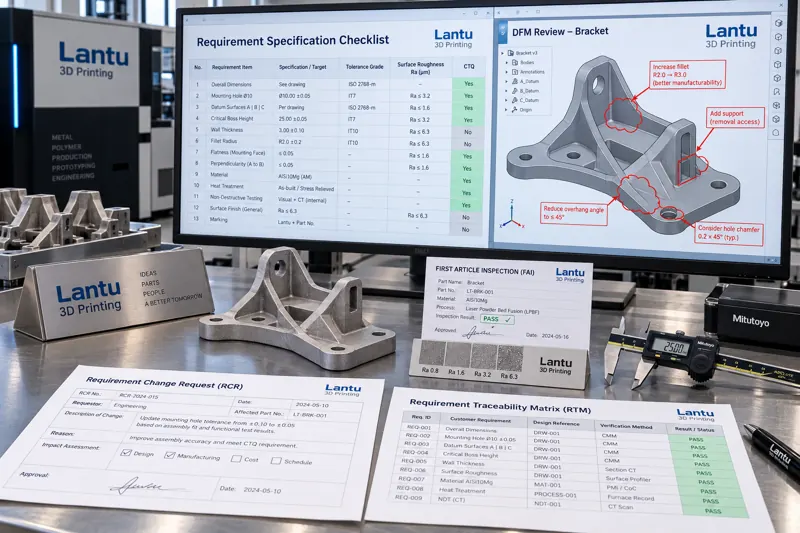
news
Rekayasa Kebutuhan Pelanggan untuk Pencetakan 3D: Dari Spesifikasi Kebutuhan dan Identifikasi CTQ hingga Persetujuan Sampel dan Perjanjian Teknis yang Dapat Diverifikasi
Pengerjaan ulang dalam proyek manufaktur aditif lebih sering disebabkan oleh pemahaman kebutuhan daripada proses pencetakan itu sendiri. Artikel ini menyajikan alur lengkap untuk menerjemahkan kebutuhan yang ambigu menjadi spesifikasi yang dapat diverifikasi: identifikasi dan klasifikasi CTQ, persetujuan sampel dan pengesahan artikel pertama, pengendalian versi perubahan kebutuhan, serta penulisan kriteria penerimaan yang dapat dijalankan dalam perjanjian teknis.
Mulai dari sini
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.