
No model yet, material choice and wall thickness are explained from a practical angle.
ज्ञान केंद्र
Blueprint News
lantu3D कोटेशन से पहले दीवार मोटाई, संरचना, सामग्री, प्रक्रिया, मात्रा और फिनिशिंग की समीक्षा करता है।
01Guides
02सामग्री
03ग्राहक दृष्टिकोण
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
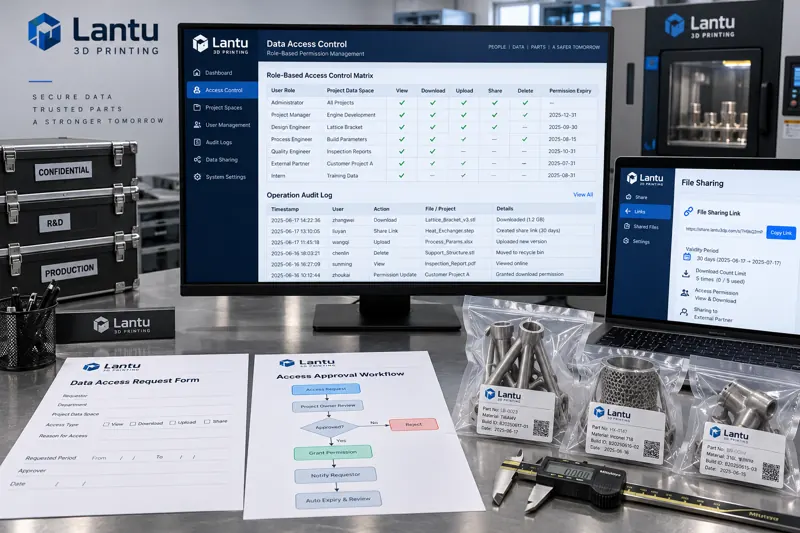
3D प्रिंटिंग उद्यमों में खाता अनुमतियाँ और पहुँच नियंत्रण: भूमिका परिभाषा, न्यूनतम प्राधिकरण से लेकर संचालन ट्रेसिंग तक इंजीनियरिंग विधियाँ
3D प्रिंटिंग उद्यमों में डेटा रिसाव का मुख्य कारण अक्सर कमजोर एन्क्रिप्शन नहीं, बल्कि अनियंत्रित खाता-अनुमति प्रणाली होती है: पद परिवर्तन पर अनुमतियाँ वापस नहीं ली जातीं, डाउनलोड बिना अनुमोदन होते हैं और पहुँच का कोई रिकॉर्ड नहीं रहता। यह लेख एक लागू करने योग्य अनुमति इंजीनियरिंग योजना प्रस्तुत करता है—परियोजना आयाम के आधार पर डेटा ऑब्जेक्ट व्यवस्थित करना, पदों को भूमिकाओं में बदलना, डिफ़ॉल्ट रूप से अस्वीकार करना और आवश्यकता अनुसार अस्थायी प्राधिकरण देना, डाउनलोड और बाहरी प्रेषण को अलग करना, खाता जीवनचक्र का त्रि-चरणीय नियंत्रण, तथा छेड़छाड़-रोधी लॉग और स्वचालित चेतावनी तंत्र जो बता सके कि किसने, कब, किस ऑब्जेक्ट पर क्या कार्रवाई की।
news
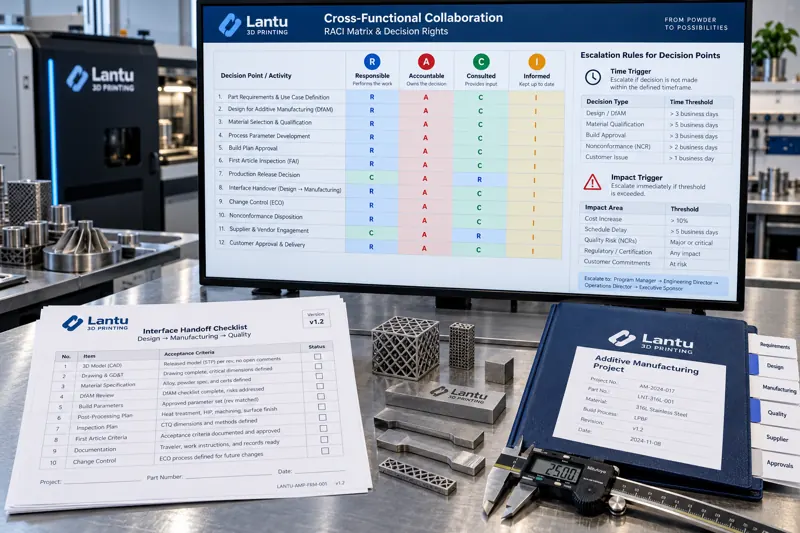
3D प्रिंटिंग में विभागों के बीच सहयोग के लिए जिम्मेदारी और निर्णय-अधिकार डिजाइन: RACI मैट्रिक्स, इंटरफेस सूची और एस्केलेशन नियमों की इंजीनियरिंग पद्धति
विभागों के बीच सहयोग की विफलता अक्सर रवैये की नहीं, बल्कि अपरिभाषित निर्णय-अधिकार की समस्या होती है। यह लेख एक लागू करने योग्य इंजीनियरिंग मार्ग प्रस्तुत करता है: सहयोगी कार्यों को अधिकृत किए जा सकने वाले निर्णय-इकाइयों में विभाजित करें और प्रत्येक इकाई के लिए एकमात्र जवाबदेह व्यक्ति निर्धारित करें (RACI मैट्रिक्स); इंटरफेस सूची के माध्यम से विभागीय डिलिवरेबल्स को स्वीकार्यता-योग्य मदों के रूप में लिखें; समय और प्रभाव के दोहरे ट्रिगर वाले एस्केलेशन नियमों से मतभेद संभालें तथा डिफॉल्ट कार्रवाई को सुरक्षा-जाल बनाएं; अंत में निर्णय, हैंडओवर और एस्केलेशन—इन तीन प्रकार के रिकॉर्ड से मासिक मापन कर मैट्रिक्स को पुनरीक्षित करें।

news
3D प्रिंटिंग तकनीकी दस्तावेज़ों का मानकीकरण: टाइटल ब्लॉक, BOM से लेकर निर्णययोग्य तकनीकी आवश्यकताओं तक
एक ही मॉडल को तीन कारखानों में भेजने पर तीन अलग परिणाम मिलने का मूल कारण अक्सर उपकरण नहीं, बल्कि अस्पष्ट तकनीकी दस्तावेज़ होते हैं। यह लेख बताता है कि एडिटिव मैन्युफैक्चरिंग ड्रॉइंग में किन चार अतिरिक्त प्रश्नों के उत्तर आवश्यक हैं, टाइटल ब्लॉक में कौन-से फ़ील्ड निश्चित किए जाने चाहिए, BOM में डिलीवरी सीमाएँ कैसे घोषित की जाएँ, तकनीकी आवश्यकताओं को विशेषणों से निर्णययोग्य प्रावधानों में कैसे बदला जाए, तथा संस्करण नियंत्रण और परिवर्तन अनुरेखण कैसे किया जाए।

news
3D प्रिंटिंग मास्टर डेटा गवर्नेंस और एक वस्तु-एक कोड: कोडिंग नियमों, संस्करण इंडेक्स और डेटा डिक्शनरी को लागू करने की विधि
बहु-विविधता, कम-मात्रा वाले 3D प्रिंटिंग वर्कशॉप में सबसे सामान्य छिपी हुई हानि मशीन डाउनटाइम नहीं, बल्कि एक वस्तु के अनेक कोड हैं: एक ही पार्ट के कोटेशन, प्रक्रिया, कार्य आदेश और निरीक्षण की चार प्रणालियों में अलग-अलग नंबर होते हैं, जिससे सामग्री बैच और प्रक्रिया पैरामीटर संरेखित नहीं हो पाते। यह लेख मास्टर डेटा की चार प्रमुख इकाइयों, खंडित एक वस्तु-एक कोड नियमों, संस्करण और ड्रॉइंग नंबर उन्नयन मानदंडों, तथा कोड ऑडिट से सिस्टम एकीकरण तक चार-चरणीय कार्यान्वयन पथ और तीन मापनीय स्वीकृति सूचकांकों को प्रस्तुत करता है।

news
3D प्रिंटिंग उपकरण निवेश के लिए पूंजी बजटिंग विधियां: NPV, IRR और संवेदनशीलता विश्लेषण से निर्णय ढांचा
उपकरण निवेश निर्णय केवल TCO पर आधारित नहीं होना चाहिए। यह लेख 3D प्रिंटिंग क्षमता निर्माण के लिए पूंजी बजटिंग ढांचा प्रस्तुत करता है: समय मूल्य के लिए डिस्काउंटेड कैश फ्लो, स्पष्ट सीमाओं के लिए NPV और IRR, तथा उपयोग दर, कीमत, ऊर्जा खपत और सामग्री खपत के उतार-चढ़ाव के जोखिम को स्पष्ट करने के लिए तीन परिदृश्य और संवेदनशीलता विश्लेषण। इसमें ब्रेक-ईवन उपयोग दर और निवेश-पश्चात समीक्षा बिंदुओं की गणना विधियां भी दी गई हैं।
news
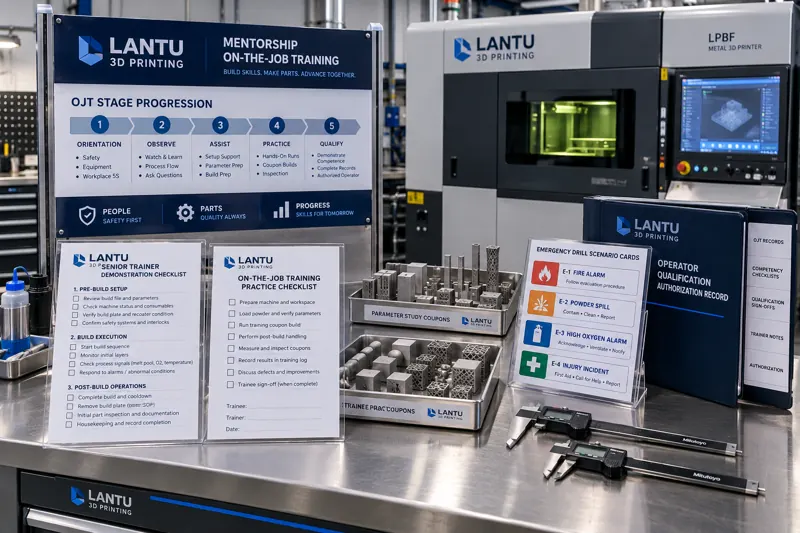
3D प्रिंटिंग प्रतिभा प्रशिक्षण में मेंटरशिप उत्तराधिकार तंत्र: अप्रेंटिस OJT, आंतरिक प्रशिक्षक सशक्तीकरण और पद-योग्यता प्राधिकरण के कार्यान्वयन तरीके
प्रशिक्षण प्रणाली तैयार होने पर भी लोग सक्षम नहीं बनते तो समस्या अक्सर यह होती है कि मेंटरिंग प्रक्रिया को इंजीनियरिंग दृष्टि से नहीं बनाया गया है। यह लेख ज्ञान के तीन-स्तरीय वर्गीकरण, OJT की चार-चरणीय मेंटरिंग योजना और रिलीज मानदंड, आंतरिक प्रशिक्षक चयन एवं सशक्तीकरण, डेस्कटॉप सिमुलेशन और भौतिक अभ्यास, तथा पद-योग्यता प्राधिकरण एवं पुनर्मूल्यांकन के समन्वित तरीकों को प्रस्तुत करता है, ताकि एडिटिव मैन्युफैक्चरिंग टीमें व्यक्तिगत अनुभव को स्थिर और दोहराई जा सकने वाली उत्पादन क्षमता में बदल सकें।
news
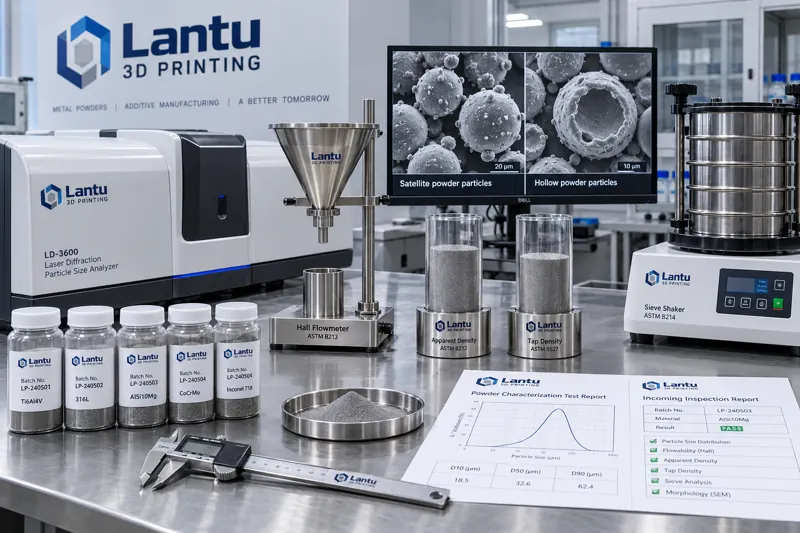
3D प्रिंटिंग धातु पाउडर का लक्षण-निर्धारण और इनकमिंग निरीक्षण: कण आकार वितरण, बल्क घनत्व और हॉल फ्लो रेट के निर्णायक तरीके
दो अनुरूपता प्रमाणपत्रों में D50 और ऑक्सीजन सामग्री समान होने पर भी मशीन पर प्रदर्शन कई गुना अलग हो सकता है। यह लेख धातु पाउडर के इनकमिंग निरीक्षण हेतु मापनीय संकेतक प्रस्तुत करता है: D10/D90 टेल सहित कण आकार वितरण, बल्क व टैप घनत्व तथा Hausner अनुपात, हॉल फ्लो रेट, सैटेलाइट और खोखले पाउडर का मात्रात्मक आकलन, BET विशिष्ट सतह क्षेत्र व ऑक्सीजन वृद्धि का संबंध, तथा 6 अनिवार्य और 2 नमूना-परीक्षण मदों वाली लागू करने योग्य स्वीकृति सूची एवं नमूना-संरक्षण नियम।
news
3D प्रिंटिंग प्रक्रिया ज्ञान के लिए संरचित पद्धति: मेटाडेटा फ़ील्ड, नियंत्रित शब्दावली और खोजयोग्य प्रक्रिया कार्ड प्रणाली
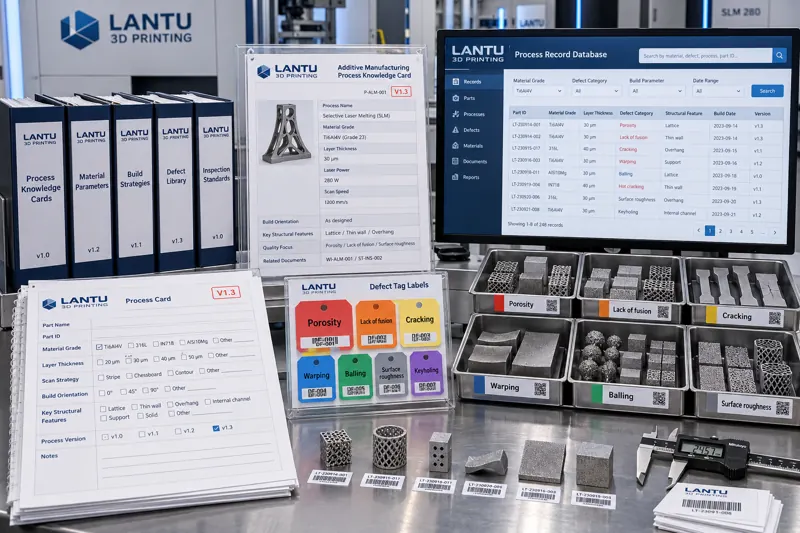
ज्ञानकोष बन जाने के बाद भी उपयोगी अनुभव न मिलना 3D प्रिंटिंग कंपनियों में ज्ञान प्रबंधन की सबसे सामान्य विफलता है। यह लेख एक व्यावहारिक संरचित मार्ग प्रस्तुत करता है: नौ अनिवार्य मेटाडेटा फ़ील्ड, नियंत्रित शब्दावली और पर्यायवाची सामान्यीकरण, प्रक्रिया कार्ड का पांच-खंड टेम्पलेट, नंबरिंग व संस्करण-निरसन नियम, तथा खोज हिट दर, प्रक्रिया कार्ड पुन: उपयोग दर और दोहराई गई विफलता दर जैसे तीन स्वीकृति संकेतक। इससे बिखरे प्रक्रिया अनुभव खोजे, संदर्भित और संस्करणीकृत किए जा सकने वाले इंजीनियरिंग एसेट में बदलते हैं।
news
3D प्रिंटिंग परियोजना परिवर्तन प्रबंधन: परिवर्तन अनुरोध, प्रभाव विश्लेषण से संस्करण-नियंत्रित क्लोज्ड-लूप तक
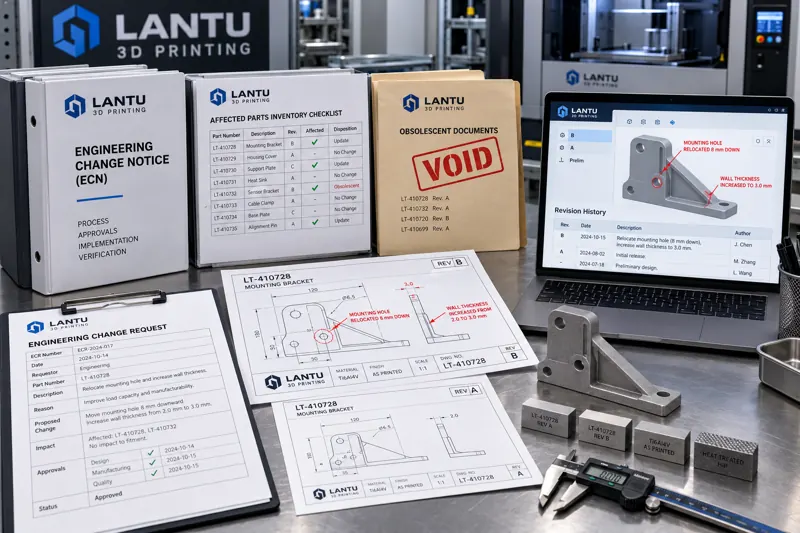
यदि 3D प्रिंटिंग परियोजनाओं में परिवर्तन अनुरोध केवल मौखिक स्तर पर रह जाएं, तो मॉडल बदलने पर भी कोटेशन अपडेट नहीं होता, पुराने संस्करण के चित्र कार्यस्थल पर चलते रहते हैं और प्रक्रिया पैरामीटर अनौपचारिक रूप से बदल दिए जाते हैं। यह लेख परिवर्तनों को ज्यामितीय/तकनीकी विनिर्देशन परिवर्तन, आंतरिक प्रक्रिया परिवर्तन और विचलन रियायत—इन तीन श्रेणियों में विभाजित करता है तथा एकीकृत परिवर्तन अनुरोध प्रपत्र, तकनीकी/प्रक्रिया/WIP/दस्तावेज़/वाणिज्यिक प्रभाव विश्लेषण की पांच सूचियां, स्तरीकृत अनुमोदन और प्रथम-नमूना सत्यापन का क्लोज्ड-लूप प्रस्तुत करता है। साथ ही, पांच सामान्य विफलता बिंदु और उनके समाधान भी दिए गए हैं।

news
3D प्रिंटिंग प्रक्रिया विकास के लिए प्रयोग डिज़ाइन विधियाँ: ऑर्थोगोनल स्क्रीनिंग, रिस्पॉन्स सरफेस मॉडलिंग और प्रक्रिया विंडो कैलिब्रेशन तक की इंजीनियरिंग पद्धति
बहु-कारक युग्मन एकल-कारक क्रमिक समायोजन को अप्रभावी बना देता है। यह लेख 3D प्रिंटिंग प्रक्रिया विकास के लिए तीन-स्तरीय प्रयोग प्रणाली प्रस्तुत करता है: ऑर्थोगोनल प्रयोग 9 परीक्षणों में कारक स्क्रीनिंग और महत्व क्रम निर्धारण पूरा करते हैं; रिस्पॉन्स सरफेस विधि लगभग 20 परीक्षणों से अंतःक्रिया प्रभावों सहित द्विघात मॉडल बनाती है और वांछनीयता फ़ंक्शन से बहु-उद्देश्य संघर्ष हल करती है; ओवरले कंटूर 10% सुरक्षा मार्जिन वाली स्वीकृत प्रक्रिया विंडो प्रदान करते हैं, साथ ही निष्पादन चेकलिस्ट और तीन सामान्य गलतियाँ भी दी गई हैं।
news
3D प्रिंटेड भागों के माल-क्षति और दावों का इंजीनियर्ड प्रबंधन: अनबॉक्सिंग स्वीकृति, साक्ष्य श्रृंखला, दायित्व निर्धारण और समय-सीमा नियंत्रण
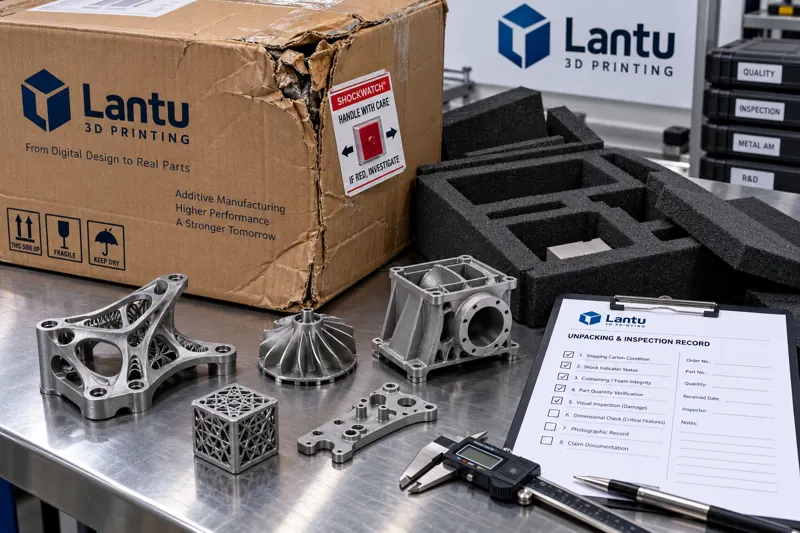
3D प्रिंटेड भागों के परिवहन-क्षति विवादों का मूल कारण अक्सर क्षति नहीं, बल्कि अनबॉक्सिंग मानकों, साक्ष्य श्रृंखला और दायित्व निर्धारण मानदंडों का अभाव होता है। यह लेख क्षति के प्रकारों, अनबॉक्सिंग की छह-चरणीय मानक प्रक्रिया, पांच प्रकार की साक्ष्य श्रृंखलाओं, दायित्व निर्धारण और प्रमाण भार, समय-सीमा व राशि गणना, तथा व्यक्तिगत मामलों को पैकेजिंग डिजाइन नियमों में वापस शामिल करने की क्लोज्ड-लूप प्रक्रिया प्रस्तुत करता है।
news
3D प्रिंटिंग परियोजनाओं में मात्रात्मक प्रगति और लागत प्रबंधन: अर्जित मूल्य विश्लेषण, SPI/CPI और पूर्णता अनुमान की इंजीनियरिंग विधियां
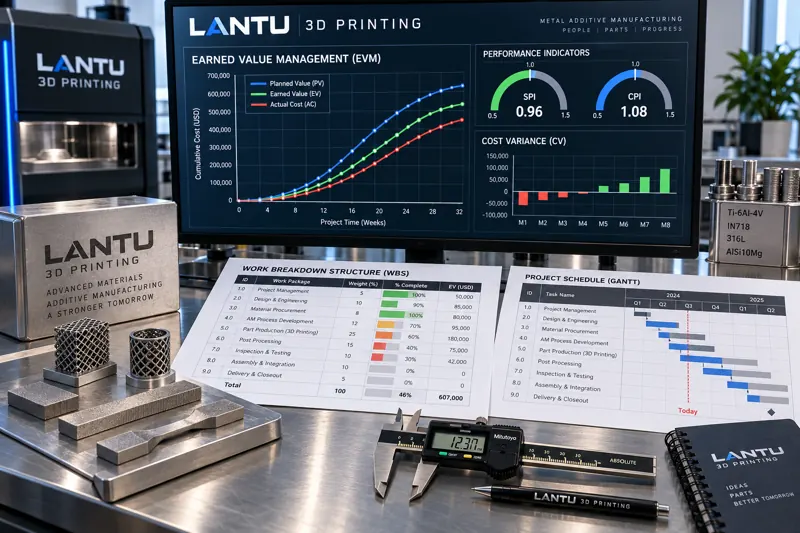
3D प्रिंटिंग ऑर्डरों की स्थिति अक्सर “80% पूरा” कहकर बताई जाती है, लेकिन परतों की प्रगति वास्तविक डिलीवरी और लागत के साथ समकालिक नहीं होती, जिससे देरी और लागत वृद्धि एक साथ हो सकती है। यह लेख प्रिंटिंग वर्कशॉप में अर्जित मूल्य प्रबंधन (EVM) लागू करने का मार्ग बताता है: कार्य-पैकेज भारों से PV परिभाषित करना, सत्यापनीय मानदंडों से EV तय करना, एकीकृत आधार पर AC संकलित करना, फिर SV/CV/SPI/CPI तथा EAC और ETC का अनुमान निकालना, और चेतावनी सीमाओं को विशिष्ट प्रबंधन कार्रवाइयों से जोड़ना।
यहां से शुरू करें
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.