
Introducción: entre las cuatro cuentas, el aire de potencia aún no tiene una cuenta propia
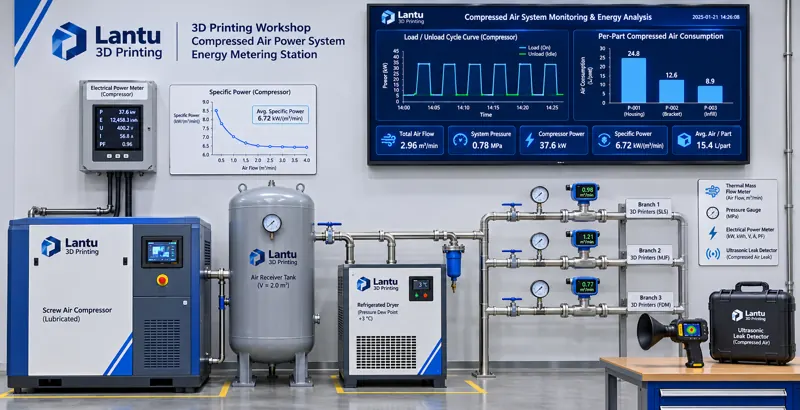
En los últimos dos años, lantu3D ha refinado cada vez más la gestión energética del taller: el coste eléctrico se desglosa por periodos punta-valle y demanda, el gas de protección de la cámara de fabricación se divide en m³/pieza, el agua de refrigeración recirculada en volumen de reposición y ciclos de concentración, y la huella de carbono en unidad funcional y reparto entre piezas de un mismo build. Sin embargo, un tipo de fluido ha permanecido durante mucho tiempo oculto en los gastos generales de «servicios auxiliares», sin medición independiente ni criterio por pieza: el aire comprimido de potencia utilizado para accionar válvulas neumáticas, transporte de polvo, granallado, soplado y cilindros. Un compresor de tornillo de 11 kW que funciona 4.000 horas al año supera los 30.000 yuanes en electricidad, incluso calculando solo 0,7 yuanes/kWh; si la tasa de carga es de apenas el 35 %, casi la mitad corresponde a electricidad desperdiciada durante el funcionamiento en vacío. Más problemático aún es que las fugas de aire comprimido no dejan manchas como las fugas de agua: solo se manifiestan en una caída gradual de presión, retrasos en la actuación de válvulas neumáticas y variaciones en la intensidad del granallado, para finalmente clasificarse como «anomalías ocasionales del equipo». Lo que se presenta aquí no es un eslogan de ahorro energético, sino un método reproducible basado en potencia específica, tasa de carga, tasa de fugas, lecturas de medidores por circuito y consumo de aire de potencia por pieza, para incorporar el aire de potencia a la misma contabilidad energética que la electricidad, el agua, el gas y el carbono.
I. Separar primero los dos tipos de gas: el gas de protección y el aire de potencia no pueden calcularse juntos
Un taller de LPBF metálico dispone al menos de dos redes de gas, con criterios completamente diferentes; calcular su consumo conjunto en una sola tabla conduce inevitablemente a errores. El gas de protección del proceso es argón o nitrógeno, se introduce en la cámara de fabricación y se evalúa por pureza del 99,999 %, contenido de oxígeno en cámara de 1.000 ppm —por debajo de 500 ppm para piezas aeronáuticas— y punto de rocío ≤ −40 °C. Se mide en m³/pieza, y su coste varía con el número de purgas de la cámara y su volumen. El aire comprimido de potencia es generado por el compresor, circula por una red de 0,6–0,8 MPa y alimenta válvulas neumáticas, transporte de polvo, cabinas de granallado, pistolas de soplado y cilindros. Sus indicadores son presión, caudal, clases de aceite y agua, y consumo eléctrico de generación; se mide en Nm³/pieza. El primero es una condición de entrada del proceso; el segundo, un vector energético. Este artículo aborda únicamente el segundo. Las partículas sólidas, el punto de rocío a presión y la clase de aceite del aire comprimido se controlan según ISO 8573-1 y pertenecen al ámbito de disponibilidad del equipo; ya se han tratado en otro artículo, por lo que aquí solo se citan como condición previa para determinar si el punto de consumo cumple los requisitos.
II. Potencia específica y tasa de carga: el sobredimensionamiento es el mayor desperdicio oculto
La eficiencia energética de un compresor no se evalúa por su apariencia, sino por su potencia específica: la potencia eléctrica consumida por cada 1 m³/min de aire comprimido producido, expresada en kW/(m³/min). Un compresor de tornillo de velocidad fija con un caudal de descarga de 1,6 m³/min y una potencia de entrada de 11 kW tiene una potencia específica aproximada de 6,9; los modelos de máxima eficiencia pueden bajar de 6,5, mientras que equipos antiguos con más de ocho años de servicio, filtros de admisión obstruidos o correas deslizantes suelen situarse entre 8,5 y 10. El primer paso de cálculo consiste en registrar simultáneamente, durante un tramo estable a plena carga, la potencia eléctrica P (kW) y el caudal de descarga Q (m³/min), y calcular SP = P/Q. Se debe registrar durante tres días laborables consecutivos y usar la mediana, evitando sustituir la medición real por valores de placa.
El segundo indicador es la tasa de carga η = T_load / (T_load + T_unload). Esta es la diferencia entre equipos de velocidad variable y velocidad fija: en un equipo de velocidad fija, el motor sigue girando cuando está descargado; la potencia en descarga equivale aproximadamente al 30 %–50 % de la potencia a plena carga, con producción de aire casi nula. En talleres de lotes pequeños y alta variedad, el consumo de aire es pulsante: diez minutos concentrados de granallado y, el resto del tiempo, solo actuaciones intermitentes de válvulas neumáticas. Si se selecciona un equipo grande de 3,0 m³/min según el consumo pico, la η medida suele ser inferior al 40 %. Criterios de ingeniería: una η sostenida entre 60 % y 85 % durante dos semanas es saludable; entre 40 % y 60 % se debe priorizar el ajuste del calendario de consumo, agrupando granallado y soplado en el mismo periodo; por debajo del 40 %, si el volumen del depósito existente es inferior a 0,5 m³, es más eficiente utilizar un compresor de velocidad variable o añadir una unidad pequeña para una configuración dual grande-pequeña que sustituir directamente el equipo por otro mayor. Ejemplo: para un equipo de 11 kW con η=0,35 y potencia de descarga de 4 kW, el consumo en descarga durante 4.000 h/año es aproximadamente 4000×(1−0,35)×4 = 10400 kWh, equivalente a casi 7.300 yuanes solo por este concepto.
III. Tasa de fugas: convertir el «silbido» en Nm³/h y yuanes/año
Las fugas se producen casi por completo en racores de anillo cortante, mangueras, válvulas solenoides, filtros reguladores de presión, conectores rápidos y sellos de puertas de cámara, y aumentan aproximadamente de forma lineal con la presión. Un método cuantitativo aplicable es la prueba de mantenimiento de presión durante parada: cerrar todos los puntos de consumo, presurizar el sistema a 1,1 veces la presión de trabajo —sin superar la presión nominal de los componentes— y registrar el volumen total V (m³) del depósito y la red, la caída de presión ΔP (MPa) durante 30 minutos y la presión atmosférica P_atm (0,101 MPa). La fuga en condiciones estándar se calcula como Q_leak ≈ V·ΔP/(P_atm·t), tomando t = 0,5 h. Ejemplo: si V=0,8 m³ y la caída de presión en 30 min es 0,06 MPa, entonces Q_leak ≈ 0,8×0,06/(0,101×0,5) ≈ 0,95 Nm³/min, aproximadamente equivalente a un pequeño compresor de 1,0 m³/min trabajando a plena carga durante todo el día. Este único factor puede explicar por qué el consumo del medidor principal no disminuye.
Los criterios deben establecerse de forma explícita: Q_leak ≤5 % de la capacidad nominal de producción de aire es aceptable; entre 5 % y 10 % debe incluirse en el plan mensual de detección de fugas; >10 % exige detener la línea para aplicar medidas correctivas. Para localizar fugas, se puede inspeccionar conexiones con un detector ultrasónico, aplicar agua jabonosa sobre cuerpos de válvulas o instalar temporalmente un caudalímetro másico térmico aguas abajo del medidor principal como referencia durante paradas nocturnas. Cada fuga debe etiquetarse, registrando ubicación, diámetro estimado, y lecturas antes y después de la reparación, para crear un registro de fugas. Tras la reparación debe repetirse obligatoriamente la prueba de mantenimiento de presión; de lo contrario, «tratada» no es más que otra forma de decirlo.
IV. Medición desagregada y separación de puntos de consumo: del medidor principal a los medidores de ramal
Con solo un contador eléctrico del compresor y un caudalímetro en la tubería principal se obtiene únicamente un promedio, sin objetivo para la optimización. Se recomienda implementar una medición desagregada en tres niveles. El primer nivel es el lado de producción de aire: medidor de potencia eléctrica de entrada del compresor + caudalímetro vortex en la línea principal, para calcular potencia específica y producción total. El segundo nivel es el lado de ramales: como mínimo, dividir los puntos de consumo en circuito de equipos de fabricación —válvulas neumáticas, transporte de polvo y cilindros de la cuchilla de recubrimiento—, circuito de posprocesado —granallado, soplado y rectificado neumático— y circuito auxiliar común —limpieza por pulsos del colector de polvo, válvulas e instrumentación—, instalando caudalímetros másicos térmicos en cada ramal con un intervalo de muestreo de 1 min. El tercer nivel es el lado de eventos: alinear mediante marcas temporales las lecturas de transmisores de presión con el estado de órdenes de trabajo del MES y el número de capa del build, para identificar qué operación reduce la presión de la red.
El criterio de medición debe unificarse a condiciones estándar —20 °C, 101,325 kPa y 0 % de humedad relativa— e indicar la base de conversión en el registro. Si los instrumentos de campo muestran caudal volumétrico en condiciones reales, debe corregirse con la presión y temperatura medidas; de lo contrario, los datos de distintas estaciones no serán comparables. Se debe tomar un punto de presión antes y después del secador y los filtros; una pérdida de presión sostenida >0,05 MPa debe activar el cambio del elemento filtrante, evitando interpretar erróneamente «presión insuficiente» como «fallo del compresor». La desviación de cierre entre la suma de los medidores de ramal y el medidor principal debe ser ≤8 %; por encima de este valor existen derivaciones no registradas, instrumentos descalibrados o fugas.
V. Consumo de aire de potencia por pieza: criterio de piezas entregadas conformes y reparto entre piezas de un mismo build
El denominador del consumo de aire de potencia por pieza debe ser coherente con el coste eléctrico, el consumo de agua y la huella de carbono: el número de piezas conformes entregadas durante el periodo de cálculo, no el número de piezas impresas ni el número de ciclos de máquina iniciados. El numerador debe deducirse conforme al principio de atribuibilidad: q = (Q_total − Q_leak − Q_nonprod) / N_good, donde Q_total es la producción acumulada de aire en condiciones estándar durante el periodo según el medidor principal; Q_leak es la fuga calculada mediante la prueba de mantenimiento de presión y extrapolada según las horas de operación; Q_nonprod es el valor medido por separado del aire utilizado fuera de producción, como pistolas de aire para mantenimiento o suministro a otros talleres; y N_good es el número de piezas conformes entregadas en el mismo periodo. Sin estas tres deducciones, q se inflará artificialmente debido a las paradas de fin de semana y a la ampliación de fugas, haciendo irrelevantes las comparaciones entre meses.
El reparto entre piezas de un mismo build utiliza pesos indirectos coherentes con el agua recirculada y la huella de carbono, y no se divide uniformemente por número de piezas: el peso wi de cada pieza se compone de «tiempo de escaneado × número de capas × coeficiente de corrección por volumen de soportes y placa base». El fondo común —soplado de tuberías antes de la purga de gas, actuaciones neumáticas durante el precalentamiento de la placa base, circuitos asociados a probetas testigo y consumo base en espera— se reparte según wi; los consumos atribuibles individualmente —como el tiempo de granallado exclusivo de una pieza o un registro individual de soplado— se asignan directamente a la pieza. Ejemplo: en un build de 12 piezas, el fondo común es de 8,4 Nm³ y la suma de pesos es 42; una pieza con w=5 recibe 1,0 Nm³. Si se añaden 0,6 Nm³ de granallado exclusivo, su q=1,6 Nm³/pieza. El registro debe incluir como mínimo: periodo de cálculo, lectura del medidor principal, volumen de fuga, consumo no productivo, número de piezas conformes, versión de la tabla de pesos, resultado del reparto y revisor. Solo utilizando el mismo límite temporal que electricidad, agua y carbono puede generarse una tarjeta completa de coste energético por pieza.
VI. Criterios de liberación y panel de control: vincular el consumo de aire al número de capa del build
El cálculo del consumo de aire debe finalmente servir para gestionar la liberación. Se recomienda incorporar tres criterios estrictos en las instrucciones de trabajo. Primero, el criterio de presión de proceso: si la presión del ramal durante la fabricación cae por debajo de 0,55 MPa o fluctúa >0,08 MPa en 1 min, se debe pausar el proceso y registrar el número de capa del build, la posición de cámara y el número de tarea de escaneado correspondientes al momento del evento. Posteriormente se revisan las imágenes de recubrimiento, la curva de oxígeno y los resultados de probetas testigo de las piezas de esa cámara. Solo es posible hablar de liberación cuando la perturbación del fluido se vincula a una pieza específica; la lógica es la misma que vincular una caída transitoria de tensión a un número de capa. Segundo, el criterio previo de calidad: si el punto de rocío a presión y la clase de aceite en el punto de consumo no alcanzan el nivel acordado según ISO 8573-1, ese lote de aire de potencia no debe incluirse en el denominador conforme de q, evitando contabilizar aire con aceite o agua como producción efectiva. Tercero, el criterio de tendencia: para el mismo proceso y peso, si q aumenta >15 % respecto a la media de los ocho builds anteriores, o si la potencia específica SP aumenta >10 %, se debe congelar la planificación posterior de ese modelo de equipo e iniciar una revisión de fugas y filtros.
El panel debe mostrar solo cinco indicadores que impulsen acciones: potencia específica SP (kW/(m³/min)), tasa de carga η (%), tasa de fugas (% de la capacidad nominal de producción), consumo de aire de potencia por pieza q (Nm³/pieza) y coste eléctrico del aire por pieza (yuanes/pieza, = q × SP / 60 × tarifa eléctrica). Se deben elaborar tendencias mensuales y enviar semanalmente las listas de anomalías a los responsables de equipo. Para una plataforma como lantu3D, que cubre todo el ciclo de vida desde el diseño hasta la entrega física, elevar el aire comprimido de potencia de «condición logística» a vector energético medible, repartible y apto para liberación completa precisamente la última cuenta de servicios tras electricidad, agua, gas de protección y carbono.
Conclusión
El desperdicio de aire comprimido de potencia no proviene de una única máquina averiada, sino de cuatro criterios ausentes: no separar el gas de protección del aire de potencia, no medir potencia específica y tasa de carga, no convertir las fugas en caudal y coste, y no deducir correctamente la producción total de aire antes de repartirla entre piezas conformes. El orden recomendado de implementación es: realizar primero una prueba de mantenimiento de presión durante parada para obtener la línea base de fugas; instalar después medidores de aire desagregados en tres niveles y operarlos durante dos semanas completas; utilizar η y SP para decidir si debe ajustarse la configuración de compresores; y, por último, integrar q y los pesos de reparto entre piezas de un mismo build en la misma contabilidad energética, estableciendo los tres criterios de liberación. Al alcanzar este punto, el compresor deja de ser simplemente el equipo «que siempre está encendido» en una esquina y se convierte en una cadena de datos verificable capaz de responder: «¿Cuántos Nm³ se han asignado a este build, cuánta electricidad adicional ha costado y con qué fundamento puede liberarse?».
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.