
解释没有模型怎么办、材料怎么选、壁厚怎么设计等基础问题。

材料工艺
3D打印金属件电解抛光:从整平机理到钝化放行的工程方法
金属3D打印件的点阵内腔、随形流道弯折段与薄壁背面是机械抛光的死角。电解抛光以阳极选择性溶解实现无接触整平,本文给出电流密度、温度、时间耦合工艺窗口、去除量标定方法,以及打印件近表面孔隙、未熔粘粉、组织不均带来的特殊风险与预处理对策,并说明钝化膜生成、后清洗与放行验证要点。
后处理
金属3D打印

材料工艺
金属3D打印件的固溶与时效热处理:从组织调控到尺寸稳定性的工艺窗口
金属3D打印件的打印态组织通常不具备可交付性能。本文系统梳理固溶处理、人工时效与去应力退火的工艺窗口,给出AlSi10Mg、Ti6Al4V、Inconel 718、18Ni300等典型合金的参数区间,并说明装炉方式、淬火转移时间、随炉试样与批次记录如何决定最终强度与尺寸稳定性。
金属3D打印

材料工艺
3D打印金属件真空浸渗封孔:从孔隙封堵到气密性放行的工艺方法
金属增材件薄壁腔体在气密测试中频繁渗漏,根因是成形过程留下的连通性孔隙。本文拆解真空浸渗封孔的工艺原理、六工位流程、残留去除与固化控制、三级检验放行标准,以及成本节拍测算,说明如何用极低增量成本把孔隙从致命缺陷降级为可控特征。
金属3D打印

材料工艺
电子束熔融(EBM)3D打印工艺解析:真空预热与低热应力的金属增材路径
在金属增材制造的粉末床熔融路线里,激光SLM之外,电子束熔融(EBM)以真空、电子枪与高能量预热为特征,形成了一条低热应力、少支撑、适合钛合金等大尺寸构件的独特工艺路径。本文解析其原理、优势、材料谱系、局限与和SLM的选型决策。
金属3D打印
材料工艺
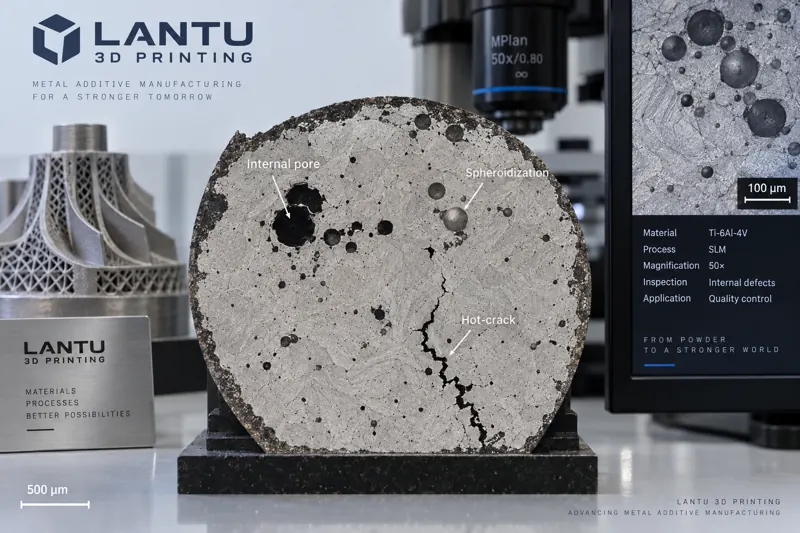
金属3D打印成型缺陷分析:球化、孔隙、热裂纹与翘曲的成因与工艺抑制
金属增材制造的球化、孔隙、热裂纹与翘曲变形是影响良率与交期的核心缺陷。本文剖析四类缺陷的成因机理,给出能量密度、搭接率、基板预热、扫描策略与去应力退火等可落地工艺参数,并构建CT检测与Cpk管控的缺陷分析闭环。
金属3D打印
质量控制
材料工艺
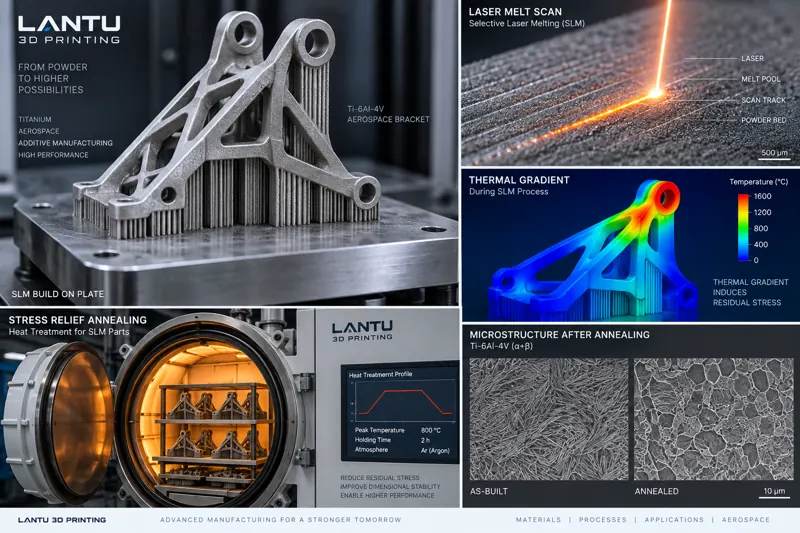
SLM金属3D打印的残余应力控制与退火工艺优化:从层间应力到尺寸稳定的工程方法
SLM(选区激光熔化)金属3D打印过程中,快速熔凝与极大的温度梯度会在零件内部累积残余应力,导致翘曲、开裂与尺寸漂移。本文从应力来源出发,系统讲解工艺参数优化、基板预热、扫描策略、支撑设计四大控应力手段,并给出去应力退火、热等静压(HIP)与时效处理的工艺窗口与选型逻辑,帮助企业把金属零件从'能打印'提升到'尺寸稳定、可工程交付'。
金属3D打印
材料工艺
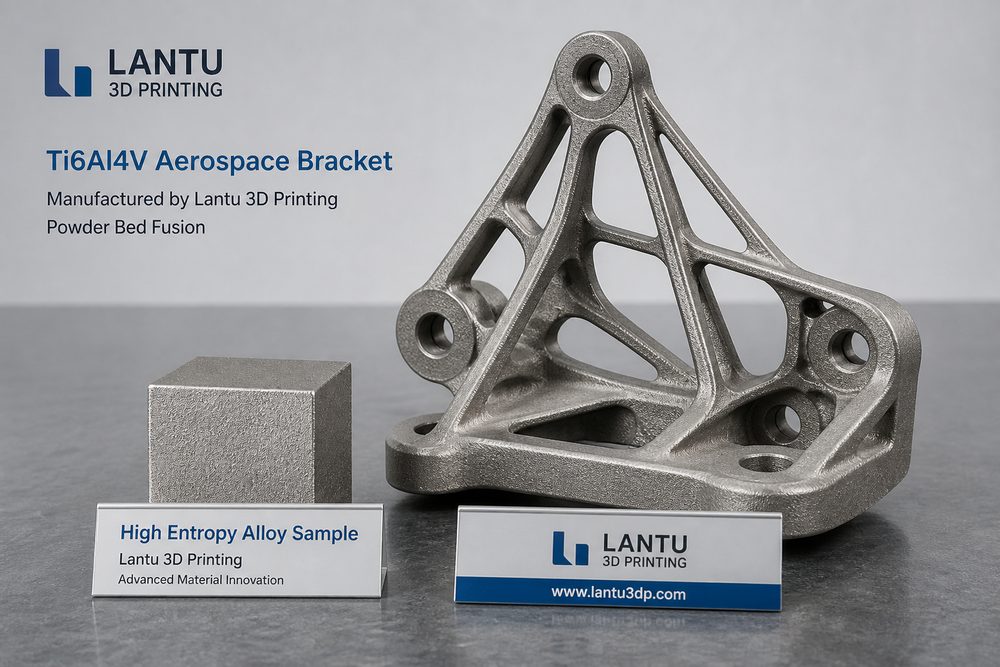
金属3D打印材料创新:从Ti6Al4V到高熵合金的工程化选择
金属3D打印材料正从通用牌号走向场景化性能设计。本文围绕Ti6Al4V、铝合金、不锈钢、高熵合金和功能梯度材料,分析材料选择、工艺窗口、后处理与检测验证之间的关系,帮助企业建立从蓝图到实物交付的材料决策框架。
金属3D打印
SLM

材料工艺
不锈钢316L在金属3D打印中的微观组织与力学性能优化
## 引言:增材制造316L面临的核心挑战 不锈钢316L凭借其优异的耐腐蚀性、良好的生物相容性和机械性能,成为金属增材制造领域应用最广泛的材料之一。然而,在实际工程应用中,许多企业发现SLM(选区激光熔化)和EBM(电子束熔化)工艺制备的316L零件存在微观组织不均匀、力学性能各向异性明显、残余...
金属3D打印
SLM
材料工艺
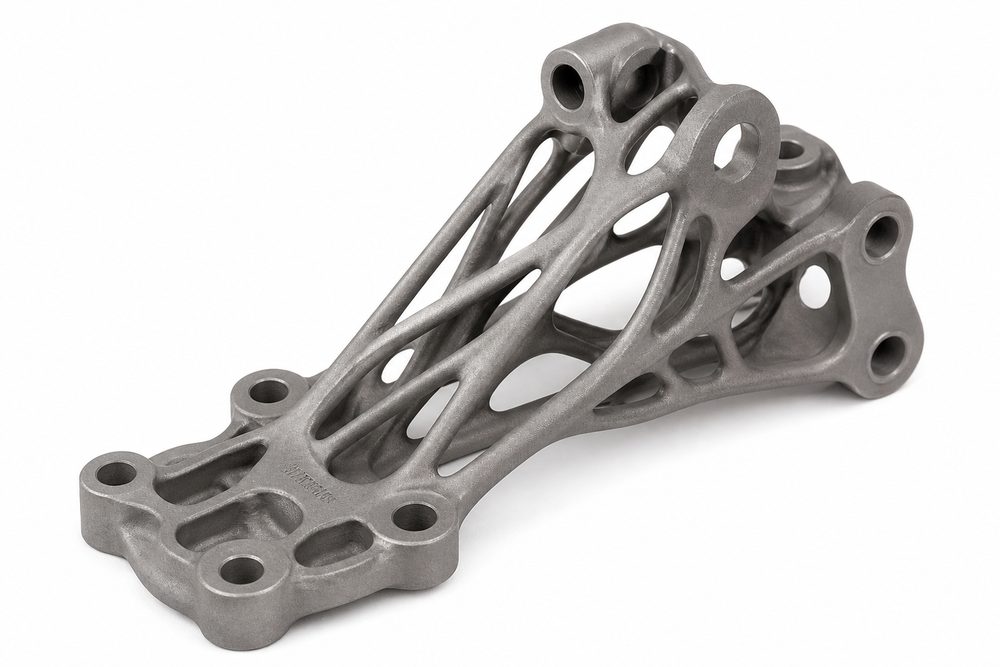
SLM金属3D打印的残余应力控制:从熔池动力学到热处理的工程解决方案
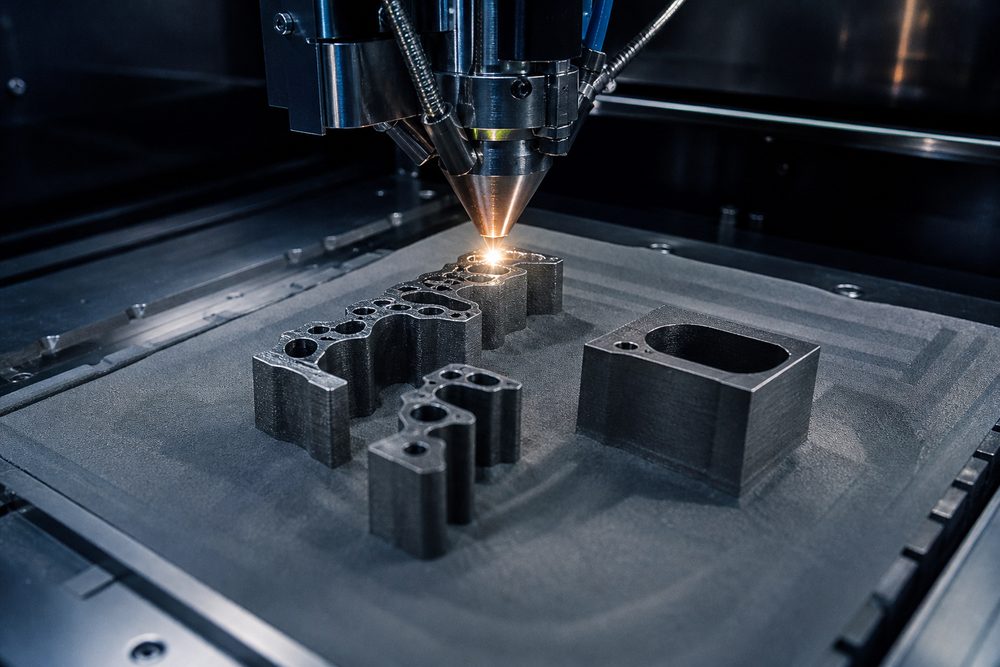
深入解析SLM金属3D打印中的残余应力形成机理、影响因素与控制方法,包括工艺参数优化、扫描策略设计、原位调控技术与后处理热处理的工程实践。
金属3D打印
材料工艺
高温合金Inconel 718在增材制造中的裂纹敏感性控制与后处理工艺
Inconel 718作为航空航天领域关键高温合金材料,在增材制造过程中面临裂纹敏感性挑战。本文深入探讨激光粉末床熔融(LPBF)工艺参数优化、热处理策略及热等静压(HIP)后处理技术,为工程实践提供裂纹控制解决方案。
金属3D打印
材料工艺
钛合金TC4在金属3D打印中的微观组织控制与力学性能优化
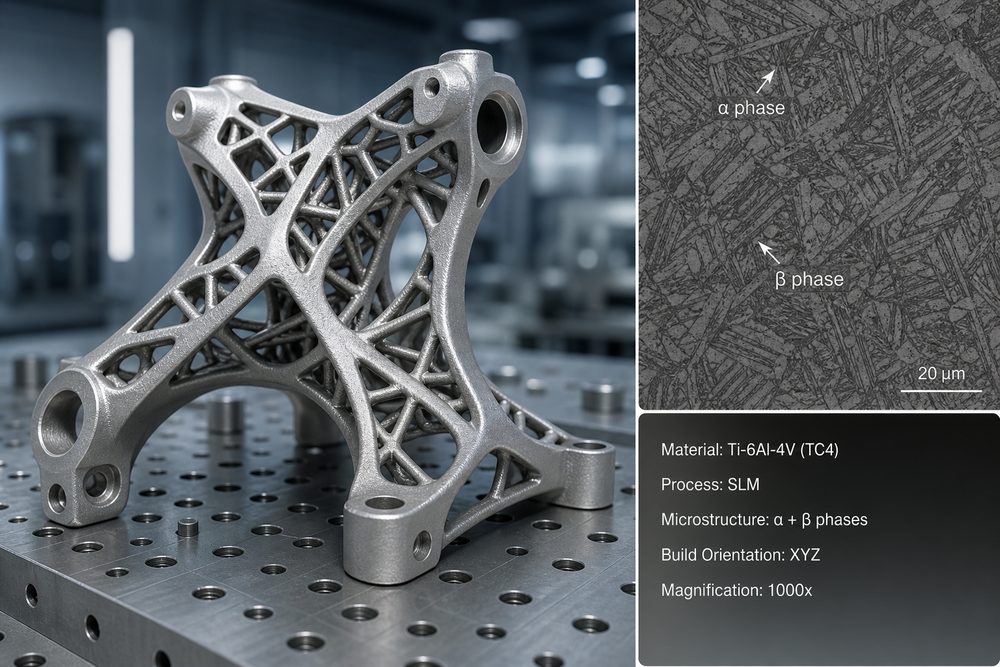
钛合金TC4作为应用最广泛的钛合金材料,在金属3D打印领域展现出巨大潜力。本文深入探讨SLM和EBM工艺中TC4的微观组织演变规律,分析热处理对力学性能的影响机制,为航空航天和生物医疗领域的精密制造提供理论指导。
金属3D打印
SLM
材料工艺
金属3D打印后处理全指南:热等静压、表面处理与尺寸精度控制
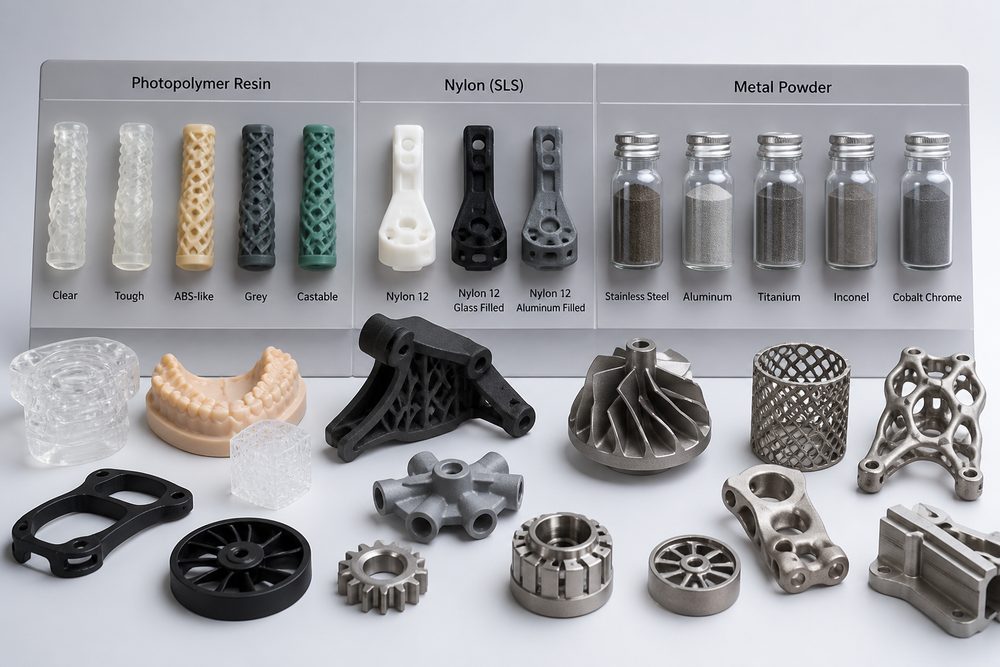
金属3D打印零件的后处理是决定最终产品质量的关键环节。本文系统介绍热等静压(HIP)、热处理、表面精加工、尺寸精度控制等核心后处理工艺,帮助制造企业建立完整的金属打印后处理流程。
3D打印
金属3D打印
后处理