
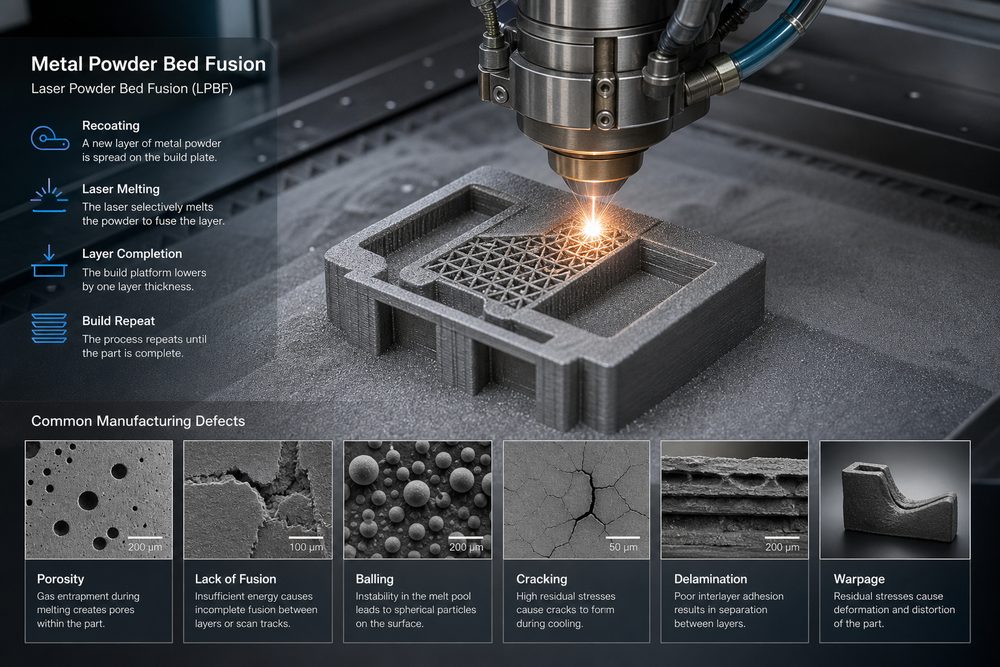
2023年,某航空发动机叶片制造商在使用SLM工艺生产Ti-6Al-4V涡轮叶片时,发现批次产品在台架试验中出现早期疲劳失效。经CT扫描分析,失效位置存在直径50-150μm的未熔合缺陷,致密度仅为98.2%,远低于ASTM F2924标准要求的≥99.5%。该批次共120件产品全部报废,直接经济损失超过80万元,交付周期延迟6周。
这不是个案。根据《Journal of Manufacturing Processes》2022年发表的研究数据,在未实施系统缺陷控制的PBF生产线中,制件致密度低于99%的比例高达18-25%,疲劳寿命离散系数超过40%。对于航空航天、医疗植入物等关键应用领域,缺陷控制不仅关乎产品质量,更是安全性的核心保障。
粉末床熔融技术主要包括激光选区熔化(SLM/DMLS)和电子束选区熔化(EBM)两大工艺路线。SLM工艺采用激光束作为热源,激光功率通常为200-400W,扫描速度700-1400mm/s,成形精度可达±0.05mm,表面粗糙度Ra 5-15μm;EBM工艺采用高能电子束作为热源,功率可达3000-6000W,预热温度高达700-900°C,具有更低的残余应力和更好的热裂纹抗性,但表面粗糙度较大(Ra 20-40μm)。两种工艺的缺陷特征和控制策略存在显著差异。
一、缺陷类型与形成机理:从微观到宏观
1. 气孔缺陷(Gas Porosity & Keyhole Porosity)
气孔是PBF工艺中最常见的缺陷类型,通常分为两大类:
气孔(Gas Porosity):呈球形或近球形,直径通常小于100μm。形成原因包括:(1)粉末原料夹带气体:气雾化制粉过程中,惰性气体被包裹在粉末颗粒内部,Ti-6Al-4V粉末中的氩气孔含量可达0.1-0.3 vol%;(2)熔池卷吸气体:当扫描速度过快或保护气流不稳定时,熔池湍流卷入保护气体,形成球形气孔。
匙孔气孔(Keyhole Porosity):呈不规则形状,常位于熔池根部。当激光能量密度过高(>80 J/mm³)时,熔池深度急剧增加,形成"匙孔"效应。匙孔壁面不稳定坍塌,在熔池底部留下深达100-200μm的不规则孔洞。匙孔气孔对疲劳性能的危害远大于球形气孔,应力集中系数可达2.5-3.0。
根据《Materials & Design》2023年发表的综述,气孔率与激光能量密度(LED)呈U型关系:
LED = P / (v × h × t) (单位:J/mm³)
其中:P为激光功率(W),v为扫描速度(mm/s),h为扫描间距(mm),t为分层厚度(mm)。
当LED < 30 J/mm³时,能量输入不足,熔池深度小于层厚,形成未熔合缺陷;当LED > 80 J/mm³时,匙孔效应显著,气孔率急剧上升。最佳能量密度窗口为45-65 J/mm³,此时Ti-6Al-4V的致密度可达99.7-99.9%。
2. 未熔合缺陷(Lack of Fusion, LOF)
未熔合缺陷是PBF制件疲劳失效的主要诱因。其特征为:形状不规则,呈扁平状,边缘锐利,尺寸通常为50-500μm,常位于层间界面或扫描道搭接区。
形成机理:当激光能量密度不足或扫描间距过大时,相邻扫描道之间或层间未能完全熔合,留下未熔化的粉末颗粒。对于Ti-6Al-4V材料,当扫描间距h > 1.5倍熔池宽度(通常为80-120μm)时,未熔合缺陷率从5%。
案例数据:某研究团队使用400W激光、800mm/s扫描速度、100μm扫描间距、30μm层厚进行Ti-6Al-4V打印,计算得LED = 400/(800×0.1×0.03) = 166.7 J/mm³。由于能量密度过高,出现匙孔气孔,气孔率为2.8%。将扫描速度提高至1200mm/s后,LED降至111.1 J/mm³,气孔率降至0.3%。
3. 裂纹缺陷(Cracking)
裂纹分为凝固裂纹(Solidification Cracking)和固态裂纹(Solid-State Cracking)两类:
凝固裂纹:发生在熔池凝固末期,晶界处低熔点共晶相形成液膜,在凝固收缩应力作用下开裂。典型材料包括IN718、IN625等镍基高温合金。裂纹敏感性指数(CSI)计算公式:
CSI = 2.83Ti + 1.33Al + 0.73Nb + 0.15Cr
当CSI > 20时,凝固裂纹风险显著增加。
固态裂纹:主要指氢致裂纹和应力腐蚀裂纹。Ti-6Al-4V在氢浓度>150 ppm时,氢脆敏感性显著。粉末中的氢含量需控制在