
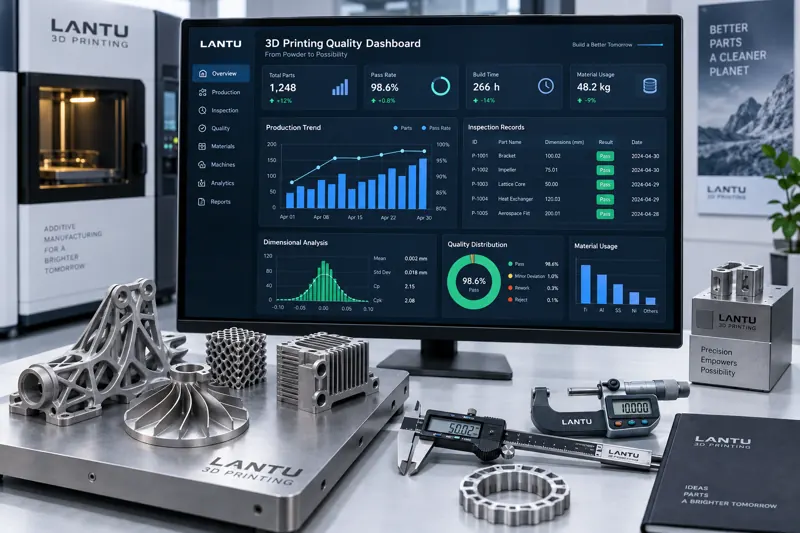
引言:质量问题不只发生在检测台,也发生在信息断点中
在3D打印项目中,很多交付风险并不是因为设备能力不足,而是因为质量信息没有被及时整理和传递。一个SLS尼龙件可能在打印阶段尺寸稳定,但在喷砂、染色、装配试验后出现色差、卡滞或局部变形;一个SLA透明树脂样件可能在出机时外观良好,却在UV后固化后产生脆裂。若这些记录分散在聊天记录、Excel、纸质检验单和个人经验中,项目经理很难判断下一批是否沿用原参数,工程师也无法追溯问题来自模型设计、材料批次、设备状态还是后处理节拍。
蓝图三维更关注从蓝图、设计、工艺确认到实物交付的全生命周期管理。质量数据看板的价值,正是把离散的生产事实转化为可讨论、可预警、可复盘的管理语言。对于多品种、小批量、交期紧的3D打印业务,看板并不需要一开始就建设成复杂MES系统,关键是把决定交付质量的少数核心数据先标准化。
一、先定义质量看板的对象:订单、零件、批次和工序
很多企业搭建质量看板失败,是因为只统计“合格率”一个结果指标,却没有定义数据对象。建议至少建立四级对象:订单、零件、打印批次和工序记录。订单层记录客户需求、交期、材料、保密要求和验收标准;零件层记录模型版本、关键尺寸、壁厚、装配关系和风险备注;批次层记录设备、材料批号、层厚、摆放方向、打印时长和环境状态;工序层记录去粉、支撑去除、打磨、喷砂、染色、涂装、检测和包装。
以SLS PA12小批量交付为例,一个订单包含35个零件、3种壁厚区间、2种表面等级。若只记录订单合格率,后续复盘无法发现薄壁件翘曲是否集中在某一摆放区域,也无法判断粉末回收比例是否影响表面粗糙度。若按批次记录新粉比例、舱内位置和后处理时间,就能把质量问题定位到可操作的环节。
二、核心指标:把“经验判断”拆成可量化信号
质量数据看板建议分为五类指标。第一类是尺寸指标,例如关键尺寸偏差、孔径偏差、平面度、装配间隙,常用阈值可按客户图纸或内部等级设定,如±0.10mm、±0.20mm、±0.30mm。第二类是外观指标,包括层纹、色差、划痕、支撑痕、喷砂均匀性,可采用A/B/C等级或缺陷计数。第三类是过程指标,例如打印成功率、单批返工率、设备异常次数、材料开封天数、粉末刷新比例。第四类是交付指标,包括首件确认周期、返修关闭时间、准时交付率。第五类是客户反馈指标,包括到货破损、装配失败、二次加工困难和售后响应时间。
指标不宜过多。第一阶段可选择10到15个高频指标,并给出红黄绿阈值。例如关键尺寸超差率低于2%为绿色,2%到5%为黄色,高于5%为红色;返工关闭超过48小时进入黄色,超过72小时进入红色。这样看板才能服务决策,而不是变成被动填报。
三、数据采集:从现场动作开始,而不是从软件采购开始
质量看板的基础不是昂贵系统,而是稳定的数据采集动作。建议在每个关键节点设置最小记录项。接单评审阶段记录材料、工艺、验收标准和风险项;切片阶段记录层厚、填充、支撑、摆放方向和版本号;打印阶段记录设备编号、材料批号、开始结束时间和异常停机;后处理阶段记录工艺方法、人员、时长、消耗品批次;检测阶段记录关键尺寸、抽检比例、判定结论和照片;发货阶段记录包装方式、数量和外观复核。
实际执行中,可以先用统一表单和二维码标签解决数据入口问题。每个周转箱或零件批次绑定一个编号,现场人员扫描后只填写与该工序相关的字段。对检测记录,建议保留原始测量值而不是只填“合格/不合格”。原始值可以支持趋势分析,例如连续三批孔径偏小0.12mm,就说明需要调整补偿,而不是等到客户装配失败后再处理。
四、看板设计:让不同角色看到不同决策信息
一个有效的质量看板应服务多个角色。项目经理关注订单状态、异常数量、预计交付风险和客户反馈;工艺工程师关注材料批次、设备状态、参数组合与缺陷类型之间的关系;质检人员关注待检任务、超差项目和复检结果;管理者关注准时交付率、返工成本和持续改善趋势。
建议把看板分成四个页面。第一是订单健康页,显示每个订单的进度、风险等级和预计交付时间。第二是质量异常页,按缺陷类型、材料、设备和工序聚合,帮助定位根因。第三是过程能力页,追踪尺寸偏差分布、打印成功率、返工率和设备稳定性。第四是客户反馈页,把售后问题与原始批次记录关联,形成闭环。这样一来,看板不是展示墙,而是每日上午排产会、异常评审会和客户交付会的共同依据。
五、预警规则:用小信号提前阻止大返工
预警规则应围绕“是否影响交付”设计。常见规则包括:同一设备连续两批出现相同尺寸偏差,触发设备校准;同一材料批次外观缺陷率超过5%,暂停继续投产并复核材料状态;同一零件版本发生两次以上支撑断裂,要求设计或摆放复审;后处理等待超过24小时,提示可能影响颜色一致性或交期;客户反馈在7天内未关闭,升级为项目风险。
在蓝图三维的服务场景中,预警还应结合设计源头。例如薄壁件、细长杆件、深孔结构和大平面件可以在报价或工艺评审阶段标记风险等级。后续若检测数据验证这些结构确实高风险,就可以沉淀为设计规范,反向提醒客户优化模型。这样质量看板不仅管理生产结果,也推动前端设计质量提升。
六、落地路径:四周建立可运行的最小闭环
第一周梳理流程和字段,选取一个材料或一个典型业务线试点,例如SLS尼龙小批量件或SLA外观样件。第二周统一批次编号、检测模板和异常分类,确保每个数据点有来源。第三周建立看板原型,优先展示订单风险、尺寸偏差、返工率和异常关闭时间。第四周把看板嵌入日常会议:每天查看红色异常,每周复盘趋势,每月更新工艺规范。
实施时要避免两个误区。一是为了追求完整而一次性采集几十个字段,导致现场抵触;二是只做漂亮图表,却没有责任人和处理时限。质量看板的核心不是视觉效果,而是让问题被及时看见、被分配、被关闭,并沉淀为下一次更稳定的交付能力。
总结:数字化转型要落在每一次可追溯的交付上
3D打印质量管理的数字化转型,不是把纸质表格搬到屏幕上,而是把设计、工艺、生产、检测和客户反馈连接成闭环。通过订单、零件、批次和工序四级数据对象,配合尺寸、外观、过程、交付和反馈五类指标,企业可以更早发现风险,更准确定位原因,并把经验转化为标准。
对于需要快速迭代和稳定交付的企业客户,蓝图三维的价值不止于打印一个零件,而在于帮助项目从需求评审、工艺决策到实物验收持续可控。质量数据看板是这个过程中的关键工具:它让每一次检测记录都能服务下一次交付决策,让每一次异常都能转化为工程能力的提升。