
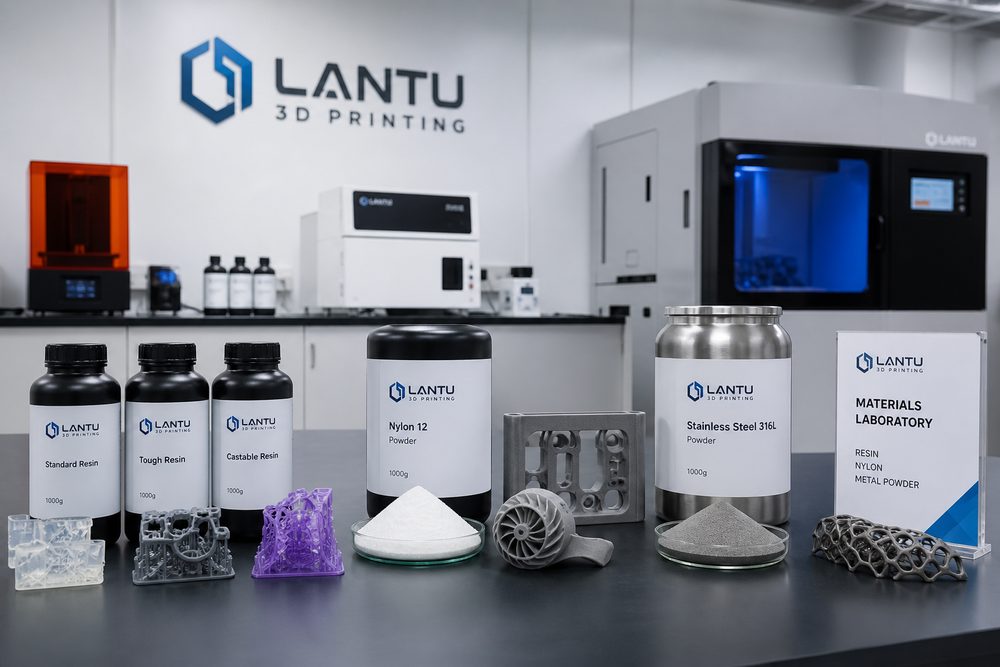
PA12尼龙粉末的材料特性
PA12(Polyamide 12,聚酰胺12)是SLS(选择性激光烧结)技术中应用最广泛的工程塑料粉末。其分子链中的亚甲基链段较长,使其具有优异的低吸湿性、尺寸稳定性和耐化学腐蚀性。与PA6、PA66相比,PA12的吸水率仅为0.25%,在潮湿环境下能保持稳定的机械性能。
核心性能参数
| 性能指标 | 数值范围 | 工程意义 |
|---|---|---|
| 熔融温度 | 178-180°C | 决定激光烧结工艺温度窗口 |
| 密度 | 1.01g/cm³ | 轻量化设计优势 |
| 拉伸强度 | 48-52MPa | 承载结构件应用基础 |
| 断裂伸长率 | 18-25% | 良好的韧性和抗冲击性 |
| 吸水率 | 0.25% | 尺寸稳定性优异 |
| 热变形温度 | 145-150°C | 中等温度工况适用 |
SLS选择性激光烧结工艺原理
SLS技术使用高功率激光(通常为CO₂激光器,功率30-200W)逐层烧结粉末材料。其工作流程如下:
- 铺粉:铺粉滚筒将一层薄粉(通常0.1mm)均匀铺覆在成型缸表面
- 预热:将粉末预热至略低于熔点(约160-170°C),减少烧结过程中的热应力
- 激光烧结:激光按照切片路径扫描,粉末温度瞬间升至熔点以上,发生烧结熔融
- 成型缸下降:下降一个层厚,准备下一层铺粉
- 循环往复:重复上述步骤,直至零件成型完成
SLS的核心优势在于无需支撑结构——未烧结的粉末自然支撑悬空部分,使复杂几何形状(如内腔、网格、装配机构)的制造成为可能。
SLS打印参数优化
激光功率与扫描速度
激光功率和扫描速度是决定烧结质量的关键参数。两者的匹配关系直接影响:
- 烧结深度:功率越高、速度越慢,烧结深度越大,层间结合越强
- 孔隙率:能量密度(功率/速度×扫描间距)过低会导致孔隙率过高,降低机械性能
- 尺寸精度:能量过高会导致粉末过度熔融,边缘增厚,精度下降
推荐参数:激光功率30-50W,扫描速度1500-2500mm/s,扫描间距0.2-0.3mm,能量密度控制在0.04-0.06J/mm²。
成型温度控制
成型温度(Part Bed Temperature)通常控制在PA12熔点以下10-15°C(即165-170°C)。温度过低会导致零件翘曲、开裂;温度过高则导致粉末结块,影响铺粉质量。
层厚选择
SLS常用层厚为0.1mm。较薄的层厚可提高Z向分辨率和表面质量,但会延长打印时间。对于大型功能件,可适当增加至0.12-0.15mm以提高效率。
后处理工艺详解
喷砂清理
零件从粉末床取出后,表面附着未烧结粉末。使用玻璃珠或塑料珠喷砂(压力2-4bar)清理表面,可获得均匀的磨砂质感。喷砂时间不宜过长,避免过度磨损细节特征。
介质抛光
将零件与陶瓷或塑料研磨介质一起放入旋转滚筒,通过摩擦实现表面抛光。处理时间2-4小时,表面粗糙度可从Ra 15-20μm降至Ra 6-10μm。
染色与渗透
PA12的多孔结构可吸收染料,实现稳定着色。常用工艺包括:
- 水浴染色:80-90°C染料水浴浸泡30-60分钟,可获得均匀深色
- 渗透密封:使用环氧树脂或氰基丙烯酸酯渗透零件表面,封闭孔隙,提升强度和表面光滑度
CNC后加工
对于需要高精度特征的零件(如螺纹孔、配合面),可进行CNC铣削、钻孔、攻丝等后加工。PA12的切削性能良好,刀具建议使用硬质合金或高速钢。
SLS零件的设计优化
壁厚与填充
SLS零件的壁厚建议≥1mm,过薄易变形。内部可采用网格或蜂窝填充,在保证强度的同时减轻重量、节省材料。
脱粉孔设计
对于封闭内腔结构,必须设计直径≥5mm的脱粉孔,便于清除内部未烧结粉末。多个方向的脱粉孔更有利于彻底清理。
间隙与装配
SLS可直接打印装配机构,如铰链、卡扣、螺纹。配合间隙建议预留0.2-0.3mm,确保装配顺畅。
实际应用案例
案例1:汽车进气歧管功能原型
需求:某汽车厂商需要快速验证进气歧管的流体性能
方案:使用PA12 SLS打印进气歧管原型,壁厚2mm,内部流道复杂弯曲
效果:7天内完成设计与制造,风洞测试验证流体性能,节省模具费用15万元
案例2:批量定制化医疗矫形器
需求:矫形器需要根据患者解剖结构定制
方案:基于CT扫描数据设计个性化矫形器,PA12 SLS批量生产
效果:与传统石膏取模相比,交付周期缩短60%,患者满意度提升40%
案例3:无人机复杂支架
需求:轻量化支架,集成多个安装接口
方案:拓扑优化设计,网格填充,PA12 SLS一体成型
效果:重量减轻35%,强度满足飞行要求,无需装配
PA12与其他材料的对比
| 材料 | 优势 | 劣势 | 适用场景 |
|---|---|---|---|
| PA12 | 性能均衡、工艺成熟、成本可控 | 耐热性中等 | 功能原型、批量生产、复杂结构件 |
| PA11 | 韧性更好、生物基材料 | 成本较高 | 高韧性需求、环保要求 |
| PA12+GF | 刚度提升、热变形温度提高 | 脆性增加、后处理困难 | 高强度结构件、高温工况 |
| TPU粉末 | 弹性好、耐冲击 | 尺寸精度较低 | 柔性零件、缓冲件 |
成本分析与效率优化
SLS的制造成本主要包括:
- 材料成本:PA12粉末价格约200-400元/kg,可回收粉末比例70-80%
- 设备折旧:工业级SLS设备价格50-200万元
- 后处理人工:喷砂、抛光、染色等工序
效率优化策略:
- 粉末床填充率:通过合理排版,提高单次打印的零件数量
- 层厚优化:在保证质量的前提下,适当增加层厚
- 粉末回收:严格控制新旧粉混合比例(建议新粉50%以上)
结语
PA12尼龙粉末的SLS打印工艺以其无需支撑、设计自由度高、材料性能优异的特点,成为功能原型和小批量生产的首选制造方式。通过深入理解材料特性、优化工艺参数、掌握后处理技术,工程师可以充分发挥SLS的优势,实现复杂结构件的高质量、高效率制造。随着设备成本下降和材料性能持续提升,PA12 SLS打印在汽车、医疗、消费品、工业设备等领域的应用将持续扩展,为产品研发和生产模式带来深刻变革。