
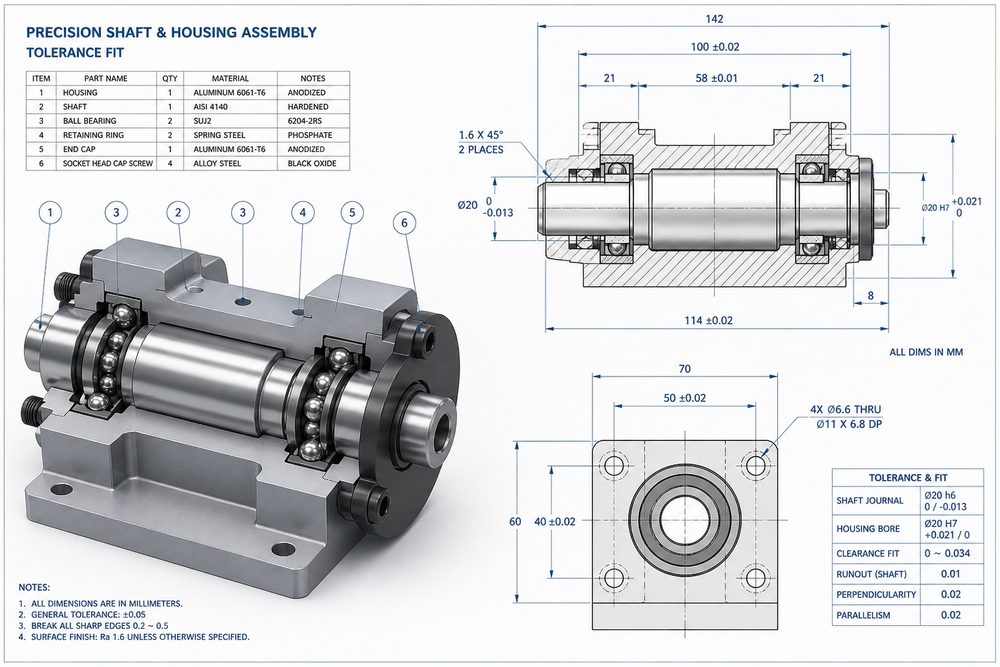
引言:装配失效的现场问题
2023年某汽车零部件企业在试制新型传感器支架时,遭遇了典型的装配难题:设计图纸标注的Φ20H7/h6配合,实际打印出的FDM零件无法装配。测量显示,轴类零件直径偏大0.15-0.25mm,孔类零件直径偏小0.10-0.20mm,导致本应轻松滑入的间隙配合变成过盈配合。该批次50套零件的装配成功率仅为12%,直接经济损失超过3万元。
这一案例揭示了3D打印零件装配公差设计的核心矛盾:传统机加工的公差体系无法直接套用到增材制造。FDM工艺的尺寸偏差通常在±0.2-0.5mm,SLA为±0.1-0.3mm,SLS为±0.1-0.2mm,远高于数控加工的±0.01-0.05mm精度。更关键的是,3D打印存在各向异性、热收缩、层间累积等多重影响因素,使得公差控制成为一项系统工程。
一、装配公差的三大核心要素
1.1 配合类型及其技术参数
装配公差设计的基础是理解三大配合类型在3D打印中的实际表现:
间隙配合(Clearance Fit):孔与轴之间存在保证间隙,适用于滑动、旋转机构。FDM工艺下,推荐间隙值为0.15-0.25mm(直径方向),SLA为0.10-0.15mm,SLS为0.08-0.12mm。某无人机起落架铰链设计案例中,Φ8轴孔配合采用0.20mm间隙(FDM+PLA材料),经过500次折叠测试,磨损量仅0.02mm,满足使用寿命要求。
过渡配合(Transition Fit):可能产生间隙或过盈,适用于定位精度要求高的场合。FDM工艺推荐过盈量0.05-0.15mm,SLA为0.03-0.10mm,SLS为0.02-0.08mm。需要注意的是,过渡配合在3D打印中稳定性较差,建议优先选择间隙配合+紧固件的组合方案。
过盈配合(Interference Fit):轴径大于孔径,装配后产生结合力,适用于永久连接。3D打印零件的过盈配合设计需格外谨慎,FDM工艺推荐过盈量0.10-0.20mm,SLA为0.05-0.15mm,SLS为0.03-0.10mm。某工业机器人关节法兰采用SLA过盈配合,过盈量0.12mm,装配后剪切强度达到8.5MPa,超过设计要求的6MPa。
1.2 材料收缩率的定量分析
材料在冷却固化过程中的体积收缩是影响尺寸精度的关键因素,不同材料的收缩特性差异显著:
| 材料类型 | 收缩率(%) | 线性收缩补偿系数 | 推荐尺寸补偿量 |
|---|---|---|---|
| PLA | 0.2-0.3 | 1.002-1.003 | +0.02mm/10mm |
| ABS | 0.6-0.8 | 1.006-1.008 | +0.06mm/10mm |
| PA12(SLS) | 2.0-2.5 | 1.020-1.025 | +0.20mm/10mm |
| TPU | 0.5-0.7 | 1.005-1.007 | +0.05mm/10mm |
| 光敏树脂(SLA) | 0.5-1.0 | 1.005-1.010 | +0.05mm/10mm |
实际案例:某医疗器械手柄设计,标注尺寸为80mm,选用PA12材料SLS工艺。未进行收缩补偿时,实测尺寸为78.2mm(收缩2.25%)。修正后,模型尺寸放大至81.6mm(补偿系数1.020),实测尺寸79.9mm,误差控制在±0.15mm以内。
1.3 各向异性对公差的影响
3D打印零件的层叠特性导致不同方向的尺寸精度差异,这是传统机加工所不具备的特性:
FDM工艺各向异性:XY平面尺寸精度为±0.2-0.3mm,Z轴方向为±0.3-0.5mm。关键配合面应尽量布置在XY平面,避免在Z轴方向设置精密配合尺寸。某传动轴支架原设计在Z轴方向设置轴承配合孔,尺寸偏差达0.45mm,调整打印方向后,配合孔布置在XY平面,偏差降至0.15mm。
SLA工艺各向异性:XY平面精度±0.10-0.15mm,Z轴±0.15-0.25mm。SLA的后固化过程会引起额外收缩,Z轴方向收缩通常比XY平面高30-50%。
SLS工艺各向异性:相对均匀,各向差异小于20%,但整体收缩较大(2.0-2.5%),需要统一补偿。
二、装配失效的根本原因分析
2.1 典型失效案例解析
案例一:装配卡滞
某消费电子产品外壳配合设计,采用FDM+ABS材料,设计间隙0.10mm。实际装配时出现严重卡滞,测量发现配合间隙实际为-0.15mm(过盈)。分析原因:
- ABS收缩率补偿不足:设计时采用0.5%收缩率,实际达到0.75%
- 打印温度过高:喷嘴温度240°C(推荐220-230°C),导致材料流动性过大,层间堆积
- 冷却不充分:打印环境温度25°C,ABS材料需要封闭腔体(60-70°C)以减缓冷却
改进措施:调整收缩补偿系数至1.007,喷嘴温度降至225°C,打印腔体温度控制在65°C。重新试制后,配合间隙实测0.08-0.12mm,装配成功率达到95%。
案例二:过盈配合强度不足
某机械臂关节采用SLA过盈配合连接,设计过盈量0.10mm,预期剪切强度10MPa。实际测试剪切强度仅为4.2MPa,远低于设计要求。分析发现:
- 光敏树脂后固化时间不足:标准后固化时间30分钟,实际仅10分钟,材料固化度仅65%
- 过盈量实际值偏差:设计过盈量0.10mm,实测仅0.04mm,压缩量不足
- 接触表面粗糙度:SLA打印表面Ra=3.2μm,远高于机加工的Ra=0.8μm,有效接触面积降低
改进措施:延长后固化时间至40分钟,模型尺寸补偿+0.05mm,配合面打磨处理至Ra=1.6μm。改进后实测过盈量0.11mm,剪切强度11.2MPa,满足设计要求。
2.2 工艺参数对公差的影响机制
FDM工艺关键参数:
- 层高:层高越小,Z轴精度越高,但打印时间延长。0.1mm层高时,Z轴偏差±0.15mm;0.2mm层高时,偏差±0.25mm;0.3mm层高时,偏差±0.35mm。
- 挤出宽度:标准挤出宽度为喷嘴直径的100-120%。过小(130%)导致材料堆积、尺寸偏大。
- 打印速度:速度越快,尺寸偏差越大。40mm/s时偏差±0.15mm;60mm/s时±0.25mm;80mm/s时±0.35mm。精密配合零件推荐速度≤50mm/s。
- 填充密度:外壳厚度至少2mm,填充密度≥30%。低填充密度(