
引言:注塑生产中的冷却效率瓶颈
在注塑生产中,冷却时间通常占整个注塑周期的50%-70%,冷却系统的设计直接影响生产效率和产品质量。某汽车零部件制造商的生产数据显示,采用传统直钻孔冷却水道的模具,生产一套汽车内饰件的平均冷却时间为28秒,而产品尺寸精度合格率仅为82%,主要缺陷集中在翘曲变形(12%)、缩痕(4%)和气泡(2%)。
传统冷却水道采用直钻孔加工,受限于钻头加工路径,只能布置规则的直线通道,无法贴近模具型腔表面。对于复杂的曲面零件,传统水道与型腔表面的距离通常在15-25mm范围内变化,导致冷却不均匀,型腔表面温差可达15-25°C。这种温度分布不均直接引发残余应力集中,产品翘曲高度超过2mm的比例高达15%。
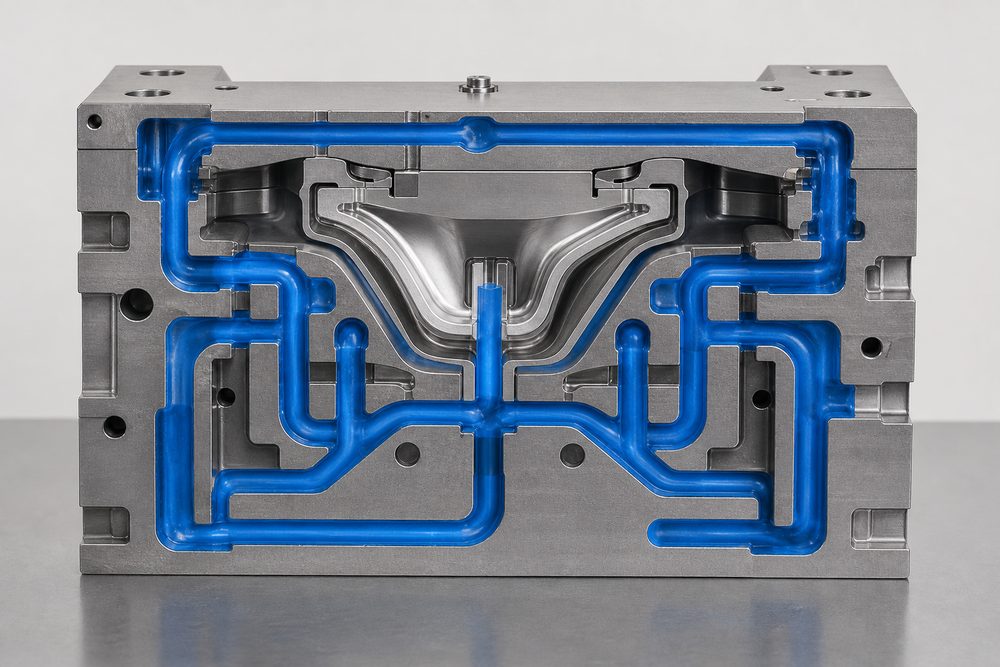
随形冷却(Conformal Cooling)技术的出现,通过3D打印制造一体化模具镶件,使冷却水道能够完全贴合型腔表面轮廓,将水道与型腔表面的距离控制在恒定的5-8mm范围内,型腔表面温差降至5°C以内。某家电企业的应用数据显示,采用随形冷却模具后,注塑周期从42秒缩短至32秒,生产效率提升24%,产品合格率从85%提升至96%。
一、随形冷却水道的技术原理与核心参数
1.1 随形冷却的技术优势
随形冷却水道通过增材制造工艺实现复杂三维曲面的冷却通道设计,其核心优势体现在三个方面:
冷却效率提升:水道形状与型腔表面完全贴合,消除了传统直钻孔水道的冷却盲区。热仿真对比分析显示,在相同的冷却水流量条件下,随形冷却模具的型腔表面温度均匀度提升60%-80%,冷却时间缩短20%-40%。
温度梯度控制:传统冷却水道的温度梯度通常为3-5°C/mm,而随形冷却可控制在1-2°C/mm范围内。温度梯度的降低显著减少残余应力,产品翘曲变形量降低50%-70%。
设计自由度:3D打印技术突破了传统加工限制,可实现水道直径从Φ3mm到Φ12mm的渐变过渡,以及复杂的螺旋、分支网络结构,满足不同区域的差异化冷却需求。
1.2 水道设计的关键参数
随形冷却水道设计需重点控制以下参数:
水道直径:
- 主水道直径范围:Φ6-12mm,常用Φ8-10mm
- 分支水道直径范围:Φ3-6mm,常用Φ4-5mm
- 渐变过渡段长度:≥水道直径的3倍,避免涡流和压力损失
- 最小水道直径限制:SLM工艺≥Φ3mm,EBM工艺≥Φ4mm
水道间距:
- 标准间距范围:15-30mm,根据型腔热负荷调整
- 高热负荷区域(如浇口附近):间距12-18mm
- 低热负荷区域(如侧壁):间距25-35mm
- 水道间距与直径比值:推荐范围D/d=2-4(D为间距,d为直径)
水道与型腔表面距离:
- 标准距离:5-8mm,确保模具强度与冷却效率平衡
- 高精度要求区域:4-6mm,加强冷却效果
- 结构强度薄弱区域:7-10mm,防止开裂
- 最小壁厚限制:≥3mm,承受注塑压力(通常40-120MPa)
1.3 冷却液流动参数
冷却液的流动状态直接影响换热效率,设计需确保湍流状态(雷诺数Re>4000):
| 参数 | 推荐范围 | 计算依据 |
|---|---|---|
| 冷却水流速 | 1.5-3.0 m/s | Re = ρvd/μ,确保Re>4000 |
| 水道压力降 | 0.1-0.3 MPa | ΔP = λ(L/d)(ρv²/2),λ为摩擦系数 |
| 冷却水入口温度 | 10-25°C | 根据材料和产品要求确定 |
| 冷却水流量 | 15-50 L/min | Q = ρcΔT,根据热负荷计算 |
二、热分析与冷却需求的工程计算
2.1 模具热负荷计算
准确的模具热负荷计算是随形冷却设计的基础。单个注塑周期的热负荷Q计算公式:
Q = m·Cp·(Tmelt - Tejection) / tcycle
其中:
- m:单模产品重量(kg)
- Cp:塑料比热容(J/kg·K),常用材料数值:PP为1900 J/kg·K,ABS为1700 J/kg·K,PC为1200 J/kg·K
- Tmelt:熔体温度(°C),PP为210-240°C,ABS为220-250°C,PC为280-320°C
- Tejection:顶出温度(°C),一般为材料热变形温度以下10-20°C
- tcycle:注塑周期(s)
计算实例:某PP材质产品,单模重量450g,熔体温度230°C,顶出温度80°C,目标周期35秒。
Q = 0.45 × 1900 × (230-80) / 35 = 3664 W
考虑冷却效率系数(通常取0.7-0.85),实际冷却功率需求为4300-5200W。
2.2 温度场分布分析
采用有限元热分析软件(如Moldflow、ANSYS)进行稳态和瞬态热分析,关键输出包括:
型腔表面温度分布:
- 目标温差范围:≤5°C(精密模具≤3°C)
- 温度分布标准差:≤2°C
- 最高温度位置:浇口附近,需重点冷却
- 最低温度位置:远离浇口的薄壁区域
热流密度分布:
- 浇口区域热流密度:50-80 kW/m²
- 主流道区域:30-50 kW/m²
- 型腔壁面平均热流密度:15-30 kW/m²
某汽车保险杠模具的热分析实测数据:
| 测试项目 | 传统冷却模具 | 随形冷却模具 | 改善幅度 |
|---|---|---|---|
| 型腔表面最高温度 | 78.5°C | 62.3°C | ↓ 16.2°C |
| 型腔表面最低温度 | 52.1°C | 58.7°C | ↑ 6.6°C |
| 温度差值 | 26.4°C | 3.6°C | ↓ 86.4% |
| 温度分布标准差 | 7.8°C | 1.2°C | ↓ 84.6% |
2.3 材料导热性能对冷却效率的影响
模具材料的热导率直接影响冷却效率,不同材料的冷却效果差异显著:
| 模具材料 | 热导率 (W/m·K) | 相对冷却效率 | 应用场景 |
|---|---|---|---|
| P20预硬钢 | 35-40 | 基准(100%) | 传统模具钢 |
| H13热作模具钢 | 28-32 | 85%-90% | 高温注塑模具 |
| 316L不锈钢(SLM打印) | 15-18 | 50%-55% | 耐腐蚀模具 |
| 马氏体时效钢MS1(SLM打印) | 20-25 | 65%-70% | 高强度模具镶件 |
| 铜合金(H13+Cu复合) | 80-120 | 200%-250% | 高热负荷区域镶件 |
材料选择建议:对于SLM工艺打印的模具镶件,推荐采用MS1马氏体时效钢,经时效硬化处理后硬度可达50-54HRC,兼顾强度和导热性能。对于需要极高冷却效率的浇口区域,可采用铜合金复合镶件,但需解决钢-铜异种材料连接问题(常用钎焊或机械连接)。
三、随形冷却水道的设计流程与优化方法
3.1 设计流程
步骤一:热负荷分区
根据产品几何特征和壁厚分布,将模具划分为不同热负荷区域:
- A区(高热负荷区):浇口、主流道、厚壁区域(>3mm),热负荷占比40%-50%
- B区(中等热负荷区):产品主体壁厚区域(1.5-3mm),热负荷占比30%-40%
- C区(低热负荷区):薄壁区域(