
引言:质量波动背后的体系缺口
在增材制造项目里,一个高频出现的场景是:同一份三维文件、同一台设备、同一批材料,两次打印出来的零件却存在肉眼可见的差异——第二次的孔径小了0.1毫米,表面粗糙度从Ra 8微米升到Ra 12微米,装配时出现轻微干涉。团队往往会先怀疑设备漂移或操作员疏忽,但如果把时间轴拉长,就会发现真正的缺口不在单点,而在于缺少一套能把材料、工艺、检测三个环节串起来的标准化体系。
标准化的价值不在于写出一摞文档,而在于把一次成功的打印结果变成可复现的工程能力。当企业从打样走向小批量交付时,客户审计的第一个问题通常不是“你们精度多少”,而是“你们凭什么保证下一批还是这样”。回答这个问题,需要的是体系,而非参数表。
一、标准化体系的三个层次
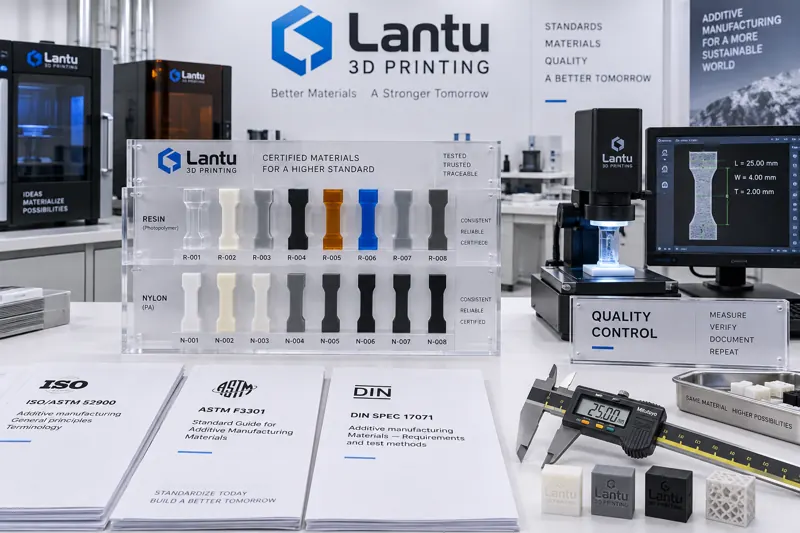
增材制造标准化可以拆成三个互相支撑的层次:材料层回答“用的是什么、批次是否一致”;工艺层回答“怎么打、参数是否受控”;检测层回答“打出来算不算合格、谁来判定”。这三个层次缺一不可。只做工艺参数固化而不做材料批次管控,粉末含水率或粒径分布漂移同样会让结果失效;只做检测而不做工艺冻结,检测就变成事后救火,只能筛选不良品,无法阻止不良品产生。
国际与国内的标准框架已相对完整,例如针对增材制造的术语与分类、粉末床熔融的工艺规范、以及力学性能试样的制备要求等,都已有成熟文件可参照。实务中最容易失守的不是“没有标准可依”,而是“标准没有落到自己的设备和材料上”。通用标准给出的是边界,企业需要在此基础上建立自己的厂内基线。
二、材料认证:区分供应商证书与厂内基线
材料认证的第一步是澄清一个常见误解:供应商提供的批次证书不等于你的工艺可用性认证。证书证明的是材料出厂时的物性范围,而同一个牌号的PA12尼龙粉末,在不同设备的粉床温度场、不同层厚、不同激光能量密度下,成型后的致密度和力学表现可以相差明显。因此厂内基线必须建立在自身工艺之上。
一套可执行的厂内材料认证通常包含四项动作。第一,入库检验:对每批树脂记录黏度与颜色稳定度,对每批尼龙粉末记录粒径分布(常用D50区间)、堆积密度与含水率,金属粉末额外关注氧含量与球形度;检验数据与批次号绑定入库。第二,基线试块:每批新材料在正式投产前,用固定几何的试块按固定参数打印一次,测量密度、拉伸强度与断裂伸长率,与历史基线比对,超出控制限的批次直接隔离。第三,回收掺配规则:SLS工艺中未烧结粉末需要过筛回用,但新旧粉掺配比例必须写成明确规则,例如新粉占比不低于30%至50%,并按掺配轮次累计追踪物性衰减。第四,存储与先进先出:树脂避光控温,尼龙粉末防潮密封,严格执行按入库日期先出先用的发放逻辑。
这四项动作看似繁琐,但它们的成本远低于一次批量返工。在实际项目中,把材料批次参数纳入追溯后,同一零件的批次间强度离散度往往能显著收窄,这是交付稳定性的第一道闸门。
三、工艺规范:把参数锁进受控文件
工艺标准化的核心是把“某位资深工程师调好的参数”转化成“任何合格操作员都能执行的受控文件”。一份可用的工艺规范至少要冻结四类内容:成型方向与摆放策略、关键参数窗口、支撑策略、后处理路线。
成型方向决定了层间结合力与表面质量在零件上的分布。以SLS尼龙件为例,Z向强度通常低于XY向,因此受力方向与铺层方向的相对关系必须作为工艺条款写入规范,而不能留给操作员临场决定。关键参数窗口则需要给出范围而非单点值:粉末床熔融的层厚常在0.08至0.12毫米区间选择,激光能量密度、扫描速度与扫描间距三者耦合,任何一项调整都要重新评估致密度;光固化工艺则需冻结层厚、曝光时间与后固化时间三者的组合,并记录环境温度对树脂黏度的实际影响。
支撑策略与后处理路线容易被当作“操作细节”而遗漏,但它们对最终验收结果的影响往往与打印参数相当。规范中应明确:哪些悬空角度必须加支撑、支撑与实体接触面的处理方式、去除支撑后的打磨或喷砂等级、以及是否需要染色或密封处理。把这些内容写入受控文件并配套版本号,才能保证工艺变更可追溯——当客户问“这批和上批的工艺是否一致”时,你能拿出文件级证据,而不是口头确认。
四、检测与验收:定义四类判据
检测标准的难点不在于有没有量具,而在于把“合格”翻译成可测量的判据。建议在项目启动阶段就与客户共同确认四类判据。尺寸类:关键配合尺寸采用三坐标或影像测量,明确公差带与基准面,非关键尺寸给出自由公差规则;致密度类:金属件通过密度法或金相抽检确认内部孔隙水平,明确可接受的孔隙率上限;表面类:以粗糙度参数或标准样板比对的方式定义,避免“看起来差不多”的模糊表述;力学类:以同批随炉试块或破坏性抽样验证拉伸强度与模量,试块的打印方向必须与零件受力方向对应。
此外,检测体系还应包含不合格处置流程:判定不合格后,是返工、让步接收还是报废,由谁批准,如何记录。没有处置流程的检测只会产生争议,不会产生结论。
五、从文档走向执行:四个落地动作
标准体系最容易失败的阶段是“文件写完就归档”。要让它真正运转,需要四个动作。第一,文件分级:把文件分为一级质量手册、二级程序文件、三级作业指导书,不同层级对应不同的审批权限,避免所有细节堆在一个文件里导致无人维护。第二,版本控制:任何参数调整必须走变更单,旧版本回收作废,车间现场只允许存在最新有效版本。第三,偏差评审:当实际执行无法满足规范时,记录偏差、评估影响、必要时临时授权并限期纠正,而不是默默绕过规范。第四,培训与考核:把规范中的关键条款转化为操作员的考核项,新设备或新材料上线前完成培训记录,让体系与人同步更新。
蓝图三维在项目实践中把这套体系与数字化流程结合:从需求冻结、工艺评审、材料批次绑定,到打印记录、检测数据与交付报告,都在同一链条上留痕。标准化的终点不是获得一纸认证,而是让质量结果可预测、可解释、可复现——客户拿到的不只是零件,还有一份能支撑其自身审计的质量证据。
总结
3D打印标准化体系由材料认证、工艺规范、检测验收三层构成,任何一层的缺失都会让质量稳定性打折。落地的关键动作是:把供应商证书升级为厂内基线,把个人经验升级为受控文件,把模糊合格升级为可测量判据,把归档文档升级为带版本控制的日常执行。做到这四点,同一份设计文件才能在不同批次、不同设备上稳定复现,企业也才能把增材制造从“能做出来”推进到“能持续交付”。