
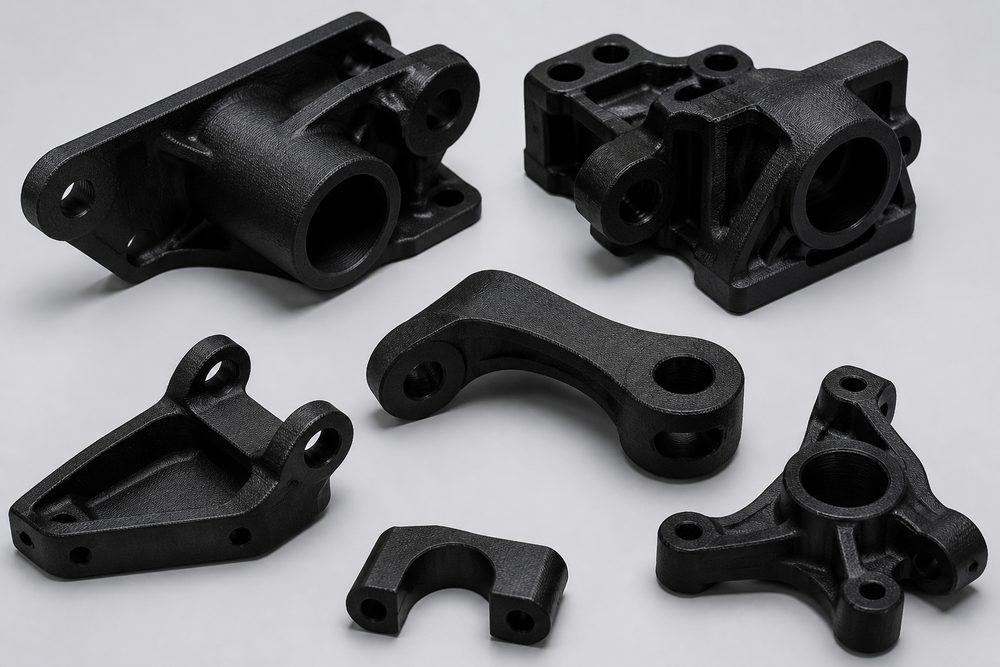
引言:高性能结构件打印中的材料挑战
在工业级3D打印应用中,无人机机架、汽车功能件、机器人关节等高负荷结构件对材料性能提出了严苛要求。传统PLA、ABS材料难以满足高强度、高刚性、耐高温的综合需求,而纯尼龙(PA)虽然韧性好,但刚性不足、易翘曲变形的问题长期困扰着工程师。某无人机制造商曾使用纯PA12打印机架,在飞行测试中发现机臂变形量超过设计允许值15%,导致飞行稳定性下降,最终不得不采用传统注塑工艺,周期延长3倍以上。
碳纤维增强尼龙(PA-CF)的出现为这一困境提供了突破性解决方案。通过在尼龙基体中加入短切碳纤维(通常5-30%重量比),材料的拉伸强度和弯曲模量可提升50%以上,同时线膨胀系数降低30-50%,显著改善尺寸稳定性。然而,PA-CF的FDM打印工艺复杂度远高于常规材料,涉及材料干燥、喷嘴磨损、温度控制、层间结合等多重技术难点。据行业调研,超过60%的初次尝试者在打印PA-CF时遭遇喷嘴堵塞、层间开裂、表面质量差等问题,严重影响了生产效率和制件性能。
本文将从材料特性出发,系统分析PA-CF打印中的核心技术问题,并提供经过验证的参数优化方案和最佳实践指南,帮助读者掌握这一高性能复合材料的FDM打印工艺。
一、碳纤维增强尼龙材料特性深度解析
1.1 材料组成与微观结构
碳纤维增强尼龙属于热塑性复合材料,由尼龙基体(PA6、PA12或PA11)与短切碳纤维通过熔融共混制备。市售PA-CF线材中碳纤维含量通常为5-20wt%,高端工程级产品可达25-30wt%。碳纤维长度一般在100-300μm范围,直径约7μm,呈随机取向分布在基体中。
这种微观结构赋予PA-CF双重优势:尼龙基体提供韧性和抗冲击性能,碳纤维承担主要载荷,显著提升刚度和强度。同时,碳纤维的取向性对打印件性能有重要影响——FDM工艺中纤维倾向于沿打印路径排列,使得打印件呈现各向异性:层平面内的强度通常比层间方向高20-40%。
1.2 关键性能参数对比
| 性能指标 | 纯尼龙(PA12) | PA12-CF(20%CF) | 提升幅度 |
|---|---|---|---|
| 拉伸强度(MPa) | 45-55 | 70-85 | ↑ 50-60% |
| 弯曲模量(GPa) | 1.2-1.5 | 4.5-6.0 | ↑ 300-350% |
| 热变形温度HDT(°C) | 45-55 | 150-180 | ↑ 200-230% |
| 线膨胀系数(10⁻⁶/K) | 80-100 | 40-60 | ↓ 40-50% |
| 密度(g/cm³) | 1.01-1.02 | 1.15-1.20 | 略增 |
| 熔融温度(°C) | 178-185 | 250-260 | 显著提高 |
数据解读:碳纤维的加入对材料性能产生差异化影响。刚度和耐热性提升最为显著,弯曲模量提高3-4倍,HDT提高200%以上,这是因为碳纤维作为刚性增强相,有效抑制了尼龙分子链的热运动。强度提升约50-60%,低于模量增幅,主要受限于短纤维的长度和界面结合强度。值得注意的是,线膨胀系数降低40-50%,这意味着打印过程中翘曲变形风险大幅降低,尺寸稳定性显著改善。
1.3 碳纤维含量对工艺性的影响
碳纤维含量并非越高越好。虽然更高的纤维含量带来更强的力学性能,但也伴随一系列工艺挑战:
- 5-10% CF:流动性好,易于打印,适合初学者和复杂几何结构,性能提升相对温和
- 15-20% CF:性能与工艺性的最佳平衡点,推荐用于大多数工程应用
- 25-30% CF:最高性能,但流动性下降明显,喷嘴磨损加剧,需要专业级设备和工艺优化
某工业设备制造商在开发夹具时,曾尝试使用30% CF含量的PA-CF线材,结果发现0.4mm喷嘴频繁堵塞,更换为0.6mm喷嘴后问题缓解,但制件表面粗糙度增加,最终回归20% CF含量材料,在性能和工艺性之间取得平衡。
二、FDM打印中的核心技术问题分析
2.1 吸湿性问题:隐形的性能杀手
尼龙分子链中的酰胺基团(-CONH-)具有强极性,极易吸收环境水分。纯PA12在23°C、50%RH环境下平衡吸湿率可达1.5-2.0%,而PA-CF由于碳纤维占据部分体积,吸湿率略低,但仍可达1.2-1.5%。吸湿对打印过程产生多重负面影响:
打印过程影响:水分在高温(260-290°C)下瞬间气化,产生微小气泡,导致层间结合力下降15-25%,表面出现粗糙纹理,严重时产生喷嘴"吐丝"和爆裂声。
制件性能影响:未充分干燥的材料打印后,制件内部存在微孔隙,拉伸强度降低10-20%,冲击韧性下降更明显。某汽车零部件供应商测试显示,使用未干燥PA-CF打印的连接件,台架试验寿命比干燥材料制备件缩短35%。
干燥工艺参数:PA-CF线材推荐干燥条件为80-90°C,持续4-6小时,使用工业级除湿干燥机(露点≤-30°C)。干燥后应立即使用或密封保存(湿度≤15%RH环境),开封后建议在4小时内完成打印,超过时间需重新干燥。部分高端材料(如PA6-CF)对水分更敏感,建议70-80°C干燥12小时以上。
2.2 喷嘴磨损:碳纤维的"双刃剑"效应
碳纤维硬度高(Mohs硬度5-6)、模量高(200-300GPa),在熔融挤出过程中对喷嘴内壁产生持续的磨粒磨损。这是PA-CF打印最显著的技术挑战之一,直接影响打印质量和成本。
磨损机理:短切碳纤维在高压(30-50bar)剪切流场中,以一定角度冲击喷嘴内壁,微观上类似"喷丸处理",逐渐剥离金属材料。黄铜喷嘴(HB 60-70)磨损最快,打印300-500g材料后孔径可扩大0.05-0.10mm,导致线宽增加、精度下降。
磨损影响量化:使用黄铜喷嘴打印PA-CF,直径扩张速率约0.01mm/100g材料。对于0.4mm初始孔径,打印1kg材料后可能扩张至0.5mm,线宽增加25%,填充密度下降,表面粗糙度恶化。更严重的是,磨损不均匀会导致出料不对称,制件出现明显的尺寸偏差。
| 喷嘴材质 | 硬度(HV) | 磨损速率 | 使用寿命估算 | 热导率(W/m·K) |
|---|---|---|---|---|
| 黄铜 | 80-100 | 快 | 300-500g PA-CF | 120 |
| 硬化钢 | 600-750 | 极慢 | 5-10kg PA-CF | 30-45 |
| 红宝石/碳化钨镶件 | 1800-2200 | 几乎无磨损 | 50kg+ PA-CF | 镶件低,基体高 |
热导率影响:硬化钢和陶瓷镶件喷嘴虽然耐磨,但热导率远低于黄铜(30-45 vs 120 W/m·K),需要提高喷嘴温度5-15°C以补偿传热效率下降。例如,对于同一PA-CF材料,黄铜喷嘴设定270°C,硬化钢喷嘴需要275-285°C才能达到相同的熔融流动状态。
2.3 层间结合与温度控制
FDM工艺的固有局限是层间结合力弱于层内强度,对于半结晶性聚合物如尼龙,这一问题更为突出。PA-CF的打印温度窗口窄(260-290°C),温度过低导致层间结合不良,温度过高引起材料降解。
结晶行为影响:尼龙属于半结晶聚合物,结晶度通常为30-40%。在FDM打印的非等温条件下,冷却速率快(50-100°C/s),实际结晶度可能低于平衡值。这导致制件力学性能和耐热性偏低,后处理退火成为必要工艺环节。
层间结合优化:研究表明,喷嘴温度提高10°C,层间剪切强度可提升8-12%。但温度上限受限于材料热稳定性——尼龙在300°C以上开始明显降解,产生黄色变色和气味。因此,推荐的温度控制策略是:喷嘴温度设定在材料推荐范围上限(如285-290°C),热床温度保持较高(100-110°C),配合封闭腔体(腔温50-70°C),降低冷却速率,促进结晶和层间扩散结合。
2.4 翘曲变形与尺寸精度
虽然碳纤维的加入降低了线膨胀系数,但PA-CF的收缩率仍显著高于PLA、ABS等材料。打印过程中,熔融态材料沉积后冷却收缩,在制件底部与热床之间产生剪切应力,当应力超过层间结合强度时,边缘翘曲开裂。
翘曲机理:尼龙结晶收缩率可达1.5-2.0%,高于非晶聚合物(ABS约0.5%,PLA约0.3%)。碳纤维虽然抑制了热膨胀,但结晶收缩仍需重点关注。典型症状是制件底部边缘翘起0.5-3mm,严重时整层分离。
关键控制参数:
- 热床温度:PA-CF推荐100-110°C,低于此温度粘接强度不足,高于120°C可能导致制件底部过热变形
- 热床涂层:使用PVA胶水、Magigoo PA专用胶或PEI涂层,显著提升首层粘接强度
- 封闭腔体:维持腔温50-70°C,减小温度梯度,降低内应力
- 首层参数:首层层高增加至0.3-0.35mm(标准层高0.15-0.2mm),首层线宽扩展至120-130%,提升粘接面积
三、打印参数优化与最佳实践
3.1 核心打印参数推荐范围
基于材料供应商数据和实际应用经验,以下为PA-CF(20%CF含量)的推荐打印参数范围。不同品牌材料可能存在差异,建议以供应商技术数据表为基准,在此基础上微调优化。
| 参数 | 推荐范围 | 优化建议 |
|---|---|---|
| 喷嘴温度 | 260-290°C | 硬化钢喷嘴需提高5-15°C;上限温度提升层间强度,但需监控降解迹象 |
| 热床温度 | 80-110°C | PA6-CF取上限(100-110°C),PA12-CF可略低(80-100°C) |
| 打印速度 | 30-60mm/s | 降低速度可改善层间结合;外轮廓建议30-40mm/s,内部填充可提高至50-60mm/s |
| 层高 | 0.1-0.2mm | 细层高(0.1-0.12mm)改善表面质量和Z向强度,厚层高(0.2mm)提升效率 |
| 填充率 | 40-100% | 功能件推荐80%以上;注意填充图案对强度的影响(Gyroid、Honeycomb优于Grid) |
| 填充图案 | Gyroid/Honeycomb | 三维填充图案各向同性更好;Grid/Rectilinear简单但Z向强度弱 |
| 冷却风扇 | 关闭或低速(0-30%) | 封闭腔体可完全关闭;开放环境下小面积特征可开启30%改善悬垂 |
| 喷嘴直径 | 0.4-0.6mm | 0.4mm适合精细特征,但高CF含量材料建议0.6mm降低堵塞风险 |
| 回抽距离 | 1.0-2.5mm | PA-CF流动性较差,减少回抽可改善出料稳定性;Bowden挤出需增加回抽距离 |
3.2 参数优化实战案例
案例背景:某工业机器人制造商使用PA-CF打印机械臂末端执行器连接件,原始参数下制件Z向强度不足,疲劳试验中在2000次循环后出现层间开裂。
问题诊断:
- 显微镜观察:开裂面呈现明显的层间分离特征,层间结合线清晰可见
- 切片参数:喷嘴温度265°C,打印速度50mm/s,冷却风扇开启50%,封闭腔体
- 制件测试:Z向拉伸强度48MPa,仅达到XY向强度(72MPa)的67%
优化方案实施:
阶段一:温度参数调整
- 喷嘴温度提高至280°C(原265°C),补偿碳纤维降低的流动性
- 热床温度从85°C提高至105°C,改善首层粘接
- 冷却风扇完全关闭,延长层间扩散时间
阶段二:打印策略优化
- 打印速度降低至35mm/s(外轮廓)和45mm/s(填充)
- 层高从0.2mm降低至0.15mm,增加层间接触面积
- 填充图案从Grid改为Gyroid,提高Z向承载能力
阶段三:后处理强化
- 打印完成后在70°C封闭腔体内保温30分钟,控制冷却速率
- 退火处理:130°C,2小时,促进结晶完善
优化效果验证:
| 性能指标 | 优化前 | 优化后 | 改善幅度 |
|---|---|---|---|
| Z向拉伸强度(MPa) | 48 | 65 | ↑ 35% |
| Z向/XY向强度比 | 67% | 90% | ↑ 23% |
| 疲劳寿命(次) | 2000 | 8500 | ↑ 325% |
| 表面粗糙度Ra(μm) | 8.5 | 5.2 | ↓ 39% |
优化后制件通过了10000次疲劳测试,满足设计要求,Z向强度提升35%,各向异性显著改善,疲劳寿命提高3倍以上,证明综合参数优化策略的有效性。
3.3 喷嘴选型与维护策略
针对PA-CF的磨损特性,喷嘴选型和维护是保证打印质量和降低成本的关键。
喷嘴选型建议:
- 小批量研发应用:硬化钢喷嘴(整体式),成本适中(50-100元),寿命5-10kg PA-CF,适合间歇性打印
- 中批量生产应用:红宝石或碳化钨镶件喷嘴,成本较高(150-300元),寿命50kg+,长期使用经济性好
- 大批量工业应用:考虑升级至耐磨挤出系统(如E3D Revo Micro配合ObXidian喷嘴),模块化设计便于维护
喷嘴监测与更换标准:
- 定期检测:每打印500g PA-CF后,使用针规或显微镜测量喷嘴孔径,记录磨损速率
- 更换阈值:孔径扩张超过设计值10%(如0.4mm喷嘴扩张至0.44mm以上)必须更换
- 预防性更换:建立基于打印质量的更换策略,当出现表面粗糙度明显下降或尺寸偏差>0.2mm时更换
堵塞处理方法:
PA-CF打印中喷嘴堵塞主要因碳纤维聚集或材料碳化。处理步骤:
- 提高喷嘴温度至最高值(如300°C),尝试挤出清除堵塞物
- 使用冷拉法(cold pull):喷嘴降温至180-200°C,手动推入PLA或专用清洗线材,快速拉出,带走堵塞物
- 严重堵塞需拆解热端,使用溶剂(甲酸或间甲酚)溶解尼龙残留,或更换新喷嘴
四、后处理工艺与应用案例
4.1 退火处理:释放残余应力与结晶强化
退火是PA-CF制件的重要后处理工艺,可同时实现两个目标:消除打印过程中产生的残余热应力,提高结晶度从而改善力学性能和耐热性。
退火工艺参数:
- 温度:材料HDT以下10-20°C,典型值130-160°C(PA12-CF较低,PA6-CF较高)
- 时间:根据制件壁厚,通常1-4小时,壁厚每增加5mm延长1小时
- 气氛:建议在惰性气氛(氮气)或真空环境中进行,防止氧化变色
- 冷却:随炉冷却至60°C以下再取出,避免快速冷却产生新应力
退火效果数据:
| 性能指标 | 退火前 | 退火后 | 改善幅度 |
|---|---|---|---|
| 结晶度 | 25-30% | 35-42% | ↑ 40-50% |
| 拉伸强度(MPa) | 70 | 78 | ↑ 11% |
| 热变形温度HDT(°C) | 150 | 165 | ↑ 10% |
| 尺寸稳定性 | ±0.5% | ±0.2% | ↑ 60% |
注意事项:退火过程中制件会发生约0.3-0.5%的体积收缩,设计时需预留补偿。对于装配精度要求高的零件,建议在退火后进行精加工(如CNC铣削或磨削)。
4.2 表面处理与涂装
PA-CF打印件表面呈现哑光黑色质感,表面粗糙度通常Ra 5-10μm,满足多数工程应用。但对于外观要求高的零件,可进行以下后处理:
- 打磨抛光:使用400-2000目砂纸逐级打磨,可降低表面粗糙度至Ra 2-3μm,但会暴露部分碳纤维,颜色变浅
- 化学抛光:使用甲酸蒸汽或专用尼龙抛光剂处理,可快速平滑表面,但需控制处理时间避免过度腐蚀
- 涂装:PA-CF表面能较低,建议先使用塑料底漆或环氧底漆打底,再喷涂面漆,提升涂层附着力
- 染色:PA-CF难以染色(碳纤维阻隔),如需颜色变化建议采用涂装方案
4.3 典型应用案例
案例一:无人机机架制造
应用背景:某消费级无人机制造商开发新型折叠机架,要求重量500g,抗冲击。
材料选择:PA12-CF(15%CF含量),兼顾性能和工艺性,硬化钢喷嘴0.5mm,封闭腔体打印机。
打印参数:喷嘴280°C,热床100°C,打印速度40mm/s,层高0.15mm,填充率60%(Gyroid),完全关闭冷却风扇。
后处理:120°C退火2小时,铰链孔精加工至H7公差。
结果:机臂重量72g,比原铝合金设计减重25%;台架测试承载能力620g,满足要求;跌落测试通过1.5m高度混凝土地面撞击,无裂纹。相比传统碳纤维复合材料手糊工艺,开发周期从6周缩短至1周,成本降低40%。
案例二:汽车功能件试制
应用背景:某汽车零部件供应商开发发动机舱线束固定支架,要求耐温150°C,阻燃UL94 V-0。
材料选择:PA6-CF(20%CF)+阻燃改性,定制材料。
挑战与解决:PA6吸湿性强,打印前100°C干燥12小时;喷嘴温度提高至290°C补偿阻燃剂降低的流动性;热床温度110°C,腔温60°C,防止翘曲。
结果:制件通过150°C×1000h热老化测试,阻燃等级V-0,尺寸稳定性±0.1mm。相比传统注塑工艺,试制成本降低80%,周期从4周缩短至3天,支持快速设计迭代。
五、实施要点与常见问题解决
5.1 打印前检查清单
- 材料状态确认:线材外观无明显的变色、析出物;使用湿度计测量,环境湿度≤40%RH;如怀疑吸湿,进行干燥处理
- 设备准备:硬化钢或镶件喷嘴已安装;全金属热端,温度上限≥300°C;热床涂层(PEI或专用胶)已处理;封闭腔体可用
- 切片参数设置:根据材料数据表设置温度范围;首层层高、线宽已调整;填充图案选择三维结构;冷却风扇设置关闭或低速
- 环境控制:打印环境温度15-30°C,湿度≤50%RH;避免空调直吹打印区域
5.2 常见问题诊断与解决
问题1:喷嘴堵塞频繁
症状:挤出量不足、断料、喷嘴无出料
原因分析:
- 碳纤维含量过高(>25%),流动性差
- 喷嘴温度偏低,熔融不充分
- 喷嘴直径偏小(0.3mm以下)
- 材料吸湿,气化产生气泡阻塞
解决方案:
- 更换更大直径喷嘴(0.5-0.6mm)
- 提高喷嘴温度10-15°C
- 充分干燥材料(80-90°C,4-6小时)
- 降低回抽距离和频率
问题2:层间开裂
症状:制件沿层界面分离,Z向强度低
原因分析:
- 喷嘴温度过低,层间扩散不足
- 冷却风扇开启,冷却速率过快
- 打印速度过快,层间接触时间短
- 材料吸湿,层间界面形成气泡
解决方案:
- 提高喷嘴温度至推荐上限(285-290°C)
- 关闭冷却风扇或仅在小特征时开启30%
- 降低打印速度至30-40mm/s
- 充分干燥材料;增加封闭腔体保温
问题3:翘曲变形
症状:制件底部边缘翘起,首层分离
原因分析:
- 热床温度不足,首层粘接力弱
- 热床涂层不当或老化
- 首层参数设置不合理
- 制件设计问题(大面积平面、锐角)
解决方案:
- 提高热床温度至100-110°C
- 使用PA专用胶(如Magigoo PA)或PEI涂层
- 增加首层层高至0.3mm,线宽扩展至130%
- 优化设计:增加底边倒角(1-2mm×45°),避免大面积平面
- 增加Brim(裙边)宽度至8-10mm
问题4:表面粗糙
症状:制件表面粗糙、纹理明显、外观质量差
原因分析:
- 喷嘴磨损,孔径扩张
- 层高过大,台阶效应明显
- 材料吸湿,表面气泡
- 打印温度不匹配
解决方案:
- 检查喷嘴孔径,及时更换磨损喷嘴
- 降低层高至0.1-0.12mm
- 充分干燥材料
- 微调温度,寻找最佳流动状态(通常提高5-10°C)
- 尝试 smaller line width (如95% nozzle diameter) 改善表面
5.3 性能优化建议
强度优化:
- 优化打印方向,使主应力方向与打印路径一致(层平面内)
- 增加壁厚和填充率,推荐壁厚≥1.2mm,填充率≥80%
- 使用Gyroid或Honeycomb填充图案,各向同性更好
- 后处理退火,提升结晶度和层间结合
效率优化:
- 在保证质量前提下,适当增加层高(0.18-0.2mm)和打印速度(50-60mm/s)
- 使用较大喷嘴(0.5-0.6mm),增加单层出料量
- 优化填充图案和密度,非关键区域降低填充至40-60%
- 使用变量层高功能,垂直面和斜面自动增加层高
成本优化:
- 建立材料干燥和密封存储流程,减少材料浪费
- 使用硬化钢或镶件喷嘴,降低喷嘴更换频率
- 批量打印时合理排布,减少支撑材料和打印时间
- 记录并复用验证过的参数配置,减少试错成本
总结
碳纤维增强尼龙(PA-CF)作为高性能工程材料,在FDM打印领域展现出巨大潜力。通过在尼龙基体中引入碳纤维,材料的拉伸强度提升50%以上,弯曲模量提高3-4倍,热变形温度提升200%以上,线膨胀系数降低40-50%,为高负荷结构件的3D打印制造提供了可靠的材料选择。
然而,PA-CF的成功应用依赖于对材料特性和工艺细节的深入理解。材料吸湿性要求严格的干燥和存储管理;碳纤维的磨损性需要硬化钢或镶件喷嘴以及定期监测更换;半结晶聚合物的特性需要优化的温度控制和后处理退火;各向异性特征需要在设计阶段考虑打印方向优化。
本文提供的打印参数范围(喷嘴温度260-290°C、热床温度80-110°C、打印速度30-60mm/s、层高0.1-0.2mm)和最佳实践,经过实际案例验证,可直接应用于生产环境。建议读者在具体应用中,以材料供应商数据表为基准,结合本文方法进行微调优化,并通过试验件测试验证最终参数配置。
随着FDM打印技术的不断进步和材料成本的持续下降,PA-CF材料将在航空航天、汽车工业、机器人技术、运动器材等领域发挥越来越重要的作用。掌握这一高性能复合材料的打印工艺,将为工程师和设计师打开从设计到快速制造的新路径,加速产品开发迭代,降低制造成本,推动制造业向数字化、智能化方向发展。