
引言:工业应用中的质量控制挑战
在航空航天、医疗器械和海洋工程等高端制造领域,316L不锈钢因其优异的耐腐蚀性和机械性能成为关键材料。某海洋装备制造企业在采用SLM技术生产海水淡化装置核心部件时,首批次的20件产品中有7件出现不同程度的变形和开裂,拉伸强度测试显示横向试样的屈服强度仅为420 MPa,远低于设计要求的520 MPa,延伸率更是从标称的40%降至28%。经分析发现,问题的根源在于工艺参数设置不当导致致密度不足(仅98.2%),加之未进行有效的去应力处理,残余应力集中引发尺寸偏差和性能劣化。
这一案例揭示了SLM工艺的特殊性:与传统铸造或锻造不同,SLM过程涉及快速熔化(冷却速率可达10³-10⁶ K/s)和非平衡凝固,微观组织呈现典型的柱状晶结构和元素偏析特征。如何在保证致密度的同时控制残余应力、优化机械性能,成为工程应用的核心难题。据统计,行业内SLM打印件的废品率中,因工艺参数不当导致的缺陷占比高达35%,因后处理不当引发的性能不达标占28%,这两项因素直接影响了生产成本和交付周期。
一、316L不锈钢材料特性与SLM工艺基础
1.1 化学成分与性能特点
316L属于奥氏体不锈钢,其"316"代表添加了2-3%钼元素,"L"则表示超低碳版本(碳含量≤0.03%)。根据ASTM A240标准,316L的化学成分要求为:铬(Cr)16.0-18.0%、镍(Ni)10.0-14.0%、钼(Mo)2.0-3.0%、锰(Mn)≤2.00%、硅(Si)≤1.00%、磷(P)≤0.035%、硫(S)≤0.030%。相较于304不锈钢,钼元素的加入显著提高了耐点蚀和缝隙腐蚀能力,特别是在含氯化物的环境中(如海水、盐雾环境),其耐蚀性提升约30-50%。
低碳设计是316L区别于316的关键。在传统焊接或高温加工中,碳元素易与铬形成Cr₂₃C₆碳化物并在晶界析出,导致晶界附近的铬含量降低(敏化现象),从而引发晶间腐蚀。将碳含量控制在0.03%以下,可有效抑制碳化物析出,这对于需要后热处理的SLM部件尤为重要。机械性能方面,传统工艺生产的316L不锈钢在退火状态下:抗拉强度≥480 MPa,屈服强度≥177 MPa,延伸率≥40%,硬度≤187 HB。
1.2 SLM工艺原理与特点
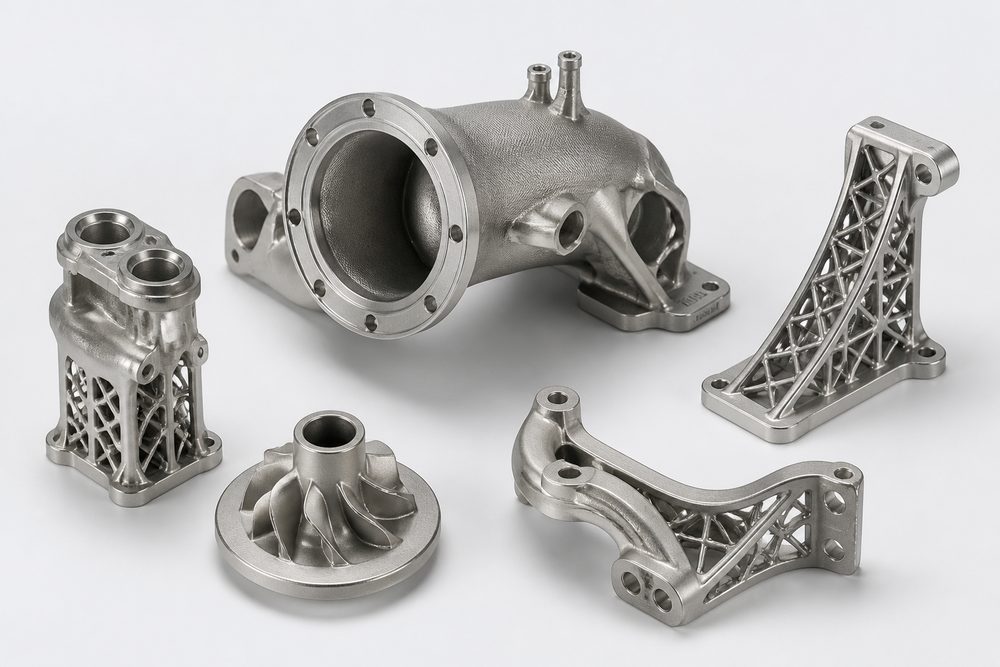
选区激光熔化(SLM)是利用高能量密度激光束(通常为200-400 W光纤激光器)选择性扫描铺展在基板上的金属粉末层,使粉末完全熔化并快速凝固的增材制造技术。每层厚度通常为20-50 µm,扫描完成后基板下降一个层厚,重新铺粉并重复该过程,逐层累积形成三维实体。
SLM工艺的核心特点在于:其一,极高的冷却速率(10³-10⁶ K/s)导致非平衡凝固,形成超细晶粒(亚晶尺寸通常在0.5-2 µm)和高密度位错结构;其二,温度梯度和凝固速率的各向异性造成典型的柱状晶生长,沿构建方向延伸,导致力学性能的各向异性;其三,快速的热循环产生显著的残余应力,峰值可达材料屈服强度的50-80%,严重时引发翘曲、开裂或基板分离。
二、工艺参数对质量的影响机制
2.1 核心工艺参数解析
SLM工艺涉及多个参数的交互影响,主要包括激光功率(P)、扫描速度(v)、扫描间距(h)、层厚(t)和扫描策略。这些参数可通过体积能量密度(E_v)综合表征:
Ev = P / (v × h × t) (J/mm³)
能量密度过低会导致熔化不充分、未熔合缺陷(缺乏熔合孔隙);过高则引起材料蒸发、飞溅和匙孔效应(keyhole porosity)。对于316L不锈钢,研究表明最优能量密度范围为50-80 J/mm³,可获得相对密度≥99.5%的致密组织。
激光功率与扫描速度的匹配窗口
根据系统研究数据,在层厚30 µm、扫描间距0.11 mm条件下,316L的工艺窗口如下:
| 激光功率(W) | 扫描速度(mm/s) | 能量密度(J/mm³) | 相对密度(%) | 应用场景 |
|---|---|---|---|---|
| 190-220 | 800-1000 | 57-83 | ≥99.7 | 高致密度部件 |
| 250-285 | 1200-1500 | 50-72 | ≥99.5 | 平衡质量与效率 |
| 300-325 | 2000-2500 | 36-49 | 98.5-99.2 | 快速成型(需后处理) |
某研究表明,在激光功率190-325 W、扫描速度1200-3900 mm/s范围内,28组试验样品中,功率280 W配合扫描速度1400 mm/s时获得最高相对密度99.8%,对应的能量密度为67 J/mm³。过高的功率(>320 W)即使配合高扫描速度,也因熔池不稳定导致气孔率增加。
2.2 扫描策略与残余应力控制
扫描策略直接影响热历史和残余应力分布。常用的策略包括:
- 条形扫描(Stripe):将扫描区域分割为5-10 mm宽度的条带,适合大尺寸部件,但条带边界可能存在性能差异。
- 棋盘扫描(Checkerboard):将区域划分为正方形块(如5×5 mm²),依次扫描,每层旋转90°,有效降低应力集中,但边界增多可能影响表面质量。
- 螺旋扫描(Spiral):从中心向外或反向扫描,适合圆形或近似圆形部件,应力分布均匀。
关键参数是扫描旋转角度,通常采用67°层间旋转,可避免重复扫描路径,减少纹理效应和各向异性。某航空零部件制造企业通过对比试验发现,采用67°旋转的棋盘扫描策略,相较于固定方向扫描,部件变形量减少42%,残余应力峰值降低约35%。
2.3 机械性能与微观组织的关联
SLM成形的316L不锈钢呈现出独特的微观组织特征:熔池边界清晰可见,呈现半圆形或抛物线形;柱状晶沿构建方向生长,穿越多层熔池,晶粒宽度约为10-30 µm;亚晶结构在柱状晶内部形成,尺寸为0.5-2 µm,由高密度位错网络包围。
这种组织赋予SLM 316L优异的力学性能:强度提升:拉伸强度可达580-650 MPa,屈服强度480-550 MPa,较传统退火态提升30-50%,得益于细晶强化和位错强化;延伸率保持:可达35-45%,部分研究甚至报道了更高的延伸率(>50%),归因于奥氏体基体的良好延展性;各向异性:纵向(平行构建方向)强度略高于横向,延伸率则相反。某研究的测试数据显示,纵向拉伸强度610 MPa、延伸率42%,横向拉伸强度575 MPa、延伸率48%。
三、质量控制与后处理技术
3.1 打印过程质量监控
实现稳定生产的前提是建立全流程质量监控体系:
粉末质量控制
- 粒度分布:15-45 µm为主流范围,D10≈20 µm,D90≈40 µm。粒度过细流动性差,易铺粉不均;过粗则熔化不完全。定期检测(激光粒度仪),控制粒度分布宽度span值(D90-D10)/D50 < 1.5。
- 氧含量:控制≤0.01%(100 ppm),高氧含量影响熔池流动性和致密度,可通过惰性气体保护下的等离子旋转电极法(PREP)或气雾化法生产。
- 粉末循环使用:每次使用后筛分(60目筛网)去除烧结团聚颗粒,监测氧含量变化,通常循环使用5-8次后需补充新粉。
工艺过程监控
现代SLM设备配备多种在线监控系统:熔池监测:通过高速相机或光电二极管实时监测熔池温度和尺寸,异常熔池(温度过高/过低、飞溅)可即时报警;层间成像:每层扫描后拍照存档,用于缺陷追溯;气体浓度监测:确保氧含量