
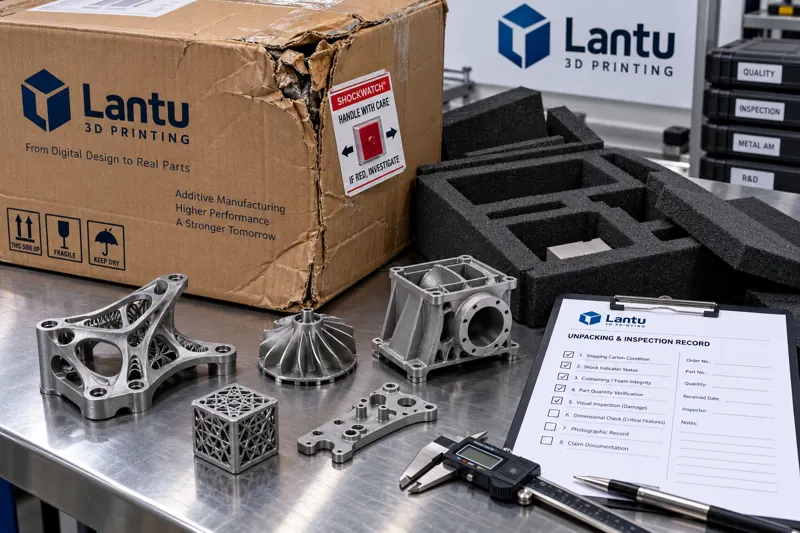
Giriş: Taşıma hasarı lojistiğin sonu değil, ispat kabiliyetinin sınavıdır
Üç boyutlu ölçüm cihazı ile tam boyutlu kontrolden başarıyla geçmiş bir metal baskı parçasının, müşterinin tesisinde kutusu açıldığında flanş yüzeyinde darbe hasarı, dişli deliklerde deformasyon ve ambalaj iç astarında yırtılma tespit edildiğini düşünün. Tartışma hemen başlar: Kusur sevkiyattan önce mi vardı, yoksa taşıma sırasındaki darbelerden mi kaynaklandı? Ambalaj tasarımı mı yetersizdi, yoksa taşıyıcının özensiz yükleme-boşaltma işlemleri mi sorumluydu? Kutu açma sahasında eksiksiz bir kanıt zinciri oluşturulamazsa, sorumluluk çoğu kez tarafların karşılıklı iddiaları arasında haftalarca belirsiz kalır ve sonuçta taviz verilerek konu kapatılır. Bu durum hem tahsilat kaybına hem de güven ilişkisinin zedelenmesine yol açar. Yüksek değerli, düşük hacimli ve belirgin biçimde tekil üretim özellikleri taşıyan 3D baskı parçalarında, taşıma hasarının yönetimindeki temel konu sonradan yürütülen müzakere becerisi değildir; sevkiyat öncesinde tekrarlanabilir kutu açma kabul adımlarının, sabitlenebilir delillendirme kurallarının ve tespit edilebilir sorumluluk sınırlarının oluşturulup oluşturulmadığıdır. lantu3D, yaşam döngüsü teslimat yönetiminde taşıma hasarı yönetimini sevkiyat belgelerine ve kutu açma prosedürlerine taşır; böylece her uygunsuzluk kanıta dayalı olarak ele alınabilir.
I. Önce sorumluluk sınırlarını belirleyin: Dört taşıma hasarı türünü tespit etme yöntemi
Taşıma hasarı yönetiminde ilk adım fotoğraf çekmek değil, hasarın hangi kategoriye ait olduğunu belirlemektir. Uygulamada hasar dört türde sınıflandırılabilir: İlki, üretimden kalan hasardır; hasar özellikleri proses izleriyle ilişkilidir. Örneğin destek çıkarma kalıntıları, talaşlı imalat takım izleri veya kesintili taşlama desenleri görülebilir; bu tür hasarların sınırları genellikle proses rotasıyla örtüşür. İkincisi, yetersiz ambalaj kaynaklı hasardır; hasar, parçanın iç astarla temas eden köşe, çıkıntı ve ince-uzun özelliklerinde yoğunlaşır. Aynı partideki birden fazla parçada aynı konumda benzer hasar örüntülerinin görülmesi, yastıklama tasarımının kritik hassas yüzeyleri kapsamadığını gösterir. Üçüncüsü, taşıma darbesi kaynaklı hasardır; rastgele dağılım gösterir ve dış kutu deformasyonu, darbe indikatör etiketinin aktive olması veya streç filmin gevşemesiyle birlikte görülür. Hasarın yönü ayrıca düşme yönüyle uyumludur. Dördüncüsü, çevresel aşınma kaynaklı hasardır; paslanma, oksidasyon kaynaklı renk değişimi ve ambalaj içinde yoğuşma olarak ortaya çıkar; sıcaklık-nem kaydedicisi eğrisiyle zaman bakımından ilişkilendirilebilir.
Dört türü ayırmanın anahtarı, hasar özelliklerini zaman eksenine yerleştirmektir: Teslimat aşamasından önce oluşan hasarların izleri, sonraki işlemler tarafından örtülebilir veya kirletilebilir; taşıma sırasında oluşan hasarlar ise mutlaka darbe kayıtları ve kutu durumu ile zaman bakımından eşzamanlıdır. Mühendislik uygulamalarında sevkiyat öncesinde bir durum referansı saklanması önerilir: Her kritik yüzeyin net görüntüsü kaydedilmeli ve parça numarası belgelenmelidir. Böylece sonraki karşılaştırmalar için bir referans çerçevesi oluşur. Referans olmadan yapılan her sonradan değerlendirme yalnızca tahminden ibarettir.
II. Kutu açma kabulünün standart adımları: Delillendirmeyi geçici bir tepki yerine sürece dönüştürmek
Kutu açma aşamasında en kolay kontrolden çıkan durum, hasar görüldükten sonra parçayı aceleyle çıkararak olay yeri durumunun bozulmasıdır. Standart prosedür altı adıma sabitlenmelidir: İlk olarak, açmadan önce dış kutunun altı yüzünün fotoğrafı çekilmeli; sevkiyat işaretleri, kapatma durumu, darbe ve eğim indikatör etiketleri, streç film ve çemberleme durumu görüntülenmelidir. İkinci olarak, kutu açma zamanı, yeri, hazır bulunan kişiler ve dış kutunun ağırlığı kaydedilmelidir. Üçüncü olarak, yastıklama malzemeleri sırayla katman katman çıkarılmalı; her katman çıkarılırken fotoğraf çekilmeli ve iç astarın özgün konum ilişkisi korunmalıdır. Dördüncü olarak, parça çıkarıldıktan sonra önce orijinal ambalaj arka planında genel görünüm fotoğraflanmalı, ardından hasarlı alanların ölçekli yakın plan görüntüleri alınmalıdır. Beşinci olarak, hasarlı bölgelerde ön boyutsal kontrol yapılarak montaj işlevinin etkilenip etkilenmediği belirlenmelidir. Altıncı olarak, kutu açma kayıt formu doldurulmalı ve her iki tarafça imzalanmalıdır.
Bu prosedürün değeri, delillendirmeyi kişisel alışkanlıktan kurumsal yetkinliğe dönüştürmesidir. Birim değeri yüksek baskı parçaları için, ambalajın açılmasındaki ilk kesimden itibaren kesintisiz kaydedilen ve düzenlemeye izin verilmeyen zorunlu kutu açma videosu üzerinde anlaşılması önerilir. Video, katmanlar arası sıralı ilişkiyi fotoğraflardan daha iyi yansıtır ve sonradan sahneleme yapıldığı iddialarını da bertaraf eder. Ayrıca dış kutu, delillendirme tamamlanmadan atılmamalı veya başka bir alana taşınmamalıdır; kutunun kendisi en önemli kanıt taşıyıcılarından biridir.
III. Kanıt zincirinin bileşenleri: Her iddiayı karşılık gelen belgelerle desteklemek
Tazminat talebini destekleyebilecek bir delillendirme genellikle beş tür materyalin kapalı döngü oluşturmasını gerektirir. Birincisi, ürünün fabrikadan uygun durumda çıktığını kanıtlamak için sevkiyat öncesi muayene raporları, kritik yüzey görüntüleri, parça numarası ve parti kayıtlarını içeren teslimat durumu kanıtlarıdır. İkincisi, ambalaj tasarımının uygun olduğunu göstermek amacıyla ambalaj planı açıklamaları, yastıklama malzemesi spesifikasyonları, düşme veya titreşim doğrulama kayıtları ve kutu kapatma işlem fotoğraflarını içeren ambalaj uygunluk kanıtlarıdır. Üçüncüsü, taşıma sürecini yeniden oluşturmak için darbe indikatör etiketleri, eğim indikatör etiketleri, sıcaklık-nem kaydedicisi eğrileri ve taşıyıcı devir-teslim belgelerini içeren nakliye durumu kanıtlarıdır. Dördüncüsü, kutu açma videosu, dış kutu fotoğrafları, hasarın yakın plan görüntüleri ve boyutsal kontrol kayıtlarını içeren hasar olgusu kanıtlarıdır. Beşincisi ise sözleşme bedeli, fatura ve yeniden işleme veya yeniden üretim maliyet hesaplarını kapsayan değer kanıtlarıdır.
Bu beş materyal türü zaman açısından birbirine bağlanır; herhangi birinin eksik olması kanıt zincirinde kopukluk yaratır. En yaygın kopukluk ikinci türdedir: Ambalaj tasarımı hiç doğrulanmamışsa, hasar oluştuğunda ambalaj uygunluğu kanıtlanamaz. İkinci yaygın kopukluk ise üçüncü türdedir: İndikatör etiketi veya kayıt cihazı takılmamışsa, hasar taşıma sürecine atfedilemez. Bu nedenle ispat yetkinliğinin inşası, kutu açma sonrasında değil, esas olarak sevkiyat öncesinde yapılmalıdır.
IV. Sorumluluk tespiti kriterleri ve ispat yükünün dağılımı
Sorumluluk tespiti tarafların tutumlarına değil, kriterlere dayanmalıdır. Uygulanabilir kriterler arasında hasar konumu ile yastıklama yapısı arasındaki ilişki, hasar yönü ile indikatör etiketinin aktive olduğu yönün tutarlılığı, aynı partideki parçaların hasar dağılımında ortak bir örüntü bulunup bulunmadığı, kırık yüzeyinde yeni oksidasyon veya kontaminasyon izlerinin varlığı ve nakliye kayıt eğrilerinde anormal piklerin bulunup bulunmadığı yer alır. İndikatör etiketi aktive olmamışken parçada rastgele darbe hasarları varsa, bu durum büyük olasılıkla ambalaj içi sabitlemenin yetersizliğine veya sevkiyat öncesi durum sorunlarına işaret eder. Etiket aktive olmuş ve dış kutu deforme olmuşsa, taşıma aşamasının sorumluluğu daha açıktır. Kayıt cihazı uzun süreli yüksek nem gösteriyor ve hasar paslanma biçiminde ortaya çıkıyorsa, çevresel kontrol sorumluluğu öne çıkar.
İspat yükü bakımından, sözleşme ve teslimat belgelerinde önceden şu hususların kararlaştırılması önerilir: Alıcı, kutu açma prosedürünü doğru uygulamaktan; gönderici, sevkiyat öncesi durum ve ambalaj uygunluğunu kanıtlamaktan; taşıyıcı ise nakliye sırasındaki durum kayıtlarını sağlamaktan sorumludur. Önceden yapılan mutabakat, sonradan yaşanan tartışmadan üstündür. Nedenselliğin belirlenemediği durumlarda ise açık işlem eşikleri tanımlanmalıdır. Örneğin, zarar tutarı mutabık kalınan sınırın altındaysa hızlı yedek parça süreci işletilmeli; sınırın üzerindeyse ortak soruşturma başlatılmalıdır. Böylece küçük tutarlı uyuşmazlıklar için mal bedelini çok aşan iş gücü maliyetlerinin oluşması önlenir.
V. Süreler, tutar hesaplaması ve kapalı döngü iyileştirme
Tazminat talebinin başarısı çoğu zaman sürelere bağlıdır. Taşıma sözleşmeleri genellikle hasar bildirimi için sıkı süreler belirler; bazıları teslim alımdan sonraki birkaç gün üzerinden hesaplanır ve sürenin aşılması feragat olarak kabul edilir. Bu nedenle kutu açma sırasında tespit edilen uygunsuzluklar aynı gün içinde kurum içinde bildirilmelidir. Taşıyıcıya ve sigorta şirketine, ilk görüntüler eklenerek, kararlaştırılan süre içinde yazılı bildirim gönderilmelidir. Yazılı bildirimin gönderim zamanı da ayrıca kanıt olarak saklanmalıdır.
Tutar hesaplamasında doğrudan ve dolaylı kayıplar ayrılmalıdır: Doğrudan kayıplar yeniden üretim maliyeti, malzeme ve makine süresi, yeniden işleme operasyonları, yeniden sevkiyat ve ambalaj maliyetlerini kapsar. Dolaylı kayıplar ise teslimat gecikmeleri ile üretim hattının malzeme bekleme maliyetlerini içerir; bunlar genellikle ancak sözleşmede ayrıca kararlaştırılmışsa destek bulur. Hesaplama, genel bir fiyat teklifi yerine ayrıntılı maliyet kalemleriyle sunulmalıdır.
Daha da önemlisi, kapalı döngü iyileştirmedir. Her taşıma hasarı vakası, ambalaj planının revizyon girdisi olarak geri yazılmalıdır: Hangi hassas özellik kapsanmamıştır, hangi yastıklama mesafesi yetersiz kalmıştır, hangi kutu türü gerçek testlerde başarısız olmuştur? Münferit vakaları tasarım kurallarına dönüştürmek, benzer sorunların tekrarını önlemenin yoludur. Kalite sistemi içinde taşıma hasarı için ayrı bir kayıt sistemi oluşturulması, vakaların türlerine göre istatistiksel olarak sınıflandırılması ve yüksek sıklıktaki sorunların ambalaj tasarım standartlarına ve sevkiyat iş talimatlarına dahil edilmesi önerilir.
Sonuç
Taşıma hasarının mühendislik yaklaşımıyla yönetimi, özünde sonradan ortaya çıkan uyuşmazlıkları önceden yapılan mutabakatlara ve süreç içi delillendirmeye dönüştürmektir. Hasar türlerinin sınıflandırılması, kutu açma adımlarının standartlaştırılması, beş tür kanıt zincirinin oluşturulması, tespit kriterleri ve ispat yüklerinin netleştirilmesi, sürelerin kontrol edilmesi ve iyileştirmelerin geri beslenmesi; eksiksiz bir kapalı döngü oluşturur. Yüksek özelleştirme, yüksek birim değer ve düşük hacim özellikleri taşıyan 3D baskı teslimatlarında bu döngünün kurulmasının getirisi, tek bir tazminat talebinin çok ötesindedir: Teslimat güvenilirliğinin kanıtlanmasını ve müşteri ilişkilerinin uygunsuzluklar karşısında dahi sağlam kalmasını sağlar.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.