
Отправная точка: уметь запускать оборудование не значит уметь обеспечивать поставку
В большинстве цехов аддитивного производства квалификацию сотрудников описывают размытыми ярлыками: «умеет запускать оборудование», «умеет обрабатывать модели», «знаком с постобработкой». Когда структура заказов меняется — например, единичные прототипы сменяются мелкосерийными поставками или полимерные детали заменяются металлическими, — руководство нередко обнаруживает, что самостоятельно устранять нарушения нанесения порошка, оценивать деформации от термических напряжений и выполнять приемку первого изделия способны лишь два-три человека. Остальные могут работать только под руководством опытного коллеги. Такая концентрация компетенций у небольшого числа сотрудников является одной из главных причин колебаний сроков поставки и нестабильного качества партий, а также наиболее серьезным риском для планирования смен. Основная задача матрицы навыков — превратить индивидуальный опыт в управляемую структуру данных.
1. Матрица навыков — не список сотрудников, а карта «компетенция — задача»
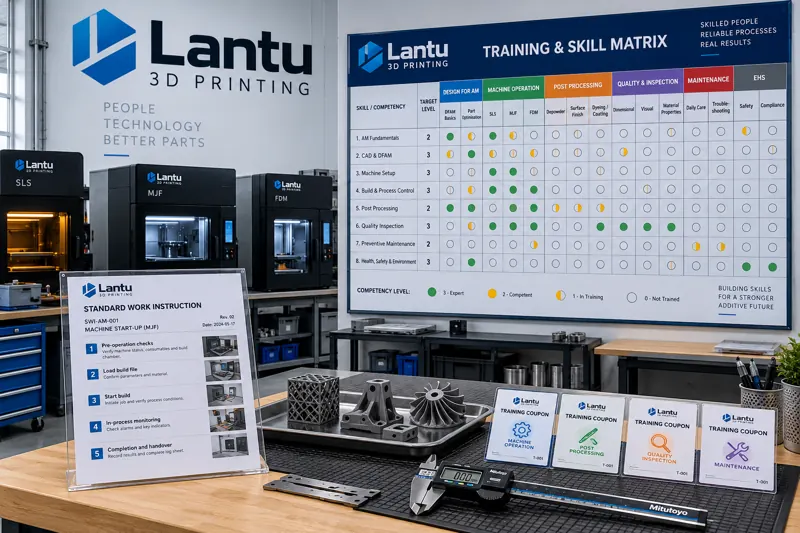
По сути, матрица навыков представляет собой двухмерную таблицу: по вертикали указываются должности и сотрудники, по горизонтали — ключевые рабочие операции, а в ячейках отражается уровень квалификации, а не просто «умеет/не умеет». Для цеха 3D-печати горизонтальная ось обычно включает восстановление моделей и проверку толщины стенок, проектирование и размещение поддержек, оценку состояния порошка и порошкового слоя, осмотр оборудования и очистку оптических компонентов, мониторинг процесса построения и аварийную остановку, удаление поддержек и очистку, термообработку и коррекцию деформаций, размерный контроль и интерпретацию отчетов, финишную обработку поверхности, упаковку и маркировку. Рекомендуется использовать четырехуровневую шкалу 0–3: 0 — не знаком с операцией; 1 — выполняет под руководством; 2 — самостоятельно выполняет стандартные заказы; 3 — способен устранять отклонения и обучать других. Основанием для оценки должны служить записи о выполненных работах и данные о результатах, а не мнение руководителя.
2. Как построить матрицу: от декомпозиции задач до калибровки уровней
Первый этап создания матрицы — декомпозиция задач, то есть разделение каждого процесса на уровень наблюдаемых действий. Например, «мониторинг процесса построения» не следует оценивать как единый общий пункт. Его необходимо разделить на проверку пропускания защитного стекла и состояния рекоутера перед запуском, выявление неравномерности порошкового слоя и недостатка порошка у рекоутера, оценку аномалий ванны расплава и выполнение остановки, регистрацию причины остановки и подтверждение возобновления работы. Второй этап — калибровка уровней: специалисты по технологии, качеству и оборудованию совместно задают проверяемые критерии для уровней 2 и 3 по каждой операции. Например: «самостоятельно выполнил 10 стандартных изделий подряд с приемкой с первого предъявления» или «способен локализовать причину остановки и восстановить работу в течение 30 минут». Третий этап — пробочная оценка: в качестве ориентиров выбирают двух признанно наиболее компетентных сотрудников и одного нового работника, чтобы откалибровать шкалу и исключить систематическое завышение оценок.
3. Как использовать матрицу: планирование смен, допуск к работам и подготовка многофункциональных сотрудников
После создания матрицы ее наиболее прямое применение — планирование смен и выдача допусков к операциям. Для критических процессов следует установить минимальный уровень допуска: например, мониторинг построения на оборудовании для металла должен требовать уровня не ниже 2, а термообработка и приемка первого изделия — уровня 3 либо уровня 2 с дополнительной проверкой. При составлении смен матрица используется для отбора допущенных сотрудников, что предотвращает возникновение «узкого специалиста», являющегося единственным кандидатом на критическую операцию. Второе назначение — выявление дефицитов компетенций: если просуммировать уровни всех сотрудников и ранжировать операции, то операции с наименьшей суммой уровней будут наиболее уязвимыми для всего цеха; именно для них следует в первую очередь организовать перекрестное обучение. Третье назначение — поддержка программы подготовки многофункциональных работников: для каждого сотрудника определяются «основная роль + дополнительная роль». Целевым уровнем по дополнительной роли обычно является уровень 2; также устанавливаются срок достижения и наставник, а показатель достижения по дополнительным ролям включается в показатели производственной группы.
4. Инженерный подход к обучению: наставничество, стандартная работа и замкнутый цикл оценки
Многофункциональный работник не формируется простым наблюдением за работой коллег. Эффективный подход состоит во встраивании обучения в производственный процесс: сотрудник уровня 3 выступает наставником, а обучаемый поэтапно выполняет практические операции в соответствии со стандартной рабочей инструкцией. Для каждого шага должны быть определены четкие критерии приемки и записи о выполнении. Стандартная рабочая инструкция должна содержать четыре категории информации: последовательность операций, критические параметры, распространенные отклонения и порядок действий при них, а также точки подтверждения качества. Она должна напрямую соответствовать пунктам матрицы навыков, чтобы данные обучения можно было непосредственно вносить в уровни матрицы. Оценка не должна ограничиваться письменным тестом; рекомендуется двухмерный подход «практика + результат». Наставник подтверждает каждый пункт практической работы по инструкции, а количественным показателем результата служит доля изделий, самостоятельно выполненных сотрудником и принятых с первого предъявления, среди первых N изделий. После успешной оценки матрица обновляется, сотруднику выдается допуск, а также устанавливаются срок действия допуска и периодичность переоценки.
5. Типичные ошибки и корректирующие меры
Первая распространенная ошибка — завышение уровня, когда «видел операцию» засчитывается как «умеет выполнять». Корректирующая мера — привязать оценку к производственным записям: без подтверждения самостоятельного выполнения операции нельзя присваивать уровень 2. Вторая ошибка — считать матрицу завершенной и не обновлять ее в течение полугода, из-за чего она перестает быть достоверной основой для планирования смен. Рекомендуется ежемесячно вносить накопленные изменения и раз в квартал проводить полную переоценку. Третья ошибка — охватывать только операторские позиции, исключая технологическое программирование, интерпретацию результатов контроля и техническое обслуживание оборудования, хотя именно в этих областях часто концентрируются узкие места. Четвертая ошибка — понимать многофункциональность как требование, чтобы каждый умел делать все. В действительности освоение операций между разными процессами требует значительных затрат; разумная цель заключается в наличии двух-трех взаимозаменяемых сотрудников для каждой критической операции, а не в универсальности всего персонала.
6. Количественные показатели управления
Рекомендуется постоянно отслеживать четыре показателя: число сотрудников, допущенных к критической операции (при значении ниже 2 запускается план обучения); охват уровнем квалификации (доля сотрудников с уровнем 2 и выше среди персонала, выполняющего данную операцию); доля многофункциональных сотрудников (доля работников, достигших уровня 2 хотя бы по одной дополнительной роли); срок достижения квалификации в обучении (фактическое число месяцев перехода с уровня 1 на уровень 2). Все четыре показателя могут быть напрямую получены из матрицы без дополнительной статистической обработки и одновременно отражают гибкость поставок и кадровые риски. Для руководства наибольшая ценность заключается не в самой матрице, а в том, что она превращает вопросы «кто что умеет» и «чего еще не хватает» в данные, которые можно еженедельно просматривать и использовать для принятия решений.
Заключение
Матрица навыков и подготовка многофункциональных сотрудников по сути превращают скрытый индивидуальный опыт в явные данные о компетенциях и позволяют использовать единый набор оснований для планирования смен, допуска к работам и обучения. Рекомендуемая последовательность внедрения такова: сначала декомпозиция задач и разработка уровней квалификации, затем пробочная оценка и калибровка, далее интеграция матрицы с планированием смен и допусками к операциям, а в завершение — регулярное обновление матрицы на основе записей об оценке. Такой замкнутый цикл снижает зависимость от отдельных ключевых специалистов и делает более предсказуемым ритм мелкосерийных и многономенклатурных поставок.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.