
Pendahuluan: Waktu pengiriman yang meleset sering kali bukan karena printer terlalu lambat
Dalam layanan cetak 3D, salah satu pertanyaan yang paling sering diajukan pelanggan adalah “kapan bisa dikirim?”. Banyak proyek tampak hanya berisi beberapa file model, tetapi alur sebenarnya bisa mencakup pemeriksaan file, evaluasi proses, nesting, pencetakan, pembersihan bubuk, pelepasan support, curing, pengamplasan, pengecatan semprot, pemesinan CNC, inspeksi, dan pengemasan. Satu saja tahap mengantre dapat membuat pesanan yang semula selesai cetak dalam 24 jam berubah menjadi pengiriman 5 hari.
Tujuan optimasi penjadwalan produksi adalah mengubah aliran proyek yang tidak pasti menjadi rencana sumber daya yang dapat diprediksi. Blueprint3D tidak memposisikan diri sebagai pabrik cetak tunggal, melainkan sebagai platform manajemen siklus hidup dari desain awal hingga penyerahan fisik. Karena itu, sistem penjadwalan harus mengelola perangkat, tenaga kerja, material, kapasitas pascaproses, dan prioritas pelanggan secara bersamaan, agar komitmen tidak bergantung pada tebakan berdasarkan pengalaman semata.
1. Bangun model kapasitas multi-proses
Langkah pertama dalam penjadwalan adalah mengubah kapasitas dari “jumlah mesin” menjadi “jam kerja yang tersedia” dan “kapasitas bottleneck”. Misalnya, waktu cetak satu kali pada perangkat SLA mungkin 6-10 jam, tetapi penataan awal, penggantian resin, pencucian, curing, dan pelepasan support juga menyita tenaga kerja serta peralatan. Mesin nylon SLS cocok untuk nesting bertumpuk; satu siklus tungku bisa mencapai 18-24 jam, dan yang benar-benar menentukan waktu pengiriman adalah frekuensi buka tungku, waktu pendinginan, dan kapasitas pembersihan bubuk. Pencetakan logam juga perlu mempertimbangkan persiapan pelat dasar, perlakuan panas, wire cutting, dan pengujian nondestruktif.
Disarankan untuk memecah setiap jenis proses menjadi langkah standar, lalu mencatat waktu rata-rata, rentang variasi, dan batasan sumber daya. Misalnya, komponen SLA untuk tampilan dapat ditetapkan sebagai “cetak 8 jam, cuci 0,5 jam, curing 0,5 jam, lepas support 1 jam, amplas dan cat 1-2 hari”; komponen batch SLS dapat ditetapkan sebagai “nesting 0,5 jam, cetak 20 jam, pendinginan 12 jam, bersihkan bubuk 2 jam, pewarnaan 1 hari”. Data ini membuat penawaran harga dan komitmen kepada pelanggan memiliki dasar yang dapat dihitung.
2. Bottleneck tidak selalu berada di tahap pencetakan
Banyak tim ketika ingin menambah kapasitas langsung berpikir untuk membeli lebih banyak printer, padahal bottleneck sesungguhnya mungkin ada di pascaproses dan inspeksi mutu. Misalnya, jika 10 perangkat SLA selesai bersamaan pada komponen tampilan, tetapi hanya ada 2 operator pascaproses yang menangani pelepasan support dan pengamplasan, pesanan tetap akan menumpuk. Ruang pengecatan, rak pengeringan, alat ukur CMM, dan stasiun pengemasan juga bisa menjadi simpul yang membatasi pengiriman.
Blueprint3D merekomendasikan penggunaan jumlah barang dalam proses dan waktu tunggu untuk mengidentifikasi bottleneck. Jika antrean sebelum suatu proses terus melebihi 1,5 kali kapasitas pemrosesan harian rata-rata, maka peringatan penjadwalan harus dipicu. Solusinya tidak selalu menambah peralatan; bisa juga dengan mengubah strategi batch, menyiapkan jig lebih awal, memisahkan komponen permukaan rendah tuntutan dari komponen tampilan tinggi tuntutan, atau mengelompokkan item inspeksi berdasarkan tingkat risiko.
3. Aturan sisipan pesanan harus transparan, jika tidak seluruh waktu pengiriman akan dikorbankan
Layanan cetak 3D sering menghadapi pesanan mendesak: prototipe untuk pameran, evaluasi R&D, pengganti komponen saat lini produksi berhenti, atau perubahan mendadak dari pelanggan. Tanpa aturan sisipan pesanan yang jelas, pekerjaan mendesak akan sering memutus jadwal normal dan menyebabkan banyak pesanan biasa tertunda. Praktik yang baik adalah membangun formulir evaluasi sisipan pesanan, setidaknya mencakup tingkat pelanggan, dampak bisnis, penggunaan proses, kompleksitas pascaproses, dan apakah akan memengaruhi pesanan yang sudah dijanjikan.
Pesanan mendesak tidak boleh hanya dinilai dari seberapa keras suara pelanggan, melainkan dari dampaknya pada sistem. Sebuah komponen SLA kecil yang selesai dalam 2 jam bisa disisipkan di celah kosong peralatan pada malam hari; sedangkan pesanan batch yang membutuhkan seluruh ruang satu tungku SLS mungkin harus menunda beberapa proyek. Staf penjadwalan perlu mengukur dampak sisipan, misalnya jumlah pesanan yang terpengaruh, estimasi keterlambatan dalam jam, dan rencana penanganan, sebelum memutuskan apakah permintaan percepatan diterima.
4. Dari komitmen waktu pengiriman ke umpan balik dinamis
Komitmen waktu pengiriman harus dibagi menjadi waktu pengiriman rencana internal dan waktu pengiriman komitmen ke pelanggan. Rencana internal boleh lebih ketat untuk mendorong koordinasi; komitmen ke luar harus memasukkan buffer yang wajar, terutama untuk proyek dengan variasi pada pascaproses, logistik, dan inspeksi. Untuk material standar dan proses yang matang, buffer dapat dikendalikan di kisaran 10%-15%; untuk verifikasi material baru, pengecatan kompleks, atau proyek kombinasi lintas-proses, buffer perlu dinaikkan menjadi 20%-30%.
Umpan balik dinamis juga penting. Saat terjadi kegagalan cetak, keterlambatan material, atau perubahan file dari pelanggan, sistem harus memperbarui estimasi waktu pengiriman secara otomatis dan menyinkronkan penyebabnya ke tim penjualan serta layanan pelanggan. Dibandingkan memberi tahu penundaan mendekati jadwal kirim, penjelasan risiko 24-48 jam lebih awal beserta alternatif solusi akan lebih mudah diterima pelanggan.
5. Dasbor digital membuat kolaborasi lintas departemen lebih terlihat
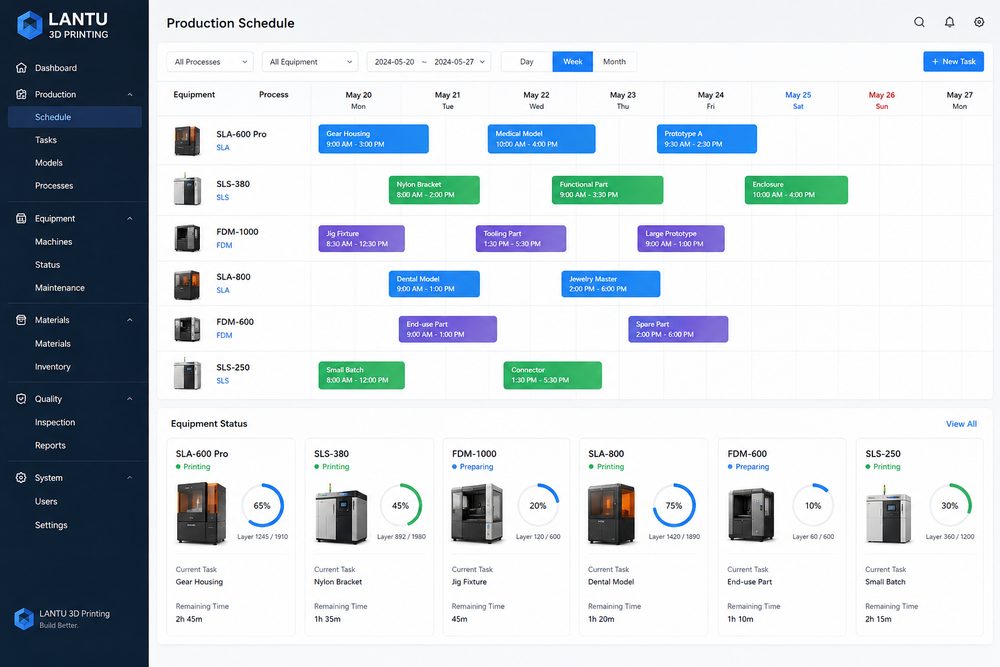
Penjadwalan produksi bukan pekerjaan satu orang scheduler saja. Tim penjualan perlu tahu pesanan mana yang bisa dijanjikan dengan lead time singkat; engineer perlu tahu file mana yang harus diprioritaskan untuk diperbaiki; tim pascaproses perlu menyiapkan warna, amplas, jig, dan bahan pengemasan lebih awal; tim QC perlu mengatur sumber daya sampling atau inspeksi penuh. Dasbor digital harus menampilkan status pesanan, posisi proses, penanggung jawab, perkiraan waktu selesai, dan penanda anomali.
Kolom pada dasbor tidak perlu terlalu banyak, tetapi harus bisa menjawab tiga pertanyaan: sekarang terhambat di mana, siapa yang bertanggung jawab pada langkah berikutnya, dan apakah akan memengaruhi komitmen pelanggan. Untuk platform layanan seperti Blueprint3D, data penjadwalan juga dapat disimpan kembali sebagai basis pengetahuan penawaran, membantu proyek serupa di masa depan memberikan estimasi durasi yang lebih cepat dan lebih andal.
Kesimpulan
Kunci optimasi penjadwalan produksi cetak 3D bukanlah mengisi setiap mesin sampai penuh, melainkan membangun ritme kerja yang dapat diprediksi di antara banyak proses, banyak tenaga kerja, dan banyak tahap pascaproses. Melalui model kapasitas, identifikasi bottleneck, sisipan pesanan yang transparan, waktu pengiriman dinamis, dan dasbor digital, perusahaan dapat mengurangi pemadaman darurat sementara dan meningkatkan kredibilitas komitmen kepada pelanggan. Pada akhirnya, manajemen waktu pengiriman akan menjadi kemampuan inti yang membawa layanan cetak 3D dari “bisa dikerjakan” menjadi “terkirim secara stabil”.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.