
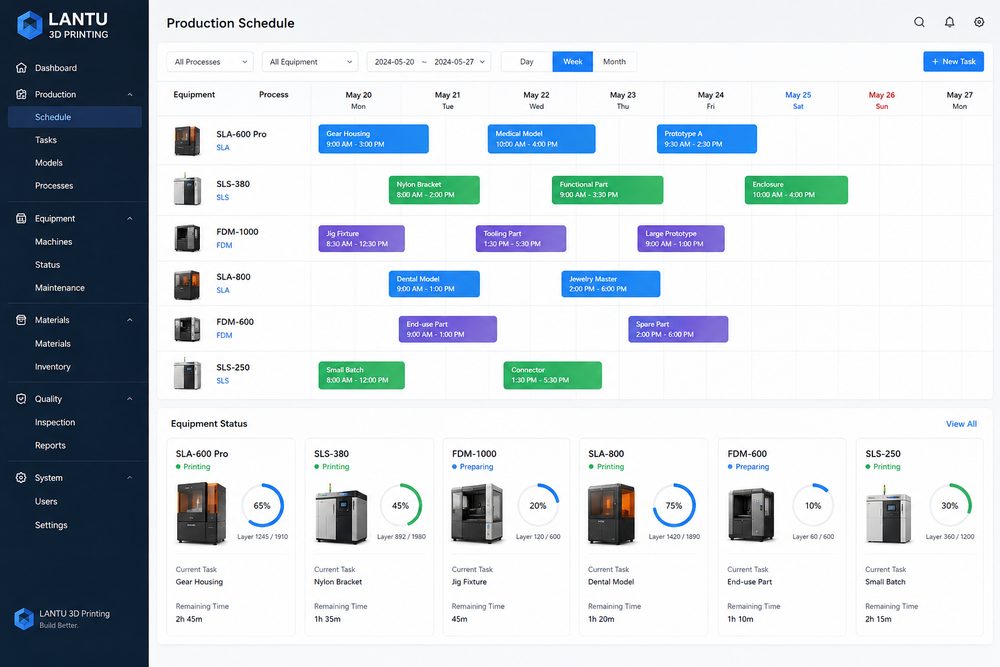
Introduction : les délais dérapent souvent pour une autre raison que la lenteur des imprimantes
Dans les services d’impression 3D, l’une des questions les plus importantes pour les clients est : quand la livraison sera-t-elle prête ? Beaucoup de projets semblent ne comporter que quelques fichiers de modèles, mais le processus réel peut inclure la vérification des fichiers, l’évaluation du procédé, l’imbrication, l’impression, le nettoyage de la poudre, le retrait des supports, la polymérisation, le ponçage, la peinture, l’usinage, l’inspection et l’emballage. Si l’un de ces maillons prend du retard, une commande théoriquement imprimable en 24 heures peut se transformer en livraison à 5 jours.
L’objectif de l’optimisation de l’ordonnancement est de transformer un flux de projets incertain en un plan de ressources prévisible. Blueprint3D ne se positionne pas comme une simple usine d’impression, mais comme une plateforme de gestion du cycle de vie, du cahier des charges à la livraison physique. Le système d’ordonnancement doit donc gérer simultanément les équipements, le personnel, les matériaux, la capacité de post-traitement et les priorités clients, afin d’éviter des engagements fondés sur l’intuition.
1. Mettre en place un modèle de capacité multi-procédés
La première étape de la planification consiste à transformer la capacité, de la simple notion de nombre de machines, en heures disponibles et en capacité de goulot d’étranglement. Par exemple, le temps d’impression d’une machine SLA peut être de 6 à 10 heures, mais l’imbrication en amont, le remplacement de la résine, le nettoyage, la polymérisation et le retrait des supports consomment eux aussi du temps opérateur et des ressources machine. Un équipement SLS pour nylon se prête à l’imbrication en série ; un cycle de four peut atteindre 18 à 24 heures, et ce sont surtout la fréquence d’ouverture du four, le temps de refroidissement et la capacité de dépoudrage qui déterminent le délai. L’impression métal, quant à elle, nécessite de prendre en compte la préparation du plateau, le traitement thermique, l’électroérosion à fil et les contrôles par ressuage ou inspection.
Il est recommandé de décomposer chaque procédé en opérations standard et d’enregistrer le temps moyen, l’amplitude de variation et les contraintes de ressources. Par exemple, une pièce d’aspect en SLA peut être planifiée ainsi : impression 8 heures, nettoyage 0,5 heure, polymérisation 0,5 heure, retrait des supports 1 heure, ponçage et peinture 1 à 2 jours. Une pièce de série en SLS peut être planifiée ainsi : imbrication 0,5 heure, impression 20 heures, refroidissement 12 heures, dépoudrage 2 heures, teinture 1 jour. Ces données donnent aux devis et aux engagements clients une base calculable.
2. Le goulot d’étranglement n’est pas toujours dans l’impression
Lorsque les équipes augmentent leur capacité, elles pensent souvent d’abord à acheter davantage d’imprimantes, mais le vrai goulot peut se situer dans le post-traitement et le contrôle qualité. Par exemple, si 10 machines SLA terminent simultanément des pièces d’aspect et qu’il n’y a que 2 opérateurs en charge du retrait des supports et du ponçage, les commandes continueront à s’accumuler. La cabine de peinture, les étagères de séchage, les équipements de mesure CMM, ainsi que les postes d’emballage peuvent eux aussi devenir des points critiques qui limitent la livraison.
Blueprint3D recommande d’identifier les goulots en observant le stock en cours et les temps d’attente. Si, devant une opération donnée, l’accumulation dépasse de façon continue 1,5 fois le volume moyen traité par jour, une alerte d’ordonnancement devrait être déclenchée. La solution n’est pas nécessairement d’ajouter des équipements ; il peut aussi s’agir de modifier la stratégie de lots, de préparer à l’avance les gabarits, de séparer les pièces à faible exigence de surface des pièces d’aspect, ou encore de traiter les contrôles par niveau de risque.
3. Les règles pour les commandes urgentes doivent être transparentes, sinon le délai global en pâtit
Les services d’impression 3D font souvent face à des commandes urgentes : prototypes pour salon, revues R&D, pièces de remplacement pour arrêt de ligne ou changements de dernière minute demandés par le client. Sans règle claire d’insertion, ces urgences interrompent fréquemment la planification normale et provoquent le retard d’un grand nombre de commandes standards. La bonne approche consiste à mettre en place une grille d’évaluation des urgences incluant au minimum le niveau de client, l’impact métier, l’occupation des procédés, la complexité du post-traitement et l’effet sur les commandes déjà promises.
Une commande urgente ne doit pas être décidée uniquement en fonction du niveau de pression du client, mais selon son impact sur le système. Une petite pièce SLA réalisable en 2 heures peut être insérée dans un créneau libre de nuit ; à l’inverse, une commande de lot qui occupe un four entier en SLS peut repousser plusieurs projets. Le personnel d’ordonnancement doit quantifier l’impact de l’insertion, par exemple le nombre de commandes touchées, le nombre d’heures de retard estimées et le plan de rattrapage, puis décider si l’accélération est acceptable.
4. De l’engagement de délai au retour dynamique
L’engagement de délai doit se distinguer entre délai interne planifié et délai promis au client. Le délai interne peut être plus serré afin de piloter la coordination ; le délai communiqué au client doit intégrer une marge raisonnable, en particulier pour les projets dont le post-traitement, la logistique et le contrôle présentent des variations. Pour les matériaux standards et les procédés matures, cette marge peut être contenue entre 10 % et 15 % ; pour la validation de nouveaux matériaux, les peintures complexes ou les projets combinant plusieurs procédés, elle devrait être portée à 20 % à 30 %.
Le retour dynamique est tout aussi important. Lorsqu’une impression échoue, qu’un matériau est retardé ou qu’un fichier client est modifié, le système doit mettre à jour automatiquement la date de livraison estimée et en synchroniser la cause avec les équipes commerciales et le service client. Par rapport à une notification de retard envoyée au dernier moment, informer le client 24 à 48 heures à l’avance et proposer une solution de rechange facilite beaucoup l’acceptation.
5. Les tableaux de bord numériques rendent la collaboration interservices visible
L’ordonnancement de production n’est pas le travail d’une seule personne. Les commerciaux doivent savoir quelles commandes peuvent être promises avec un délai court ; les ingénieurs doivent savoir quels fichiers doivent être corrigés en priorité ; le post-traitement doit préparer à l’avance les couleurs, papiers abrasifs, gabarits et matériaux d’emballage ; le contrôle qualité doit planifier les ressources d’échantillonnage ou de contrôle complet. Un tableau de bord numérique doit afficher l’état de la commande, la position dans le flux, le responsable, le temps de fin estimé et les indicateurs d’anomalie.
Le nombre de champs ne doit pas être excessif, mais le tableau doit impérativement répondre à trois questions : où se situe le blocage à présent, qui est responsable de l’étape suivante, et l’engagement client est-il menacé ? Pour une plateforme de services comme Blueprint3D, les données d’ordonnancement peuvent également alimenter une base de connaissances pour les devis, afin d’aider à fournir plus rapidement des délais fiables pour les projets similaires à venir.
Conclusion
Le point clé de l’optimisation de l’ordonnancement en impression 3D n’est pas de saturer chaque machine, mais d’établir un rythme prévisible entre procédés multiples, équipes multiples et étapes multiples de post-traitement. Grâce à un modèle de capacité, à l’identification des goulets d’étranglement, à des règles transparentes pour les commandes urgentes, à un délai dynamique et à des tableaux de bord numériques, les entreprises peuvent réduire les interventions d’urgence et renforcer la fiabilité de leurs engagements clients. Au final, la gestion des délais devient la compétence centrale qui permet à l’impression 3D de passer du simple “capable de faire” à une livraison stable et maîtrisée.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.