
Introducción: los plazos se descontrolan a menudo no porque la impresora sea lenta
En los servicios de impresión 3D, una de las preguntas que más preocupa a los clientes es “¿cuándo se entregará?”. Muchos proyectos parecen tener solo unos pocos archivos de modelo, pero en realidad el proceso puede incluir revisión de archivos, evaluación del proceso, anidado, impresión, eliminación de polvo, retirada de soportes, curado, lijado, pintura, mecanizado, inspección y embalaje. Cualquier cola en una de estas etapas puede convertir un pedido que aparentemente podía imprimirse en 24 horas en una entrega de 5 días.
El objetivo de la optimización de la programación de producción es transformar un flujo de proyectos incierto en un plan de recursos predecible. Blueprint3D no se posiciona como una simple fábrica de impresión, sino como una plataforma de gestión del ciclo de vida desde el diseño hasta la entrega física. Por ello, el sistema de programación debe gestionar simultáneamente equipos, personal, materiales, capacidad de posprocesado y prioridades de los clientes, evitando que los compromisos dependan de la intuición.
1. Crear un modelo de capacidad para múltiples procesos
El primer paso para planificar la producción es convertir la capacidad de “número de máquinas” en “horas disponibles” y “capacidad de cuello de botella”. Por ejemplo, una impresora SLA puede tener un tiempo de impresión por ciclo de 6 a 10 horas, pero la preparación previa, el cambio de resina, el lavado, el curado y la retirada de soportes también consumen tiempo de personal y de equipo. Un sistema SLS de nylon es adecuado para el anidado en lote; un ciclo completo de horno puede llegar a 18-24 horas, y lo que realmente determina el plazo es la frecuencia de apertura del horno, el tiempo de enfriamiento y la capacidad de eliminación de polvo. La impresión en metal, por su parte, requiere considerar la preparación de la base, el tratamiento térmico, el corte por hilo y las pruebas de inspección.
Se recomienda descomponer cada proceso en operaciones estándar y registrar el tiempo medio, el rango de variación y las restricciones de recursos. Por ejemplo, una pieza estética SLA puede establecerse como “impresión 8 horas, lavado 0,5 horas, curado 0,5 horas, retirada de soportes 1 hora, lijado y pintura 1-2 días”; una pieza en lote SLS puede fijarse como “anidado 0,5 horas, impresión 20 horas, enfriamiento 12 horas, eliminación de polvo 2 horas, teñido 1 día”. Estos datos darán una base calculable tanto para la cotización como para el compromiso con el cliente.
2. El cuello de botella no siempre está en la impresión
Muchos equipos, cuando amplían su capacidad, piensan primero en comprar más impresoras, pero el verdadero cuello de botella puede estar en el posprocesado y el control de calidad. Por ejemplo, si 10 máquinas SLA terminan a la vez piezas estéticas y solo hay 2 personas encargadas de retirar soportes y lijar, los pedidos seguirán acumulándose. La cabina de pintura, los bastidores de secado, el equipo de medición CMM y los puestos de embalaje también pueden convertirse en nodos críticos que limiten la entrega.
Blueprint3D recomienda identificar los cuellos de botella mediante el volumen de trabajo en curso y el tiempo de espera. Si antes de un proceso se acumula de forma continua más de 1,5 veces la capacidad media diaria, debe activarse una alerta de programación. La solución no siempre consiste en añadir equipos; también puede implicar cambiar la estrategia de lotes, preparar útiles con antelación, separar las piezas de baja exigencia superficial de las piezas de alta exigencia estética, o clasificar las inspecciones por nivel de riesgo.
3. Las reglas para pedidos urgentes deben ser transparentes, o se sacrifica el plazo global
Los servicios de impresión 3D se enfrentan a menudo a pedidos urgentes: prototipos para ferias, revisiones de I+D, piezas de reemplazo por parada de línea o cambios de último minuto por parte del cliente. Si no existen reglas claras para la inserción de urgencias, estos pedidos interrumpirán con frecuencia la planificación normal y provocarán retrasos en muchos pedidos estándar. La forma adecuada es crear una ficha de evaluación para urgencias que incluya, como mínimo, nivel de cliente, impacto comercial, ocupación del proceso, complejidad del posprocesado y si afecta a pedidos ya comprometidos.
Un pedido urgente no debe valorarse solo por lo insistente que sea el cliente, sino por su impacto en el sistema. Una pieza pequeña SLA que puede completarse en 2 horas puede insertarse en un hueco nocturno del equipo; en cambio, un pedido por lotes que ocupe todo el volumen de un horno SLS puede retrasar varios proyectos. El personal de programación debe cuantificar el impacto de la urgencia, por ejemplo en número de pedidos afectados, horas de retraso estimadas y plan de mitigación, antes de decidir si acepta el servicio exprés.
4. Del compromiso de entrega al feedback dinámico
El compromiso de entrega debe dividirse en fecha interna de planificación y fecha externa comprometida. La planificación interna puede ser más ajustada para coordinar el trabajo; el compromiso externo debe incluir un margen razonable, especialmente en proyectos con variaciones en el posprocesado, la logística y la inspección. Para materiales estándar y procesos maduros, el margen puede mantenerse en el 10%-15%; para validación de nuevos materiales, pintura compleja o proyectos que combinen varios procesos, el margen debería subir al 20%-30%.
El feedback dinámico también es esencial. Cuando se produce un fallo de impresión, un retraso de material o un cambio en los archivos del cliente, el sistema debe actualizar automáticamente la fecha estimada de entrega y sincronizar la causa con ventas y atención al cliente. En lugar de avisar del retraso justo antes de la entrega, informar con 24-48 horas de antelación sobre el riesgo y ofrecer alternativas suele facilitar mucho la comprensión del cliente.
5. Los tableros digitales hacen visible la colaboración entre departamentos
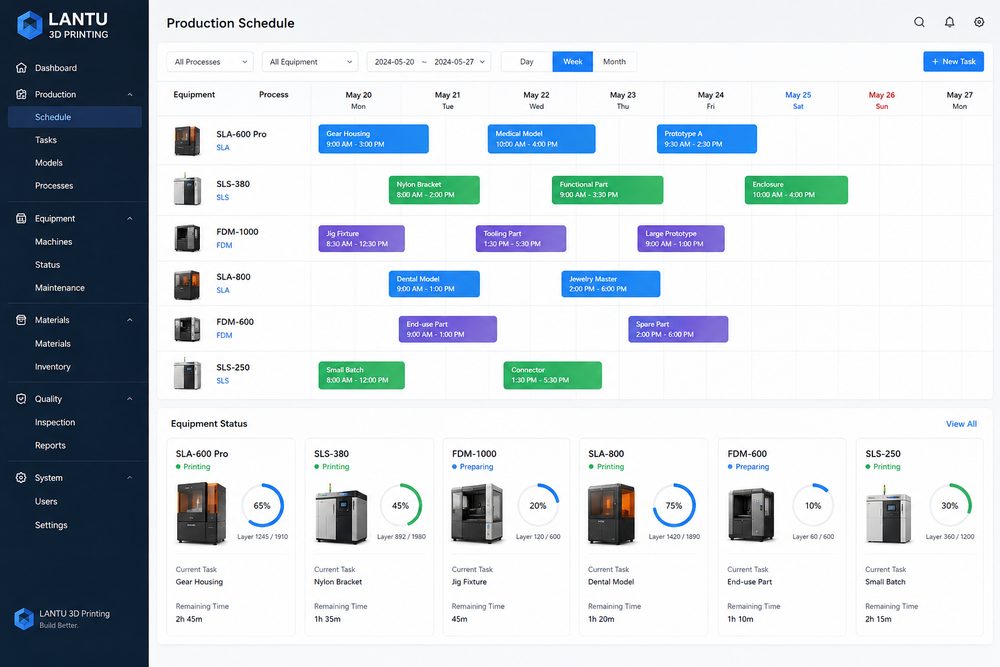
La programación de producción no es tarea de una sola persona. Ventas necesita saber qué pedidos pueden comprometerse con plazos cortos; ingeniería necesita saber qué archivos deben repararse primero; posprocesado necesita preparar colores, lijas, útiles y materiales de embalaje con antelación; control de calidad necesita organizar recursos de muestreo o inspección total. El tablero digital debe mostrar el estado del pedido, la etapa del proceso, el responsable, la hora prevista de finalización y las señales de anomalía.
Los campos del tablero no deben ser excesivos, pero sí deben responder a tres preguntas: dónde está bloqueado ahora, quién es responsable del siguiente paso y si afecta al compromiso con el cliente. Para una plataforma de servicios como Blueprint3D, los datos de programación también pueden convertirse en una base de conocimiento de cotización, ayudando a ofrecer plazos más fiables y rápidos en proyectos similares futuros.
Conclusión
La clave para optimizar la programación de producción en impresión 3D no es llenar cada máquina al máximo, sino establecer un ritmo predecible entre procesos múltiples, personal múltiple y varias etapas de posprocesado. Mediante modelos de capacidad, identificación de cuellos de botella, inserción transparente de urgencias, fechas dinámicas y tableros digitales, las empresas pueden reducir las soluciones improvisadas y mejorar la credibilidad de sus compromisos de entrega. Al final, la gestión de plazos se convierte en una capacidad central para pasar de “ser capaz de hacerlo” a “entregar de forma estable”.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.