
Giriş: Teslimatın kontrolden çıkma nedeni çoğu zaman yazıcının yavaş olması değildir
3D baskı hizmetlerinde müşterilerin en çok sorduğu sorulardan biri “Ne zaman teslim edilir?” sorusudur. Birçok projede yüzeyde yalnızca birkaç model dosyası görünür; ancak gerçek süreç dosya kontrolü, proses değerlendirmesi, yerleşim, baskı, toz temizleme, destek sökme, kürleme, zımparalama, boya, talaşlı imalat, kontrol ve paketleme aşamalarını içerebilir. Bu aşamalardan herhangi birinde oluşan bekleme, normalde 24 saatte baskısı tamamlanabilecek bir siparişi 5 günlük teslimata dönüştürebilir.
Üretim planlama optimizasyonunun amacı, belirsiz proje akışlarını öngörülebilir bir kaynak planına dönüştürmektir. Blueprint3D kendini tek bir baskı fabrikası olarak değil, tasarım eskizinden fiziksel teslimata kadar yaşam döngüsü yönetimi yapan bir platform olarak konumlandırır. Bu nedenle planlama sistemi; ekipman, personel, malzeme, son işlem kapasitesi ve müşteri önceliğini aynı anda yönetmeli, taahhüdü sezgisel tahminlere bırakmamalıdır.
1. Çok prosesli kapasite modelinin kurulması
Planlamanın ilk adımı, kapasiteyi “makine sayısı”ndan “kullanılabilir iş saatleri” ve “darboğaz kapasitesi”ne dönüştürmektir. Örneğin bir SLA cihazının tek baskı süresi 6-10 saat olabilir; fakat ön hazırlık yerleşimi, reçine değişimi, yıkama-kürleme ve destek çıkarma işlemleri de personel ve ekipman zamanını tüketir. SLS naylon ekipmanları istifli yerleşime uygundur; tek fırın döngüsü 18-24 saate ulaşabilir ve teslimat süresini esas belirleyen faktörler fırın açma sıklığı, soğuma süresi ve toz temizleme kapasitesidir. Metal baskıda ise tabla hazırlığı, ısıl işlem, tel erozyon ve tahribatsız muayene dikkate alınmalıdır.
Her prosesin standart operasyonlara bölünmesi ve ortalama süre, dalgalanma aralığı ile kaynak kısıtlarının kaydedilmesi önerilir. Örneğin bir SLA görsel parça için “8 saat baskı, 0,5 saat yıkama, 0,5 saat kürleme, 1 saat destek çıkarma, 1-2 gün zımpara ve boya”; bir SLS seri parça için ise “0,5 saat yerleşim, 20 saat baskı, 12 saat soğuma, 2 saat toz temizleme, 1 gün renklendirme” tanımlanabilir. Bu veriler, satış fiyatlandırması ve müşteri taahhütleri için hesaplanabilir bir temel oluşturur.
2. Darboğaz her zaman baskı aşamasında olmayabilir
Birçok ekip kapasite artırırken ilk olarak daha fazla yazıcı almayı düşünür; oysa gerçek darboğaz son işlem ve kalite kontrolde olabilir. Örneğin 10 SLA cihazı aynı anda görsel parçaları tamamladığında, yalnızca 2 son işlem personeli destek sökme ve zımparadan sorumluysa siparişler yine birikecektir. Boyahane, kurutma rafları, CMM ölçüm ekipmanları ve paketleme istasyonları da teslimatı sınırlayan kritik noktalar haline gelebilir.
Blueprint3D, darboğazı devam eden iş miktarı ve bekleme süreleri üzerinden tespit etmeyi önerir. Eğer bir operasyonun önünde biriken iş miktarı, günlük işlem kapasitesinin 1,5 katını sürekli aşıyorsa planlama uyarısı tetiklenmelidir. Çözüm her zaman ekipman eklemek olmayabilir; parti stratejisini değiştirmek, fikstürleri önceden hazırlamak, düşük yüzey beklentili parçaları yüksek görünüm beklentili parçalardan ayırmak ya da kontrol işlerini risk seviyesine göre gruplamak da etkili olabilir.
3. Ara sipariş kuralları şeffaf olmalı, aksi halde toplam teslim süresi zarar görür
3D baskı hizmetlerinde sıkça acil işler gelir: fuar prototipleri, AR-GE değerlendirmeleri, üretim hattı yedek parçaları veya müşterinin son dakika değişiklikleri. Açık bir ara sipariş kuralı yoksa bu acil işler normal planlamayı sık sık böler ve çok sayıda standart sipariş gecikir. Doğru yaklaşım, müşteri seviyesi, iş etkisi, proses işgal süresi, son işlem karmaşıklığı ve daha önce taahhüt edilmiş siparişleri etkileyip etkilemediği gibi alanları içeren bir ara sipariş değerlendirme formu oluşturmaktır.
Acil iş yalnızca müşterinin sesinin yüksekliğine göre değil, sistem üzerindeki etkiye göre değerlendirilmelidir. İki saat içinde tamamlanabilecek küçük bir SLA parçası gece vardiyasındaki boş bir aralığa alınabilir; ancak tüm bir SLS fırın hacmini kaplayacak seri bir iş, birden fazla projeyi erteleyebilir. Planlama personeli, ara siparişin yaratacağı etkiyi; etkilenecek sipariş sayısı, tahmini gecikme saatleri ve telafi planı gibi metriklerle sayısallaştırmalı ve ardından hızlandırılmış işin kabul edilip edilmeyeceğine karar vermelidir.
4. Teslimat taahhüdünden dinamik geri bildirime
Teslimat taahhüdü iç plan teslim tarihi ve dış müşteri taahhüdü olarak ikiye ayrılmalıdır. İç plan daha sıkı olabilir ve ekipler arası koordinasyonu yönlendirmek için kullanılır; dış taahhüt ise özellikle son işlem, lojistik ve kontrol süreçlerinde dalgalanma varsa makul bir tampon içermelidir. Standart malzemeler ve olgun proseslerde tampon %10-15 seviyesinde tutulabilir; yeni malzeme doğrulaması, karmaşık boya işleri veya çok prosesli kombinasyon projelerinde ise %20-30’a çıkarılmalıdır.
Dinamik geri bildirim de en az bunun kadar önemlidir. Baskı hatası, malzeme gecikmesi veya müşteri dosya değişikliği gerçekleştiğinde sistem tahmini teslim tarihini otomatik olarak güncellemeli ve nedeni satış ile müşteri hizmetlerine aktarmalıdır. Teslim tarihine çok az kala gecikme bildirmek yerine, riski 24-48 saat önceden açıklamak ve alternatif çözüm sunmak müşteri tarafından çok daha kolay kabul edilir.
5. Dijital pano, departmanlar arası iş birliğini görünür kılar
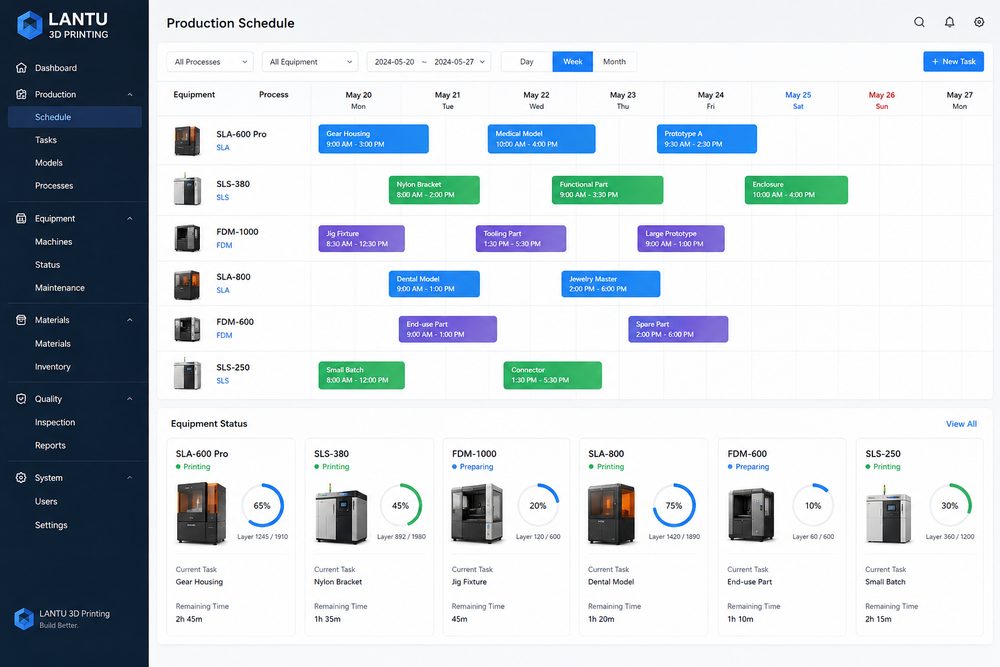
Üretim planlaması yalnızca planlama uzmanının işi değildir. Satış ekibinin hangi siparişlerin kısa teslim süresiyle taahhüt edilebileceğini bilmesi gerekir; mühendislerin hangi dosyaların öncelikle düzeltilmesi gerektiğini görmesi gerekir; son işlem ekibinin renk, zımpara, fikstür ve paketleme malzemelerini önceden hazırlaması gerekir; kalite kontrolün ise örnekleme veya tam kontrol kaynaklarını planlaması gerekir. Dijital pano; sipariş durumu, operasyon konumu, sorumlu kişi, tahmini tamamlanma zamanı ve anomali işaretlerini göstermelidir.
Pano alanları gereğinden fazla olmamalıdır; ancak şu üç soruya mutlaka yanıt verebilmelidir: Şu anda nerede tıkanıyor, bir sonraki adımdan kim sorumlu ve müşteri taahhüdü etkileniyor mu? Blueprint3D gibi bir hizmet platformunda planlama verileri aynı zamanda fiyatlandırma bilgi tabanına geri beslenebilir ve benzer projeler için gelecekte daha hızlı ve güvenilir süre tahmini yapılmasını sağlayabilir.
Sonuç
3D baskı üretim planlama optimizasyonunun anahtarı, her makineyi sonuna kadar doldurmak değil; çok prosesli, çok personelli ve çok aşamalı son işlem ortamlarında öngörülebilir bir ritim kurmaktır. Kapasite modeli, darboğaz analizi, şeffaf ara sipariş, dinamik teslim tarihi ve dijital pano sayesinde işletmeler yangın söndürme ihtiyacını azaltabilir, müşteri taahhüdünün güvenilirliğini artırabilir. Sonuçta teslimat yönetimi, 3D baskı hizmetinin “yapabiliyoruz” aşamasından “istikrarlı teslimat” aşamasına geçmesinin temel yetkinliği haline gelir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.