
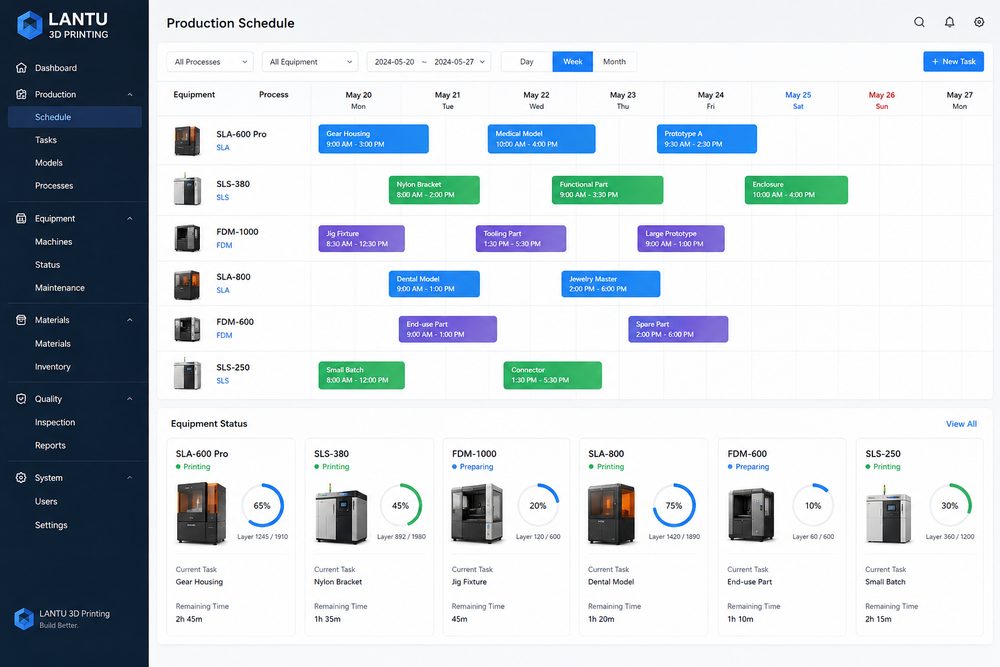
Введение: срыв сроков часто связан не с медленными принтерами
В услугах 3D-печати один из главных вопросов клиента — «когда будет готово?». На первый взгляд проект может состоять всего из нескольких файлов моделей, но на практике процесс нередко включает проверку файлов, оценку технологии, раскладку, печать, удаление порошка, снятие поддержек, отверждение, шлифовку, покраску, механическую обработку, контроль качества и упаковку. Любой этап, вставший в очередь, способен превратить заказ, который можно было напечатать за 24 часа, в поставку через 5 дней.
Цель оптимизации производственного планирования — сделать непредсказуемое движение проекта по процессам прогнозируемым планом ресурсов. «Блюпринт Трёхмерная» не позиционирует себя как единичную печатную фабрику, а как платформу управления жизненным циклом — от дизайн-черновика до физической поставки. Поэтому система планирования должна одновременно управлять оборудованием, персоналом, материалами, мощностями постобработки и приоритетами клиентов, не позволяя обещаниям строиться на интуиции и догадках.
1. Построение модели мощностей для нескольких технологий
Первый шаг в планировании — перевести мощность из «количества машин» в «доступные рабочие часы» и «узкие места». Например, один SLA-принтер может печатать 6–10 часов за цикл, но предварительная раскладка, замена смолы, мойка, отверждение и удаление поддержек также занимают время персонала и оборудования. SLS-оборудование для нейлона хорошо подходит для плотной раскладки; один цикл в печи может длиться 18–24 часа, а реальными факторами, определяющими срок, становятся частота запуска, время охлаждения и возможности очистки порошка. Для металлической печати необходимо учитывать подготовку подложки, термообработку, проволочно-вырезную обработку и контроль дефектов.
Рекомендуется разложить каждую технологию на стандартные операции и фиксировать среднее время, диапазон колебаний и ограничения по ресурсам. Например, для внешней детали SLA можно задать: «печать — 8 часов, мойка — 0,5 часа, отверждение — 0,5 часа, удаление поддержек — 1 час, шлифовка и покраска — 1–2 дня»; для серийной детали SLS — «раскладка — 0,5 часа, печать — 20 часов, охлаждение — 12 часов, очистка порошка — 2 часа, окрашивание — 1 день». Такие данные дают измеримую основу и для расчёта цены, и для обещания сроков клиенту.
2. Узкое место не всегда находится на этапе печати
Когда команды расширяют производство, они часто в первую очередь думают о покупке дополнительных принтеров, но реальным узким местом может оказаться постобработка и контроль качества. Например, если 10 SLA-устройств одновременно завершают внешние детали, а обработкой поддержек и шлифовкой занимаются только 2 специалиста, заказы всё равно будут накапливаться. Окрасочная камера, сушильные стеллажи, измерительное оборудование CMM, рабочие места упаковки — всё это тоже может стать критическим ограничением для сроков поставки.
«Блюпринт Трёхмерная» рекомендует выявлять узкие места по количеству незавершённых работ и времени ожидания. Если перед какой-либо операцией постоянно скапливается объём, превышающий среднесуточную пропускную способность в 1,5 раза, следует запускать диспетчерское предупреждение. Решение не всегда состоит в покупке нового оборудования; иногда достаточно изменить стратегию партий, заранее подготовить оснастку, разделить детали с низкими требованиями к поверхности и высокими требованиями к внешнему виду, либо разнести по приоритету контрольные операции в зависимости от риска.
3. Правила срочных вставок должны быть прозрачными, иначе пострадает общий срок
В сервисе 3D-печати часто появляются срочные заказы: прототипы для выставки, изделия для инженерной оценки, запасные части для остановленной линии или внезапно изменённые требования клиента. Если нет чётких правил для вставки срочных заказов, они будут постоянно прерывать обычное планирование и приводить к задержке большого числа стандартных заказов. Рациональный подход — создать форму оценки срочной вставки, в которой как минимум учитываются уровень клиента, влияние на бизнес, занимаемое технологическое время, сложность постобработки и риск для уже обещанных заказов.
Срочность не должна определяться только тем, насколько громко говорит клиент, — важнее системное влияние. Небольшую SLA-деталь, которую можно изготовить за 2 часа, можно вставить в ночное «окно» оборудования; а серийный заказ, занимающий всю печь SLS, может сдвинуть несколько проектов сразу. Диспетчер должен количественно оценивать последствия срочной вставки — например, число затронутых заказов, ожидаемое количество часов задержки и план компенсации — и только затем решать, принимать ли заказ в ускоренном режиме.
4. От обещания срока к динамической обратной связи
Обязательства по срокам следует разделять на внутренний плановый срок и внешний обещанный срок. Внутренний срок может быть более жёстким и использоваться для координации между подразделениями; внешний срок должен включать разумный буфер, особенно в проектах, где возможны колебания на этапах постобработки, логистики и контроля качества. Для стандартных материалов и зрелых технологий буфер можно удерживать на уровне 10–15%; для проверки новых материалов, сложной покраски или проектов, сочетающих несколько технологий, его следует увеличить до 20–30%.
Не менее важна динамическая обратная связь. Когда происходит сбой печати, задержка материала или изменение клиентских файлов, система должна автоматически обновлять расчётный срок и передавать причину в отдел продаж и службу поддержки. По сравнению с уведомлением о переносе уже накануне сдачи, сообщение о риске за 24–48 часов и предложение альтернативного варианта значительно чаще вызывает понимание клиента.
5. Цифровая панель делает межфункциональное взаимодействие наглядным
Производственное планирование — это не работа одного диспетчера. Отдел продаж должен понимать, какие заказы можно обещать с коротким сроком; инженерам нужно знать, какие файлы требуют немедленной доработки; постобработка должна заранее подготовить цвета, наждачную бумагу, оснастку и упаковочные материалы; отдел контроля качества должен планировать выборочный или полный контроль. Цифровая панель должна показывать статус заказа, этап процесса, ответственного, ожидаемое время завершения и отметки об отклонениях.
Полей на панели не должно быть слишком много, но она обязана отвечать на три вопроса: где сейчас возникает задержка, кто отвечает за следующий шаг и влияет ли это на обязательства перед клиентом. Для такой сервисной платформы, как «Блюпринт Трёхмерная», данные планирования можно дополнительно накапливать в виде базы знаний для расчёта стоимости, чтобы в будущем по похожим проектам быстрее и надёжнее определять срок выполнения.
Заключение
Ключ к оптимизации производственного планирования 3D-печати — не в том, чтобы загрузить каждый принтер до предела, а в том, чтобы выстроить предсказуемый ритм между несколькими технологиями, людьми и этапами постобработки. Благодаря модели мощностей, выявлению узких мест, прозрачным правилам срочных вставок, динамическим срокам и цифровой панели компания может уменьшить количество аварийных ситуаций и повысить достоверность своих обещаний клиенту. В итоге управление сроками становится одной из ключевых компетенций, позволяющих сервису 3D-печати перейти от «можем сделать» к «стабильно поставляем».
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.