
Inleiding: levertijden lopen vaak niet uit door de printer zelf
Bij 3D-printdiensten is een van de vragen waar klanten het meest om geven: “Wanneer kan het geleverd worden?” Veel projecten lijken op het eerste gezicht slechts uit een paar modelbestanden te bestaan, maar in werkelijkheid kunnen het bestandscontrole, procesbeoordeling, nesting, printen, poederverwijdering, support verwijderen, uitharden, schuren, spuiten, machinale nabewerking, inspectie en verpakking omvatten. Als in één van die stappen een wachtrij ontstaat, kan een order die oorspronkelijk in 24 uur geprint zou zijn, alsnog 5 dagen leveringstijd krijgen.
Het doel van productieplanningoptimalisatie is om onvoorspelbare projectstromen om te zetten in een voorspelbaar middelenplan. Blueprint3D positioneert zich niet als een enkele printfabriek, maar als een platform voor levenscyclusbeheer van ontwerp tot fysieke levering. Daarom moet het planningssysteem tegelijk apparatuur, personeel, materialen, nabewerkingscapaciteit en klantprioriteiten beheren, zodat beloften niet op onderbuikgevoel of ervaring alleen worden gebaseerd.
1. Bouw een capaciteitsmodel voor meerdere processen
De eerste stap in planning is het omzetten van capaciteit van “aantal machines” naar “beschikbare manuren” en “bottleneckcapaciteit”. Een SLA-machine kan bijvoorbeeld per run 6-10 uur printtijd vragen, maar pre-processing, nesting, harsvervanging, reinigen, uitharden en supportverwijdering vragen ook tijd van mensen en apparatuur. Een SLS-nylonmachine is geschikt voor gelaagde nesting; een volledige ovencyclus kan 18-24 uur duren. Wat de levertijd echt bepaalt, zijn de frequentie van het openen van de oven, de afkoeltijd en de capaciteit voor poederverwijdering. Bij metaalprinten moet bovendien rekening worden gehouden met substraatvoorbereiding, warmtebehandeling, draadvonkbewerking en niet-destructief onderzoek.
Het is aan te raden om elk type proces op te splitsen in standaardstappen en de gemiddelde tijd, spreidingsbreedte en middelenbeperkingen vast te leggen. Bijvoorbeeld: voor een cosmetisch SLA-onderdeel kan worden ingesteld op “printen 8 uur, reinigen 0,5 uur, uitharden 0,5 uur, supports verwijderen 1 uur, schuren en spuiten 1-2 dagen”; voor een SLS-serieonderdeel op “nesting 0,5 uur, printen 20 uur, afkoelen 12 uur, poeder verwijderen 2 uur, kleuren 1 dag”. Deze data zorgen ervoor dat offertes en klantbeloftes op een berekenbare basis rusten.
2. De bottleneck ligt niet altijd in het printproces
Veel teams denken bij opschalen als eerste aan het kopen van meer printers, maar de echte bottleneck kan in nabewerking en kwaliteitscontrole zitten. Als bijvoorbeeld 10 SLA-machines tegelijk cosmetische onderdelen opleveren, maar er slechts 2 nabewerkingsmedewerkers zijn voor supportverwijdering en schuren, dan stapelen orders zich alsnog op. Ook een spuitcabine, droogrek, CMM-meetapparatuur en verpakkingsstations kunnen kritieke knelpunten worden voor de levering.
Blueprint3D adviseert om bottlenecks te identificeren via aantal werkstukken in bewerking en wachttijd. Als de wachtrij voor een bepaalde stap continu hoger ligt dan 1,5 keer de gemiddelde dagelijkse verwerkingscapaciteit, moet er een planningswaarschuwing worden geactiveerd. De oplossing is niet altijd extra apparatuur; soms gaat het om het aanpassen van batchstrategieën, het vooraf klaarzetten van fixtures, het scheiden van onderdelen met lage afwerkingseisen van onderdelen met hoge cosmetische eisen, of het opdelen van inspectietaken op basis van risico.
3. Regels voor spoedorders moeten transparant zijn, anders lijdt de totale levertijd eronder
Bij 3D-printdiensten komen vaak spoedopdrachten voor: demonstratiemodellen voor beurzen, R&D-beoordelingen, vervangingsonderdelen om stilstand op de lijn te voorkomen of last-minute wijzigingen van de klant. Zonder duidelijke regels voor spoedorders worden normale planningen voortdurend onderbroken, waardoor veel standaardorders vertraging oplopen. De juiste aanpak is een beoordelingsformulier voor spoedorders op te zetten met in elk geval de velden klantniveau, bedrijfsimpact, procesbezetting, complexiteit van nabewerking en of reeds toegezegde orders worden beïnvloed.
Een spoedorder moet niet alleen worden beoordeeld op hoe luid de klant vraagt, maar op de impact op het systeem. Een klein SLA-onderdeel dat in 2 uur klaar is, kan prima in een nachtelijk vrij tijdslot van de machine worden ingepland; een batchorder die de volledige SLS-ovencapaciteit nodig heeft, kan daarentegen meerdere projecten vertragen. Planners moeten de impact van een spoedorder kwantificeren, bijvoorbeeld in aantal beïnvloede orders, verwachte vertraging in uren en een herstelplan, en pas daarna beslissen of de spoedopdracht wordt geaccepteerd.
4. Van levertijdbelofte naar dynamische terugkoppeling
Levertijdbeloftes moeten worden opgesplitst in een interne geplande levertijd en een externe beloofde levertijd. De interne planning mag strakker zijn en dient om samenwerking aan te sturen; de externe belofte moet een redelijke buffer bevatten, vooral bij projecten met variaties in nabewerking, logistiek en inspectie. Voor standaardmaterialen en volwassen processen kan die buffer 10%-15% zijn; voor validatie van nieuwe materialen, complexe lakafwerking of combinaties van processen moet de buffer worden verhoogd tot 20%-30%.
Dynamische terugkoppeling is net zo belangrijk. Wanneer een print mislukt, materiaal vertraagd is of de klant het bestand wijzigt, moet het systeem automatisch de verwachte levertijd bijwerken en de reden synchroniseren met sales en klantenservice. In plaats van een vertraging pas vlak voor levering te melden, leidt het vaak tot meer begrip als je 24-48 uur van tevoren het risico uitlegt en een alternatief voorstelt.
5. Digitale dashboards maken samenwerking tussen afdelingen zichtbaar
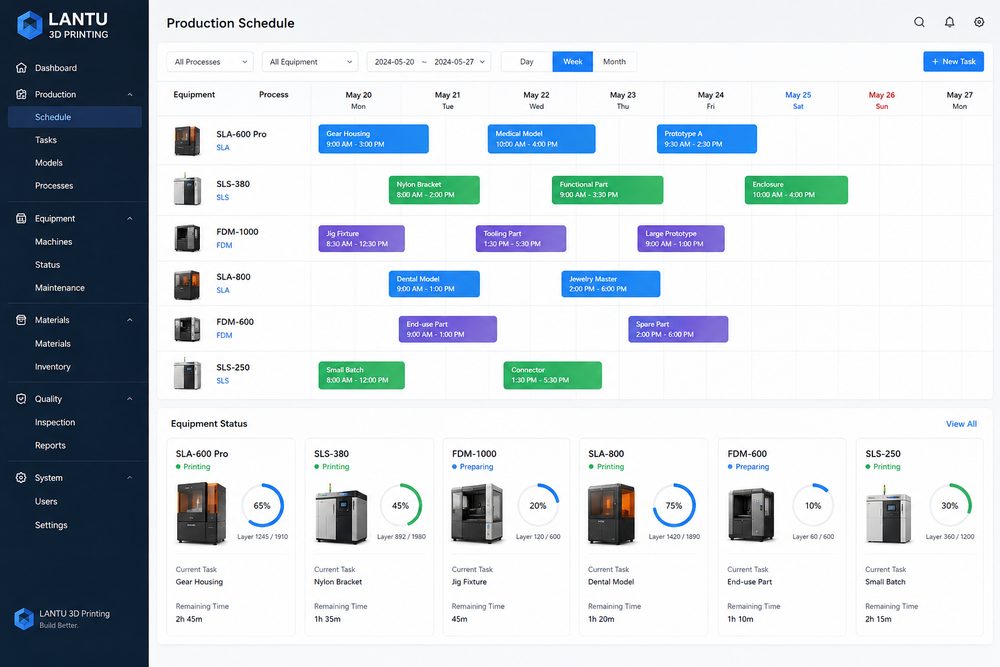
Productieplanning is niet alleen het werk van de planner. Sales moet weten welke orders een korte levertijd kunnen krijgen; engineers moeten weten welke bestanden eerst moeten worden gerepareerd; nabewerking moet kleur, schuurpapier, fixtures en verpakkingsmateriaal vooraf klaarzetten; kwaliteitscontrole moet inspectie op steekproefbasis of volledige inspectie kunnen inplannen. Een digitaal dashboard moet de orderstatus, procespositie, verantwoordelijke, verwachte voltooiingstijd en uitzonderingsmarkeringen tonen.
De dashboardvelden moeten niet te talrijk zijn, maar wel drie vragen kunnen beantwoorden: waar zit het nu vast, wie is verantwoordelijk voor de volgende stap, en beïnvloedt dit de klantbelofte? Voor een serviceplatform als Blueprint3D kunnen planningsgegevens bovendien terugvloeien in een kennisbank voor offertes, zodat vergelijkbare toekomstige projecten sneller een betrouwbare doorlooptijd krijgen.
Conclusie
De sleutel tot optimalisatie van de productieplanning voor 3D-printen is niet om elke machine zo vol mogelijk te zetten, maar om tussen meerdere processen, meerdere medewerkers en meerdere nabewerkingsstappen een voorspelbaar ritme te creëren. Met capaciteitsmodellen, bottleneckdetectie, transparante regels voor spoedorders, dynamische levertijden en digitale dashboards kunnen bedrijven ad-hoc brandjes blussen verminderen en de betrouwbaarheid van klantbeloften verhogen. Uiteindelijk wordt levertijdbeheer een kerncompetentie waarmee een 3D-printdienst zich ontwikkelt van “het kan gemaakt worden” naar “het kan stabiel geleverd worden”.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.