
引言:交期失控往往不是打印机太慢
在3D打印服务中,客户最关心的问题之一是“什么时候能交付”。很多项目表面上只有几个模型文件,但实际流程可能包括文件检查、工艺评估、排版、打印、清粉、去支撑、固化、打磨、喷漆、机加工、检验和包装。任何一个环节排队,都可能让原本24小时可打印完成的订单变成5天交付。
生产调度优化的目标,是把不确定的项目流转变成可预测的资源计划。蓝图三维并不把自己定位为单一打印工厂,而是从设计蓝图到实物交付的生命周期管理平台。因此,调度系统需要同时管理设备、人员、材料、后处理能力和客户优先级,避免承诺依赖经验拍脑袋。
一、建立多工艺产能模型
排产的第一步是把产能从“机器数量”转化为“可用工时”和“瓶颈能力”。例如,一台SLA设备的单次打印时间可能为6-10小时,但前处理排版、树脂更换、清洗固化和支撑去除同样占用人员与设备。SLS尼龙设备适合堆叠排版,单炉周期可能达到18-24小时,真正决定交期的是开炉频率、冷却时间和清粉能力。金属打印则需要考虑基板准备、热处理、线切割和探伤检测。
建议将每类工艺拆分为标准工序,并记录平均工时、波动范围和资源约束。比如SLA外观件可设置“打印8小时、清洗0.5小时、固化0.5小时、去支撑1小时、打磨喷漆1-2天”;SLS批量件可设置“排版0.5小时、打印20小时、冷却12小时、清粉2小时、染色1天”。这些数据会让销售报价和客户承诺有可计算依据。
二、瓶颈不一定在打印环节
很多团队扩产时首先想到购买更多打印机,但真实瓶颈可能在后处理和质检。例如,10台SLA设备同时完成外观件后,如果只有2名后处理人员负责去支撑和打磨,订单仍会堆积。喷漆房、烘干架、CMM检测设备、包装工位都可能成为限制交付的关键节点。
蓝图三维建议用在制品数量和等待时间识别瓶颈。若某工序前持续堆积超过日均处理量的1.5倍,就应触发调度预警。解决方法未必是增加设备,也可能是改变批次策略、提前准备夹具、将低要求表面件与高要求外观件分流,或把检验项目按风险分级处理。
三、插单规则要透明,否则会牺牲整体交期
3D打印服务经常遇到急件:展会样机、研发评审、产线停机替换件或客户临时变更。如果没有明确插单规则,急件会频繁打断正常排产,导致大量普通订单延期。合理做法是建立插单评估表,至少包含客户等级、业务影响、工艺占用、后处理复杂度、是否影响已承诺订单等字段。
急件不应只看客户声音大小,而应看系统影响。一个2小时可完成的SLA小件可以插入夜间设备空档;一个需要占用整炉SLS空间的批量订单则可能推迟多个项目。调度人员应把插单造成的影响量化,例如影响订单数、预计延迟小时数和补救方案,再决定是否接受加急。
四、从交期承诺到动态反馈
交期承诺应分为内部计划交期和对外承诺交期。内部计划可以更紧,用于驱动协同;对外承诺应包含合理缓冲,特别是后处理、物流和检验存在波动的项目。对于标准材料和成熟工艺,缓冲可控制在10%-15%;对于新材料验证、复杂喷漆或跨工艺组合项目,缓冲应提高到20%-30%。
动态反馈同样重要。当打印失败、材料延迟或客户文件变更发生时,系统应自动更新预计交期,并向销售和客户服务同步原因。比起临近交付才通知延期,提前24-48小时说明风险并给出替代方案,更容易获得客户理解。
五、数字化看板让跨部门协作可视化
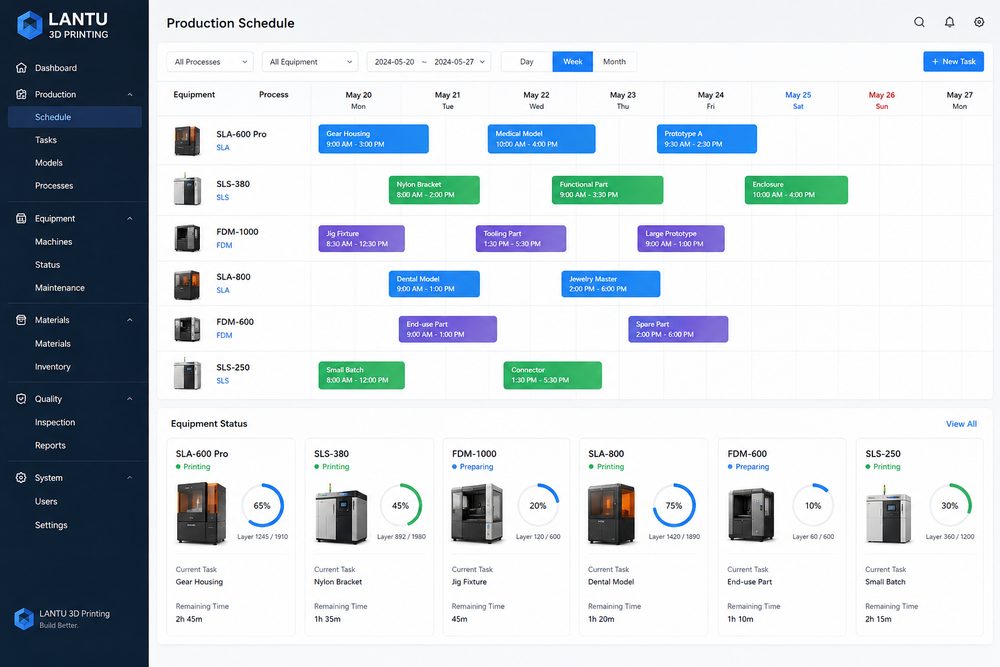
生产调度不是调度员一个人的工作。销售需要知道哪些订单可以承诺短交期;工程师需要知道哪些文件必须优先修复;后处理需要提前准备颜色、砂纸、夹具和包装材料;质检需要安排抽检或全检资源。数字化看板应展示订单状态、工序位置、责任人、预计完成时间和异常标记。
看板字段不宜过多,但必须能回答三个问题:现在卡在哪里、谁负责下一步、是否影响客户承诺。对于蓝图三维这样的服务平台,调度数据还可以反向沉淀为报价知识库,帮助未来相似项目更快给出可靠周期。
总结
3D打印生产调度优化的关键,不是把每台设备塞满,而是在多工艺、多人员、多后处理环节之间建立可预测的节拍。通过产能模型、瓶颈识别、透明插单、动态交期和数字化看板,企业可以减少临时救火,提高客户承诺的可信度。最终,交期管理会成为3D打印服务从“能做”走向“稳定交付”的核心能力。